
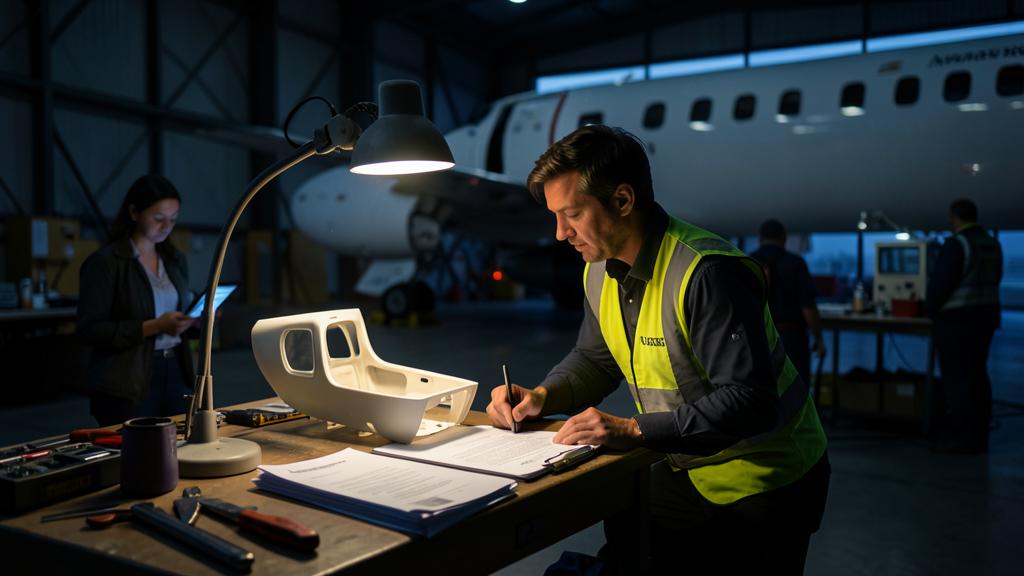
Veintidós horas treinta, aeronave esperada en el turno de la mañana: un soporte de revestimiento de cabina se rompió durante el desmontaje, el almacén anuncia ocho días de retraso, y la impresora del fondo del taller sacaría la pieza durante la noche. Técnicamente, nada más sencillo. Regulatoriamente, esta pieza nunca llevará un documento liberatorio a su nombre: su conformidad residirá por completo en una cadena de certificaciones — titular de los datos, fabricante, controlador, firmante de la puesta en servicio — que converge hacia una sola firma. Así es como se anuda esta cadena, y dónde se rompe.
Fabricar no es producir: dos vías que todo lo separa
La regulación europea conoce dos formas legítimas de hacer existir una pieza de aeronave, y casi no tienen nada en común. La primera es la vía de la producción: un organismo acreditado, respaldado por un titular de datos de diseño mediante un vínculo formal, fabrica bajo sistema de calidad y certifica la conformidad de cada pieza mediante una autorización de puesta en servicio — el Form 1 que todos conocen. Esta pieza tiene un estatus autónomo: puede ser vendida, almacenada, enviada y montada en cualquier aeronave elegible. El documento la precede y la sigue.
La segunda vía es la fabricación durante el mantenimiento: un organismo de mantenimiento acreditado puede fabricar por sí mismo un rango limitado de piezas, siempre que su manual de especificaciones lo prevea, que los datos aprobados lo autoricen expresamente y que la pieza esté destinada al taller en curso — uso propio, exclusivamente. Esta pieza no tiene derecho a ningún Form 1. No puede ser vendida ni cedida. Su único estatus regulatorio lo adquirirá en el momento en que el firmante pronuncie el APRS de la aeronave o del elemento sobre el que está colocada.
Hay dos formas de fabricar una pieza: con un certificado (Form 1) que la valida para cualquier avión, o solo para el avión en mantenimiento. La primera es para piezas genéricas, la segunda solo para reparaciones inmediatas. Sin el certificado, la pieza no puede venderse ni almacenarse.
Un taller de mantenimiento imprime una pieza de soporte de cabina para un Airbus A320. Si la pieza se fabrica bajo datos aprobados y solo para ese avión, no necesita Form 1. Si el taller intenta venderla a otro operador, está violando las normas, porque la pieza solo es válida para el avión en el que se instaló.
El régimen estadounidense añade una tercera vía, sin equivalente europeo directo: la pieza producida por el propietario o el explotador para su propia aeronave, asumiendo entonces el explotador la definición y la conformidad de lo que fabrica. Los tres regímenes cuentan la misma historia en tres idiomas diferentes: cuanto menos papel lleva la pieza, más se concentra la responsabilidad en quien la coloca y en quien firma.
| Voie production | Fabricación durante el mantenimiento | Pieza producida por el operador (régimen estadounidense) | |
|---|---|---|---|
| Quién fabrica | una organización de producción aprobada | la propia organización de mantenimiento | el propietario o el operador, para su propia aeronave |
| Dato exigido | expediente de diseño aprobado, vínculo formal con el titular | dato aprobado que autoriza expresamente la fabricación | dato cuya definición y adecuación asume el operador |
| Documento de aptitud | certificado de aptitud para el servicio (Form 1) | ninguno: la pieza se consume en la orden de trabajo | ninguno: la pieza no es cesible |
| Destination possible | el mercado: cualquier aeronave elegible | el trabajo en curso, exclusivamente para uso propio | únicamente la aeronave del propietario |
| Quién responde en último término | la organización de producción, respaldada por el titular | el firmante del APRS, respaldado por su aprobación | l’exploitant, seul |
Todo parte del titular de los datos — y el IPC no es uno de ellos
La pregunta que lo desencadena todo no es « ¿sabemos fabricar esta pieza? » sino « ¿disponemos de un dato aprobado que autorice su fabricación? ». Las dos rara vez se confunden. El catálogo de piezas ilustrado identifica una referencia para pedirla: no es un dato de fabricación. Un plano cotado no basta si la especificación del material, el procedimiento, los tratamientos y los controles de recepción no figuran en él. Un dato de fabricación define la pieza, no solo su silueta.
Estos datos existen en lugares precisos: algunos manuales de mantenimiento de equipos incluyen instrucciones de fabricación explícitas, algunos capítulos del manual de reparación estructural describen piezas de reparación a realizar in situ, y el titular del certificado puede ceder formalmente datos al organismo que los solicite. Última posibilidad, la más pesada: desarrollar su propio dato y hacerlo aprobar por la vía prevista. En todos los casos, la distribución es la misma — el autor del dato responde de la concepción, el taller responde de la conformidad con ese dato, nunca del dato en sí.
Para fabricar una pieza, primero necesitas datos aprobados que expliquen cómo hacerlo. Estos datos no son solo dibujos, sino también especificaciones de materiales, procedimientos y controles. El taller es responsable de seguir estos datos, pero no de crearlos. Si el taller crea sus propios datos, asume toda la responsabilidad.
Un taller necesita fabricar una pieza de soporte de motor para un Boeing 737. El manual de mantenimiento especifica que la pieza debe ser de titanio grado 5, con un tratamiento térmico específico y controles de calidad. Si el taller no sigue estas especificaciones, la pieza no será válida, aunque parezca igual.
Salvo, precisamente, cuando el taller escribe su propio dato. Este cúmulo de roles es el corazón del problema de la pieza impresa: quien diseña, imprime, controla y firma ha concentrado sobre sí cuatro responsabilidades que el sistema había tenido cuidado de separar. Nada lo prohíbe en absoluto — pero cada uno de estos roles supone una competencia demostrada y un rastro propio, y el investigador que remonte la cadena buscará un responsable distinto en cada eslabón.
El buen reflejo: antes de lanzar la fabricación, anotar en la orden de trabajo la referencia exacta del dato que la autoriza — documento, capítulo, revisión. Si esta línea es difícil de rellenar, no es un obstáculo administrativo: es la señal de que el dato no existe, y hay que detenerse ahí.
La impresión cambia la naturaleza misma del dato
En fabricación sustractiva, la materia preexiste a la pieza: la materia prima llega con su certificado de material, sus propiedades mecánicas son las del lote, y el mecanizado solo añade la geometría. Dos responsabilidades bien separadas — el productor de material responde del lote, el mecanizador de la cota. La fabricación aditiva destruye esta separación: el material se crea capa por capa durante la propia fabricación, y sus propiedades dependen de la máquina, del juego de parámetros, de la orientación de construcción, del lote de polvo o filamento y de los postratamientos térmicos o de acabado.
La consecuencia es brutal: un archivo de geometría no define nada. Una pieza impresa puede ser dimensionalmente perfecta y mecánicamente diferente de lo que el diseñador esperaba — la anisotropía hace que una misma geometría no presente la misma resistencia según que el esfuerzo trabaje en el plano de las capas o a través de ellas, y la porosidad así como el estado de superficie ofrecen sitios de iniciación que la pieza mecanizada equivalente no tiene.
En impresión 3D, la pieza no es solo su forma. La resistencia depende de cómo se imprime, la dirección de las capas, el material y los tratamientos posteriores. Un archivo de diseño no es suficiente; necesitas saber exactamente cómo se imprimió la pieza para saber si es segura.
Una pieza impresa en 3D para un motor de avión puede tener la forma correcta pero romperse bajo carga si se imprimió en la dirección equivocada. Por ejemplo, una pieza impresa horizontalmente puede ser más débil que la misma pieza impresa verticalmente, incluso si ambas tienen las mismas dimensiones.
Para la cadena de responsabilidad, esto significa que en aditivo el dato de concepción incluye necesariamente el procedimiento: máquina, parámetros, orientación, postratamientos y controles forman parte de la definición de la pieza al mismo nivel que sus cotas. La cualificación del procedimiento depende de la concepción; su supervisión en fabricación depende del fabricante. El taller que « imprime solo el archivo » asume silenciosamente la responsabilidad de concepción para todo lo que el archivo no dice — es decir, para lo esencial.
La cadena de firmas: quién certifica qué, y cuándo
Sigamos la pieza desde el dato hasta la instalación. La materia prima entra con su trazabilidad de lote. La fabricación se registra: máquina, programa, parámetros, operador. El control verifica la conformidad con el dato — dimensional, visual, y las pruebas que el dato impone. La pieza se vincula a la orden de trabajo del taller, identificada según lo que el dato prevé, y luego se instala. Finalmente, el firmante pronuncia la puesta en servicio: certifica que todos los trabajos, incluida la fabricación, se han ejecutado conforme a los datos aprobados.
Entre el banco de fabricación y la aeronave, la pieza solo existe a través de registros internos. No tiene estatus propio, no tiene documento que la libere, no tiene existencia reguladora autónoma — y es intencional: la fabricación durante el mantenimiento solo es lícita vinculada a un taller identificado. La firma de puesta en servicio es el primer y único acto de alcance regulador que esta pieza recibirá jamás. El firmante no tiene que repetir el control, pero debe poder demostrar que cada eslabón anterior ha dejado su rastro: es la condición de validez de su propia firma.
La trampa: imprimir tres ejemplares « mientras la máquina está ajustada » y solo instalar uno. Las dos piezas guardadas en el armario no están vinculadas a ninguna orden de trabajo: son piezas sin estatus — piezas no aprobadas en el sentido pleno. El día en que alguien las instala de buena fe, la firma que pretende cubrirlas no se basa en nada, y es la del firmante de la puesta en servicio, no la del operador que inició la impresión.
Herramientas, piezas estándar y zona gris
Todo lo que sale de una impresora no es una pieza de aeronave. Un patrón de perforación, un protector, un soporte de calzado son herramientas: escapan a la cadena de navegabilidad de la pieza, pero no a todo control — una herramienta que mide o guía un trabajo entra en el sistema de gestión de herramientas del manual de especificaciones, con su identificación y, si mide, su calibración. Un patrón impreso introduce sus propias tolerancias: se controla como una herramienta comprada.
Las piezas llamadas estándar no ofrecen la escapatoria que se les atribuye: ser conforme a una norma reconocida supone demostrar esta conformidad — material, pruebas, identificación — lo que coloca su impresión fuera del alcance práctico de un taller. Y la zona más gris sigue siendo la cabina: un adornillo, un soporte de cortina, una pieza « puramente estética » siguen siendo piezas de aeronave en el sentido pleno. El argumento « no es más que plástico » no existe en ningún texto, y el comportamiento al fuego de los materiales de cabina es precisamente una de las razones por las que el dato de fabricación nunca se reduce a una forma.
Lo que hay que ir a verificar en su propia documentación
Antes de que la pregunta surja un día de taller, cinco verificaciones valen la pena. El capítulo del manual de especificaciones que describe la fabricación de piezas: ¿existe, cubre lo aditivo, o supone implícitamente el mecanizado? La lista de capacidades: ¿la fabricación figura en ella con su alcance real? Las fuentes de datos: ¿qué manuales que incluyen instrucciones de fabricación están bajo suscripción, y a qué revisión? El expediente de cualificación del procedimiento, si una máquina ya está en servicio: probetas, seguimiento de lotes de material, mantenimiento de la máquina, gestión de juegos de parámetros. Y la formación de los firmantes: ¿saben exactamente qué cubre su firma cuando una pieza fabricada in situ figura en el expediente de trabajos?
Una zona gris persiste, y sería deshonesto no mencionarla: el encuadre de la fabricación aditiva es más reciente que el del mecanizado, los documentos de orientación evolucionan, y la frontera entre lo que un taller puede cualificar solo y lo que exige el titular no está trazada al milímetro. Para quien prepara una cualificación o una entrevista de contratación en un organismo de mantenimiento, la distinción entre las dos vías — producción con documento liberatorio, fabricación absorbida por la puesta en servicio — es exactamente el tipo de mecanismo que un evaluador disfruta hacer desarrollar hasta el final.
Los principios expuestos aquí describen el mecanismo general: el reglamento aplicable, los datos aprobados del titular y la documentación aprobada de su organismo — manual de especificaciones en primer lugar — prevalecen sobre este artículo en todos los casos.


Deja una respuesta
Lo siento, debes estar conectado para publicar un comentario.