
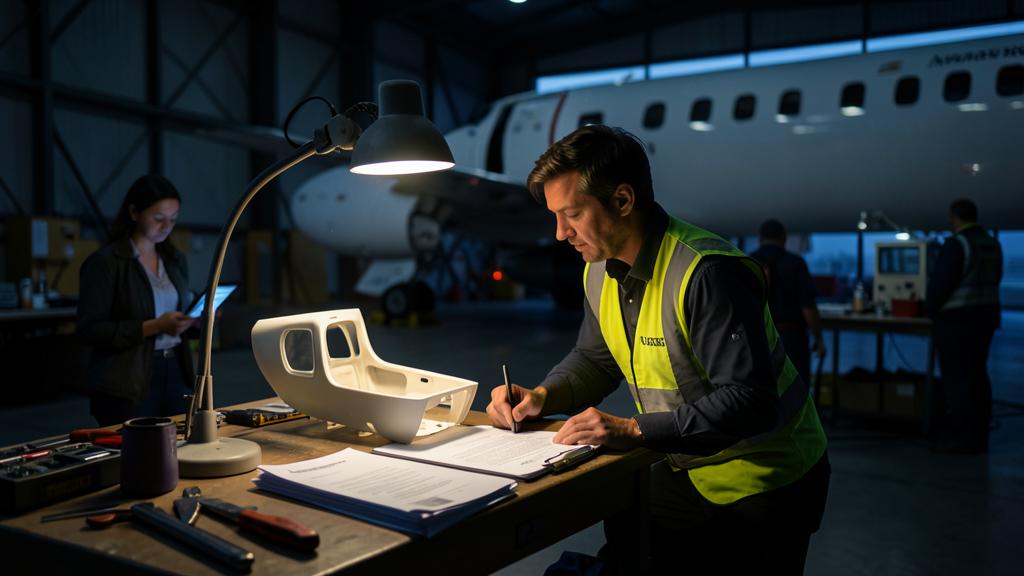
Vingt-deux heures trente, aéronef attendu au créneau du matin : un support de garniture de cabine s’est brisé au démontage, le magasin annonce huit jours de délai, et l’imprimante du fond de l’atelier sortirait la pièce dans la nuit. Techniquement, rien de plus simple. Réglementairement, cette pièce ne portera jamais de document libératoire à son nom : sa conformité tiendra tout entière dans une chaîne d’attestations — détenteur des données, fabricant, contrôleur, signataire de la remise en service — qui converge vers une seule signature. Voici comment cette chaîne se noue, et où elle casse.
Fabriquer n’est pas produire : deux voies que tout sépare
La réglementation européenne connaît deux façons légitimes de faire exister une pièce d’aéronef, et elles n’ont presque rien en commun. La première est la voie de la production : un organisme agréé, adossé à un détenteur de données de conception par un lien formel, fabrique sous système qualité et atteste la conformité de chaque pièce par une autorisation de mise en service — le Form 1 que tout le monde connaît. Cette pièce a un statut autonome : elle peut être vendue, stockée, expédiée, posée sur n’importe quel aéronef éligible. Le document la précède et la suit.
La seconde voie est la fabrication au cours de l’entretien : un organisme d’entretien agréé peut fabriquer lui-même une gamme restreinte de pièces, à condition que son manuel des spécifications le prévoie, que la donnée approuvée l’autorise expressément et que la pièce soit destinée au chantier en cours — usage propre, exclusivement. Cette pièce-là n’a droit à aucun Form 1. Elle ne peut être ni vendue ni cédée. Son seul statut réglementaire, elle l’acquerra au moment où le signataire prononcera l’APRS de l’aéronef ou de l’élément sur lequel elle est posée.
Il y a deux façons de fabriquer une pièce d’avion : soit via un organisme agréé qui produit des pièces avec un document de conformité (Form 1), soit en atelier pendant l’entretien, sans document, mais uniquement pour l’avion en réparation. La première peut être vendue, la seconde non.
Un Airbus A320 a besoin d’une pièce de support de cabine. L’atelier peut la fabriquer sur place, mais elle ne peut être utilisée que pour cet avion spécifique. Si l’atelier essaie de la stocker pour un autre avion, cela devient illégal.
Le régime américain ajoute une troisième voie, sans équivalent européen direct : la pièce produite par le propriétaire ou l’exploitant pour son propre aéronef, l’exploitant assumant alors seul la définition et la conformité de ce qu’il fabrique. Les trois régimes racontent la même histoire dans trois langues différentes : moins la pièce porte de papier, plus la responsabilité se concentre sur celui qui la pose et sur celui qui signe.
| Voie production | Fabrication au cours de l’entretien | Pièce produite par l’exploitant (régime américain) | |
|---|---|---|---|
| Qui fabrique | un organisme de production agréé | l’organisme d’entretien lui-même | le propriétaire ou l’exploitant, pour son propre aéronef |
| Donnée exigée | dossier de conception approuvé, lien formel avec le détenteur | donnée approuvée autorisant expressément la fabrication | donnée dont l’exploitant assume la définition et l’adéquation |
| Document libératoire | autorisation de mise en service (Form 1) | aucun — la pièce est consommée par l’ordre de travail | aucun — la pièce n’est pas cessible |
| Destination possible | le marché : tout aéronef éligible | le chantier en cours, usage propre exclusivement | le seul aéronef du propriétaire |
| Qui répond en dernier | l’organisme de production, adossé au détenteur | le signataire de l’APRS, adossé à son agrément | l’exploitant, seul |
Tout part du détenteur des données — et l’IPC n’en est pas une
La question qui déclenche tout n’est pas « savons-nous fabriquer cette pièce ? » mais « disposons-nous d’une donnée approuvée qui autorise sa fabrication ? ». Les deux se confondent rarement. Le catalogue de pièces illustré identifie une référence pour la commander : ce n’est pas une donnée de fabrication. Un plan coté ne suffit pas davantage si la spécification du matériau, le procédé, les traitements et les contrôles de réception n’y figurent pas. Une donnée de fabrication définit la pièce, pas seulement sa silhouette.
Ces données existent à des endroits précis : certains manuels d’entretien d’équipement comportent des instructions de fabrication explicites, certains chapitres du manuel de réparation structurale décrivent des pièces de réparation à réaliser sur place, et le détenteur du certificat peut céder formellement des données à l’organisme qui les lui demande. Dernière possibilité, la plus lourde : développer sa propre donnée et la faire approuver par la voie prévue. Dans tous les cas, la répartition est la même — l’auteur de la donnée répond de la conception, l’atelier répond de la conformité à cette donnée, jamais de la donnée elle-même.
Sauf, précisément, quand l’atelier écrit sa propre donnée. Ce cumul des rôles est le cœur du problème de la pièce imprimée : celui qui dessine, imprime, contrôle et signe a concentré sur lui quatre responsabilités que le système avait justement pris soin de séparer. Rien ne l’interdit dans l’absolu — mais chacun de ces rôles suppose une compétence démontrée et une trace propre, et l’enquêteur qui remontera la chaîne cherchera un répondant distinct à chaque maillon.
Le bon réflexe : avant de lancer la fabrication, inscrire sur l’ordre de travail la référence exacte de la donnée qui l’autorise — document, chapitre, révision. Si cette ligne est difficile à remplir, ce n’est pas un obstacle administratif : c’est le signal que la donnée n’existe pas, et qu’il faut s’arrêter là.
L’impression change la nature même de la donnée
En fabrication soustractive, la matière préexiste à la pièce : le brut arrive avec son certificat matière, ses propriétés mécaniques sont celles du lot, et l’usinage n’y ajoute que la géométrie. Deux responsabilités bien séparées — le producteur de matière répond du lot, l’usineur de la cote. La fabrication additive détruit cette séparation : la matière est créée couche par couche pendant la fabrication elle-même, et ses propriétés dépendent de la machine, du jeu de paramètres, de l’orientation de construction, du lot de poudre ou de filament et des post-traitements thermiques ou de finition.
La conséquence est brutale : un fichier de géométrie ne définit rien. Une pièce imprimée peut être dimensionnellement parfaite et mécaniquement différente de ce que le concepteur attendait — l’anisotropie fait qu’une même géométrie ne présente pas la même résistance selon que l’effort travaille dans le plan des couches ou à travers elles, et la porosité comme l’état de surface offrent des sites d’amorce que la pièce usinée équivalente n’a pas.
Avec l’impression 3D, la matière est créée pendant la fabrication, ce qui change tout. Un fichier de géométrie ne suffit pas : il faut aussi définir la machine, les paramètres, l’orientation et les traitements. Une pièce peut être parfaite en dimensions mais pas en résistance.
Un support de cabine imprimé en 3D sur un Airbus A320 peut avoir une résistance différente selon l’orientation des couches. Si l’effort est appliqué à travers les couches, la pièce peut être moins résistante que prévu, même si elle a les bonnes dimensions.
Pour la chaîne de responsabilité, cela veut dire qu’en additif la donnée de conception inclut nécessairement le procédé : machine, paramètres, orientation, post-traitements et contrôles font partie de la définition de la pièce au même titre que ses cotes. La qualification du procédé relève de la conception ; sa surveillance en fabrication relève du fabricant. L’atelier qui « imprime juste le fichier » endosse silencieusement la responsabilité de conception pour tout ce que le fichier ne dit pas — c’est-à-dire pour l’essentiel.
La chaîne des signatures : qui atteste quoi, et quand
Suivons la pièce de la donnée à la pose. La matière première entre avec sa traçabilité de lot. La fabrication est enregistrée : machine, programme, paramètres, opérateur. Le contrôle vérifie la conformité à la donnée — dimensionnel, visuel, et les essais que la donnée impose. La pièce est rattachée à l’ordre de travail du chantier, identifiée selon ce que la donnée prévoit, puis posée. Enfin le signataire prononce la remise en service : il atteste que l’ensemble des travaux, fabrication comprise, a été exécuté conformément aux données approuvées.
Entre le plateau de fabrication et l’aéronef, la pièce n’existe qu’à travers des enregistrements internes. Elle n’a pas de statut propre, pas de document qui la libère, pas d’existence réglementaire autonome — et c’est voulu : la fabrication au cours de l’entretien n’est licite que rattachée à un chantier identifié. La signature de remise en service est le premier et le seul acte de portée réglementaire que cette pièce recevra jamais. Le signataire n’a pas à refaire le contrôle, mais il doit pouvoir montrer que chaque maillon amont a laissé sa trace : c’est la condition de validité de sa propre signature.
Le piège : imprimer trois exemplaires « tant que la machine est réglée » et n’en poser qu’un. Les deux pièces rangées dans l’armoire ne sont rattachées à aucun ordre de travail : ce sont des pièces sans statut — des pièces non approuvées au sens plein. Le jour où quelqu’un les pose de bonne foi, la signature qui prétend les couvrir ne repose sur rien, et c’est celle du signataire de la remise en service, pas celle de l’opérateur qui a lancé l’impression.
Outillage, pièces standard et zone grise
Tout ce qui sort d’une imprimante n’est pas une pièce d’aéronef. Un gabarit de perçage, un cache de protection, un support de calage sont de l’outillage : ils échappent à la chaîne de navigabilité de la pièce, mais pas à toute maîtrise — un outillage qui mesure ou qui guide un travail entre dans le système de gestion des outillages du manuel des spécifications, avec son identification et, s’il mesure, son étalonnage. Un gabarit imprimé introduit ses propres tolérances : il se contrôle comme un outillage acheté.
Les pièces dites standard n’offrent pas l’échappatoire qu’on leur prête : être conforme à une norme reconnue suppose de démontrer cette conformité — matériau, essais, identification — ce qui place leur impression hors de portée pratique d’un atelier. Et la zone la plus grise reste la cabine : un enjoliveur, un support de rideau, une pièce « purement cosmétique » demeurent des pièces d’aéronef au sens plein. L’argument « ce n’est que du plastique » n’existe dans aucun texte, et le comportement au feu des matériaux de cabine est précisément l’une des raisons pour lesquelles la donnée de fabrication ne se réduit jamais à une forme.
Ce qu’il faut aller vérifier dans votre propre documentation
Avant que la question ne se pose un soir de chantier, cinq vérifications valent la peine. Le chapitre du manuel des spécifications qui décrit la fabrication de pièces : existe-t-il, couvre-t-il l’additif, ou suppose-t-il implicitement l’usinage ? La liste de capacité : la fabrication y figure-t-elle avec son périmètre réel ? Les sources de données : quels manuels comportant des instructions de fabrication sont sous abonnement, et à quelle révision ? Le dossier de qualification du procédé, si une machine est déjà en service : éprouvettes, suivi des lots de matière, maintenance de la machine, gestion des jeux de paramètres. Et la formation des signataires : savent-ils exactement ce que leur signature couvre lorsqu’une pièce fabriquée sur place figure dans le dossier de travaux ?
Une zone grise demeure, et il serait malhonnête de la taire : l’encadrement de la fabrication additive est plus récent que celui de l’usinage, les documents d’orientation évoluent, et la frontière entre ce qu’un atelier peut qualifier seul et ce qui exige le détenteur n’est pas tracée au cordeau. Pour qui prépare une qualification ou un entretien d’embauche en organisme d’entretien, la distinction entre les deux voies — production avec document libératoire, fabrication absorbée par la remise en service — est exactement le genre de mécanisme qu’un évaluateur aime faire dérouler jusqu’au bout.
Les principes exposés ici décrivent le mécanisme général : le règlement applicable, les données approuvées du détenteur et la documentation approuvée de votre organisme — manuel des spécifications en tête — prévalent sur cet article dans tous les cas.
Questions fréquentes
Un organisme d'entretien peut-il vendre ou céder une pièce qu'il a fabriquée ?
Non. La fabrication au cours de l’entretien n’est licite que pour l’usage propre de l’organisme, sur le chantier qui l’a justifiée, et la pièce ne peut recevoir aucune autorisation de mise en service. La vendre ou la céder reviendrait à faire de la production sans agrément : la pièce deviendrait une pièce non approuvée entre les mains de l’acheteur.
Le plan du catalogue de pièces illustré suffit-il comme donnée de fabrication ?
Non. L’IPC identifie une pièce pour la commander ; une donnée de fabrication doit définir le matériau, le procédé, les traitements et les contrôles qui font la conformité. Il faut chercher les instructions de fabrication dans les manuels qui en comportent explicitement, obtenir des données du détenteur, ou faire approuver une donnée développée en propre.
Qui répond si une pièce fabriquée par l'atelier casse en service ?
L’enquête remonte la chaîne maillon par maillon : l’auteur de la donnée répond de la conception, l’atelier de la conformité à cette donnée, le contrôleur de la vérification, et le signataire de l’APRS de l’attestation d’ensemble. Si l’atelier a écrit lui-même sa donnée, il cumule les rôles de concepteur et de fabricant. C’est précisément ce cumul que la traçabilité doit rendre défendable.
Peut-on imprimer de l'outillage sans formalité particulière ?
L’outillage n’est pas une pièce d’aéronef et échappe à la chaîne de navigabilité, mais pas au système de gestion des outillages de l’organisme. Un gabarit qui guide un perçage ou un outillage qui mesure doit être identifié, contrôlé et, le cas échéant, étalonné comme n’importe quel outillage acheté. Ses tolérances propres deviennent celles du travail qu’il guide.
Le régime américain de la pièce produite par l'exploitant existe-t-il en Europe ?
Non, il n’a pas d’équivalent européen direct. En Europe, la voie praticable est la fabrication au cours de l’entretien par un organisme agréé, sur donnée approuvée et pour usage propre exclusivement. Un exploitant qui n’est pas lui-même organisme d’entretien agréé ne peut pas s’auto-produire une pièce, et une pièce posée sous le régime américain a toutes les chances d’être réexaminée lors d’un transfert de registre, faute de document libératoire à présenter.


Laisser un commentaire
Vous devez vous connecter pour publier un commentaire.