
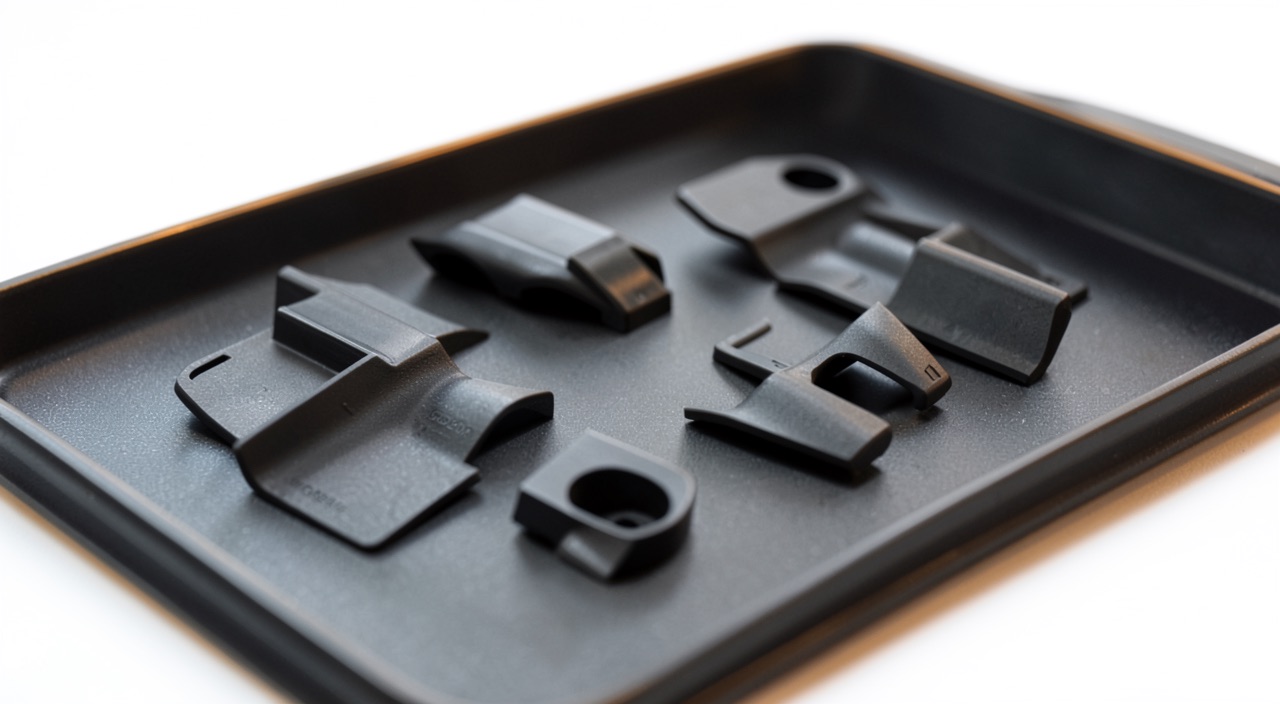
Eine nicht verfügbare Verkleidungsklappe beim Lieferanten, eine individuelle Schlauchhalterung, die auf einer alternden Flotte ersetzt werden muss: Der 3D-Druck liefert die Lösung in Tagen, wo die klassische Kette Monate braucht. Der mechanische Ordner dieser Teile schließt sich schnell — einige Dutzend Newton, keine dimensionierende Ermüdung. Was das Materialspiel wirklich abschließt, sind die Brandversuche: Entflammbarkeit, Rauch, abgegebene Wärme. Die Auswahl ist getroffen, bevor die Strukturberechnung beginnt.
Das Szenario, das alles dimensioniert: ein Feuer in einem geschlossenen Volumen
Die Anforderungen an den bewohnten Raum suchen nicht nach nicht brennbaren Materialien — es gibt keine in diesem Massen- und Kostenbereich — sondern nach Materialien, die Zeit lassen. Das dimensionierende Szenario ist ein ausbrechendes Feuer in einem geschlossenen und besetzten Volumen, am Boden oder in der Luft: Was die Regel kauft, ist ein Evakuierungsfenster. Jeder Versuch entspricht einem präzisen Mechanismus zur Reduzierung dieses Fensters.
Zuerst die Selbstlöschung: Ein von einer Flamme gelecktes Teil darf die Verbrennung nicht aufrechterhalten, sobald die Quelle entfernt ist, darf die Flamme nicht über eine begrenzte Länge hinaus verbreiten und keine brennenden Tropfen auswerfen, die das Feuer verbreiten. Dann der Rauch: Die Sichtbarkeit bestimmt die Evakuierungsgeschwindigkeit, und ein undurchsichtiger Rauch zerstört sie in wenigen Dutzend Sekunden. Schließlich die abgegebene Wärme, die am wenigsten intuitiv und am strukturierendsten ist: In einem geschlossenen Raum erhitzen die ersten brennenden Oberflächen alle anderen; überschreitet ein kritischer Fluss, entzündet sich alles fast gleichzeitig. Diese allgemeine Entzündung markiert das Ende jeder Evakuierung. Die Begrenzung des Wärmestroms der Wände schiebt diesen Kipppunkt hinaus.
In einem Flugzeug muss die Kabinenausstattung nicht unverbrennbar sein, sondern sie muss genug Zeit für die Evakuierung geben. Das bedeutet: Sie darf nicht zu schnell brennen, zu viel Rauch machen oder zu viel Hitze abgeben, die andere Teile entzünden könnte.
Bei einem Airbus A320 mit 180 Sitzen muss eine Kabinenverkleidung aus einem Material bestehen, das nach 4 Minuten nicht mehr als 200 Einheiten optische Rauchdichte erreicht. Ein typischer Test zeigt, dass ein Standard-Polyamid nach 2 Minuten bereits 300 Einheiten erreicht und damit durchfällt, während ein spezielles Polyaryletherketon (PAEK) nur 150 Einheiten erreicht und bestanden hat.
Diese Hierarchie erklärt die Architektur der Tests: Alles, was exponiert ist, wird dem Brenner ausgesetzt; nur große Flächen, die das Volumen zum Kippen bringen können, fügen Wärmeabgabe und Rauch hinzu. Das gedruckte Teil fällt in dasselbe Raster wie das gespritzte Teil, das es ersetzt.
Drei Größen, eine Klassifizierung pro Teil
Der vertikale Brenner ist der Grundversuch. Die Probe, vertikal gehalten, wird für eine Dauer, die von der Kategorie des Teils abhängt, einer kalibrierten Flamme ausgesetzt — lange Exposition für Innenflächen von Wänden und Verkleidungen, kürzer für andere Kategorien. Man misst die Selbstlöschzeit nach dem Entfernen der Flamme, die zerstörte Länge und die brennenden Tropfen mit ihrer eigenen Löschzeit. Ein Thermoplast, der schmilzt und brennende Tropfen abgibt, fällt durch, selbst wenn der Körper der Probe erlischt.
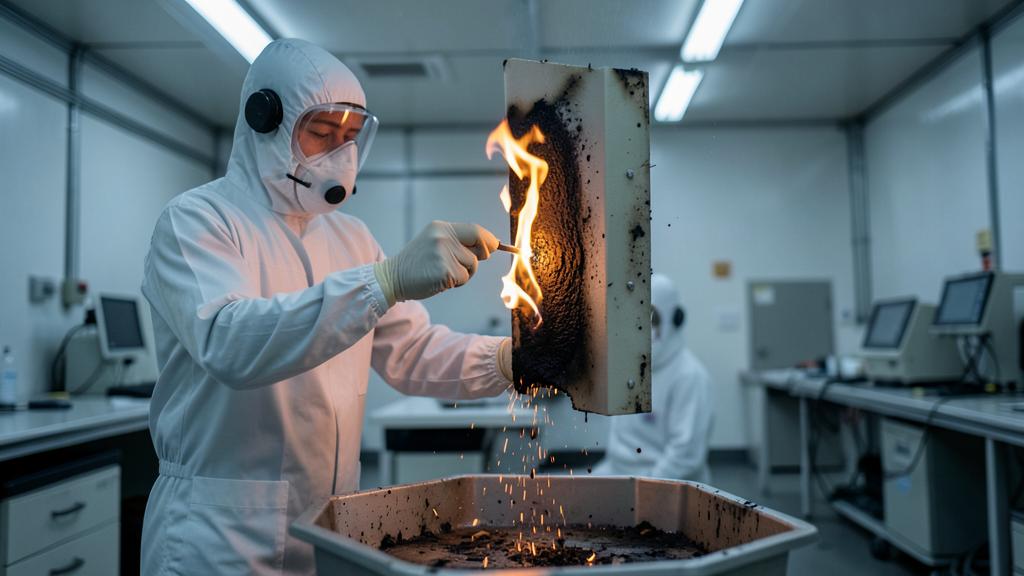
Die Rauchdichte wird in einer geschlossenen Kammer gemessen: Die Probe wird einem Strahlungsfluss, mit oder ohne Pilotflamme, ausgesetzt, und ein Lichtstrahl durchquert die Kammer. Für die betroffenen großen Flächen darf die spezifische optische Dichte, die nach vier Minuten gemessen wird, einen Deckel in der Größenordnung von 200 nicht überschreiten. Die Wärmeabgabe wird im Kalorimeter gemessen — darauf kommt man zurück, denn es ist der Test, der entscheidet, was das Additiv anstreben kann.
| Essai | Gemessene Größe | Betroffene Teile | Was es ausschließt |
|---|---|---|---|
| Vertikaler Brenner, lange Beflammung | Selbstverlöschen, Brandlänge, brennendes Abtropfen | Exponierte Innenflächen: Wände, Verkleidungen, Abdeckungen | Standardpolymere, unbehandelte Polyamide und ABS |
| Vertikaler Brenner, kurze Beflammung | Gleiche Größen, geringere Strenge | Weniger exponierte Teile, je nach Einstufung | Instabile gefüllte Typen, dünne Wände, die abtropfen |
| Wärmefreisetzung (Strahlungskalorimeter) | Spitzenwert der Wärmefreisetzungsrate und Gesamtwert über zwei Minuten | Große Wandflächen, Kabinen mit mehr als etwa zwanzig Sitzen | Fast alle massiven Thermoplaste bei großer Fläche |
| Rauchdichte (geschlossene Kammer) | Spezifische optische Dichte nach vier Minuten | Dieselben großen Flächen | Halogenierte flammgeschützte Typen mit starker Rauchentwicklung |
| Gastoxizität (Spezifikationen der Flugzeughersteller) | Konzentrationen der Verbrennungsgase je Gasart | Ausrüstung und Einbauten, je nach Spezifikation | Harze, deren Flammschutz die freigesetzten Gase verschlechtert |
Die Toxizität der Gase gehört übrigens in den meisten Fällen nicht zum Zertifizierungstext: Es sind die Materialvorgaben der Flugzeugbauer, die sie durch chemische Spezies-Grenzen vertraglich regeln. Ein für einen Kabinenintegrator geliefertes Teil muss diesen Anforderungen genügen, selbst wenn die Behörde es nicht verlangt.
Bleibt die Befreiung kleiner Teile: Die Texte gestatten, dass ein sehr kleines Teil, dessen Beitrag zur Ausbreitung eines Feuers vernachlässigbar wäre, vom Test befreit werden kann. Die Formel klingt bequem; es ist eine Interpretationszone ohne universelle dimensionale Definition, die pro Teil bewertet wird — und nichts über die Ansammlung von Dutzenden kleiner Teile in derselben Umgebung aussagt.
Der Materialtrichter: Der Katalog verengt sich vor der ersten Berechnung
Wenden Sie dieses Raster auf den Katalog der druckbaren Polymere an, und der Trichter schließt sich schnell. Die Alltagsmaterialien — ABS, PLA, PETG — brennen deutlich und tropfen: ausgeschlossen beim Brenner. Standard-Polyamide schmelzen und tropfen brennend. Die handelsüblichen „flammenhemmenden“ Sorten halten manchmal die Flamme, aber ihre halogenierten Additive belasten den Rauch und verschlechtern die emittierten Gase: Was die Entflammbarkeit durchlässt, wird von Rauch und Toxizität wieder eingefangen.
Übrig bleiben die Polymere mit aromatischem Gerüst, die verkohlen statt zu schmelzen: das PEI, das Polyphenylensulfon (PPSU), die Familie der Polyaryletherketone (PAEK) und einige flammenhemmende Polyamide, die für das Pulverbett formuliert sind. Der Mechanismus ist der Kern des Themas: Unter Wärmeeinfluss bilden diese Polymere eine kohlenstoffhaltige Schicht, die das gesunde Material isoliert, die Zufuhr von Pyrolysegasen unterbricht und die Verbrennung erstickt. Die Selbstlöschung ist keine Additiv, sondern die Chemie des Gerüsts. Daher eine kurze, stabile Liste von Kabinenharzen — und die fast genau mit der der teuren, hygroskopischen, prozessempfindlichen Polymere übereinstimmt.
Die Mechanik hat noch kein Wort gesagt. Sie äußert sich danach, in dem, was übrig bleibt — mechanisch durchaus ehrenhaft: ausreichende Steifigkeit, angenehme Temperaturbeständigkeit für einen bewohnten Raum. Die echte Verzicht ist wirtschaftlich: teures Material, beheizte Kammern, obligatorische Trocknung, sorgfältige Nachbehandlung.
Die Falle: das Datenblatt „V-0“. Ein Filament, das nach einem elektrotechnischen Referenzstandard als selbstlöschend klassifiziert ist, hat nichts im Sinne der Luftfahrt nachgewiesen: weder die Expositionsdauer, noch die Probengeometrie, noch die Tropfenkriterien stimmen überein. Eine Klassifizierung gilt übrigens für eine bestimmte Dicke: dasselbe Harz hält in großer Dicke und fällt in dünner Wandung durch. Die Angabe „flame retardant“ einer Spule ist kein Beginn der Konformität, sondern ein Verkaufsargument.
Die Maschine ist Teil des Materials
Beim Spritzgießen oder Fräsen existiert das Material vor dem Verfahren: Das Materialzertifikat folgt der Granulatcharge oder der Platte. Bei der additiven Fertigung stellt das Verfahren das Material gleichzeitig mit dem Teil her, und das Brandverhalten erbt es davon. Die Porosität zwischen den Schichten schafft Kapillarkanäle und erhöht die für die Pyrolyse verfügbare Oberfläche; die Oberflächenrillen leiten eine Flammenfront wie Zündkerben; die Herstellungsrichtung entscheidet, in welche Richtung diese Rillen wirken.
Die Qualifizierungskampagnen ziehen die Konsequenzen: Man testet Proben, die in ungünstigen Orientierungen gedruckt wurden, auf der Produktionsmaschine, mit dem festgelegten Parametersatz, im Bereich der Dicken der realen Teile. Die daraus resultierende Konformität gehört nicht dem Harz: Sie gehört dem Tripel Material, Maschine, Parameter — und dem Bereich der abgedeckten Dicken. Die Düse, die Schichthöhe, der Füllgrad oder der Glühzyklus zu ändern, bedeutet, den demonstrierten Bereich zu verlassen. Beim Pulverbett kommt der Anteil des recycelten Pulvers hinzu, der die Materialchemie von Charge zu Charge verändert.
Die Trocknung verdient eine separate Erwähnung: Diese Harze sind hygroskopisch, und das im Filament oder Pulver eingeschlossene Wasser führt zu zusätzlicher Porosität und damit zu verschlechtertem Brandverhalten. Die Brandkonformität beginnt im Trockenschrank.
Der richtige Reflex: das Tripel vor dem Zeichnen festlegen. Starten Sie mit der Liste der bereits qualifizierten Material-Maschinen-Kombinationen, mit ihren Orientierungen und abgedeckten Dicken, und entwerfen Sie innerhalb dieser Grenzen. Verlangen Sie Proben, die im selben Produktionslauf wie die Serienteile gedruckt wurden: Das ist der einzige Beweis, dass das gelieferte Teil zum getesteten Bereich gehört.
Die abgegebene Wärme, der Richter der großen Flächen
Der Wärmeabgabeversuch setzt eine vertikale Platte einem kalibrierten Strahlungsfluss in einem Kalorimeter mit Luftumwälzung aus und verfolgt den Wärmestrom, der durch die Verbrennung im Laufe der Zeit freigesetzt wird. Zwei Grenzen fallen gleichzeitig für große Kabinenflächen ab etwa zwanzig Sitzen: der instantane Spitzenwert des Wärmestroms und die in den ersten beiden Minuten abgegebene Gesamtwärme — die sogenannte „Doppelt-65“-Regel, der gemeinsame Deckel für beide Größen.
Dieser Test zieht die aktuelle Grenze der 3D-Drucktechnik in der Kabine. Ein massiver Thermoplast, selbst wenn er verkohlt, bietet dem Feuer eine volle Brennstoffreserve; die Platten, die den bewohnten Raum auskleiden, bleiben Verbundwerkstoff-Sandwiches mit Phenolharz, deren massive Verkohlung den Wärmestrom unterdrückt. Das gedruckte Teil lebt daher heute unter der Größe der Platte: Beschläge, Hauben, Gitter, Verschlüsse, Kanäle, Endbearbeitungsverkleidungen — Teile, deren exponierte Fläche bescheiden bleibt und die dem Brenner, nicht dem Kalorimeter unterliegen.
Diese Grenze ist kein Schicksal — beladene Harze und gedruckte Wabenstrukturen arbeiten daran — aber sie ist der demonstrierte Stand der Technik: Eine große Fläche in Additivtechnik anzustreben, bedeutet, den selektivsten Test des bewohnten Raums anzugehen.
Was das Konstruktionsbüro vor dem Zeichnen überprüft
Die Reihenfolge der Kriterien kehrt sich im Vergleich zum mechanischen Reflex um: Man wählt kein Material nach seinen Modulen, bevor man das Feuer überprüft, man beginnt mit der regulatorischen Kategorie des Teils — Größe, Standort, Exposition — und die Mechanik äußert sich in dem, was übrig bleibt. Vier Überprüfungen gehen dem ersten Strich voraus.
- Die Kategorie des Teils: exponiert oder hinter einer Verkleidung versteckt, klein oder nicht, beitragende oder vernachlässigbare Fläche — sie legt das Prüfregime fest, und sie wird schriftlich begründet, nicht intuitiv.
- Der qualifizierte Bereich der Material-Maschinen-Kombination: Orientierungen, Dicken, Farben. Ein Pigment ändert das Brandverhalten; eine nicht getestete Farbe ist ein nicht getestetes Material.
- Die Oberflächenbehandlung: Die Konformität wird am fertigen Teil beurteilt. Ein nicht qualifizierter Lack, eine dekorative Folie oder ein Klebstoff kann ein konformes Substrat disqualifizieren — der Stapel wird so getestet, wie er installiert wird.
- Die Rückverfolgbarkeit: Materialcharge, Anteil recycelten Pulvers, Proben des Produktionslaufs, Trocknungsaufzeichnungen. Das ist die Akte, die der Prüfer lesen wird, nicht das Harzdatenblatt.
Dieser Rahmen erklärt, wo das Additiv zuerst durchgebrochen ist: Flugversuchsausrüstungen und provisorische Einrichtungen, außerhalb der kommerziellen Kabine, wo der kurze Zyklus des Drucks Gold wert ist.
Die aktivste Grauzone bleibt die Bewertung kleiner Teile und versteckter Teile, wo die Praktiken von Fall zu Fall unterschiedlich sind; dort verbreitet sich das Additiv, und dort wird eine schlecht begründete Klassifizierung Jahre später beim ersten Audit oder der ersten Kabinenmodifikation teuer bezahlt. Die rentable Investition ist nicht ein weiteres Harz: Es ist die schriftliche Begründung, Teil für Teil, der gewählten Prüfkategorie.
Die Regeln entwickeln sich, und die Spezifikationen der Flugzeugbauer noch mehr: Der anwendbare Zertifizierungstext und die genehmigte Dokumentation des Betreibers oder Inhabers der Genehmigung gelten für jede Entscheidung über Konstruktion oder Konformität.


Schreibe einen Kommentar
Du musst angemeldet sein, um einen Kommentar abzugeben.