
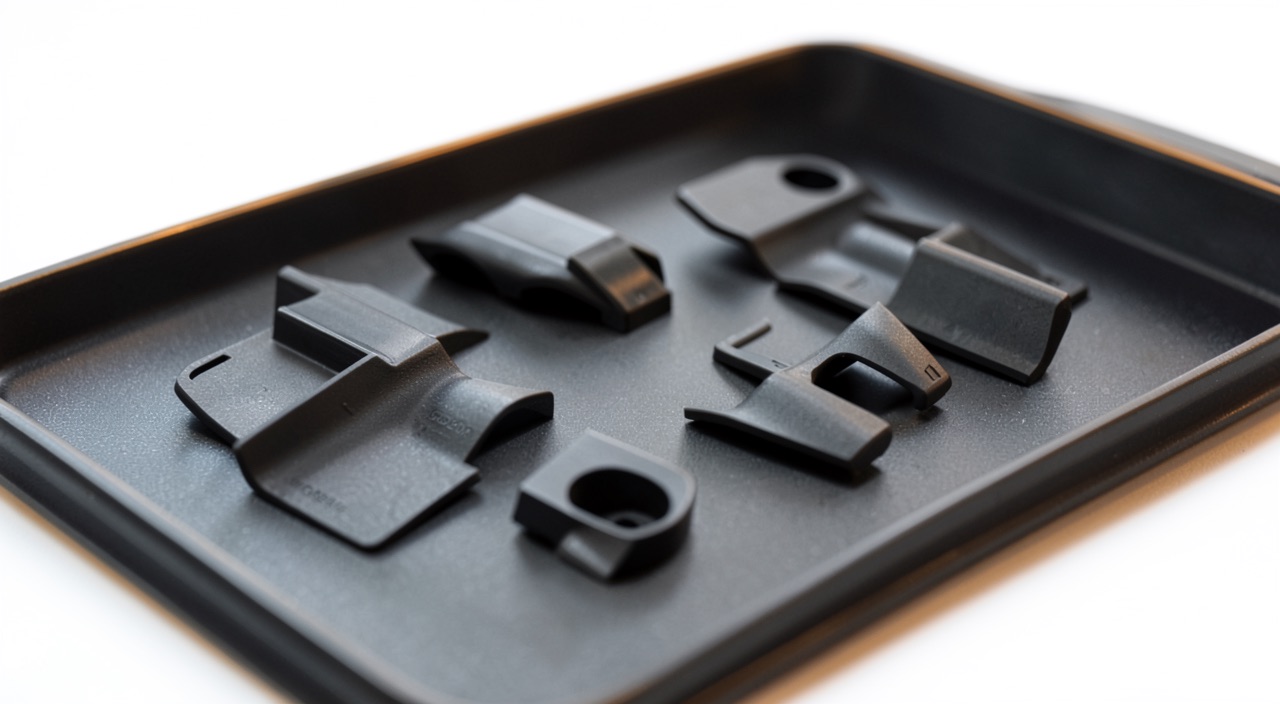
Une trappe d’habillage introuvable chez le fournisseur, un support de gaine individuelle à remplacer sur une flotte vieillissante : l’impression 3D répond en jours là où la chaîne classique répond en mois. Le dossier mécanique de ces pièces se boucle vite — quelques dizaines de newtons, pas de fatigue dimensionnante. Ce qui ferme réellement le jeu des matériaux, ce sont les essais au feu : inflammabilité, fumée, chaleur dégagée. La sélection est jouée avant que le calcul de structure ne commence.
Le scénario qui dimensionne tout : un feu dans un volume fermé
Les exigences applicables au volume habité ne cherchent pas des matériaux incombustibles — il n’en existe pas à ce niveau de masse et de coût — mais des matériaux qui laissent du temps. Le scénario dimensionnant est un feu déclaré dans un volume clos et occupé, au sol ou en vol : ce que la règle achète, c’est une fenêtre d’évacuation. Chaque essai correspond à un mécanisme précis de réduction de cette fenêtre.
L’auto-extinction d’abord : une pièce léchée par une flamme ne doit ni entretenir la combustion une fois la source retirée, ni propager le front au-delà d’une longueur bornée, ni projeter de gouttes enflammées qui essaiment le feu. La fumée ensuite : la visibilité conditionne la vitesse d’évacuation, et une fumée opaque la ruine en quelques dizaines de secondes. La chaleur dégagée enfin, la moins intuitive et la plus structurante : dans un volume fermé, la chaleur rayonnée par les premières surfaces en feu préchauffe toutes les autres ; passé un flux critique, l’ensemble s’embrase quasi simultanément. Cet embrasement généralisé marque la fin de toute évacuation. Borner le débit de chaleur des parois, c’est repousser ce basculement.
Dans un avion, les matériaux ne doivent pas être incombustibles, mais ils doivent résister assez longtemps pour permettre l’évacuation. La fumée et la chaleur sont les plus dangereux : une fumée épaisse empêche de voir, et une chaleur trop forte peut déclencher un incendie généralisé en quelques secondes.
Sur un Airbus A320, un incendie en cabine doit permettre une évacuation complète en 90 secondes. Un matériau qui dégagerait trop de chaleur pourrait réduire ce temps à 30 secondes, ce qui serait mortel.
Cette hiérarchie explique l’architecture des essais : tout ce qui est exposé passe au brûleur ; seules les grandes surfaces, capables de faire basculer le volume, ajoutent chaleur dégagée et fumée. La pièce imprimée entre dans la même grille que la pièce injectée qu’elle remplace.
Trois grandeurs, un classement pièce par pièce
Le brûleur vertical est l’essai socle. L’éprouvette, tenue verticalement, reçoit une flamme calibrée pendant une durée qui dépend de la catégorie de la pièce — exposition longue pour les surfaces intérieures des parois et habillages, plus courte pour d’autres catégories. On relève le temps d’auto-extinction après retrait de la flamme, la longueur détruite, et les gouttes enflammées, avec leur propre temps d’extinction. Un thermoplastique qui fond et goutte enflammé échoue même si le corps de l’éprouvette s’éteint.
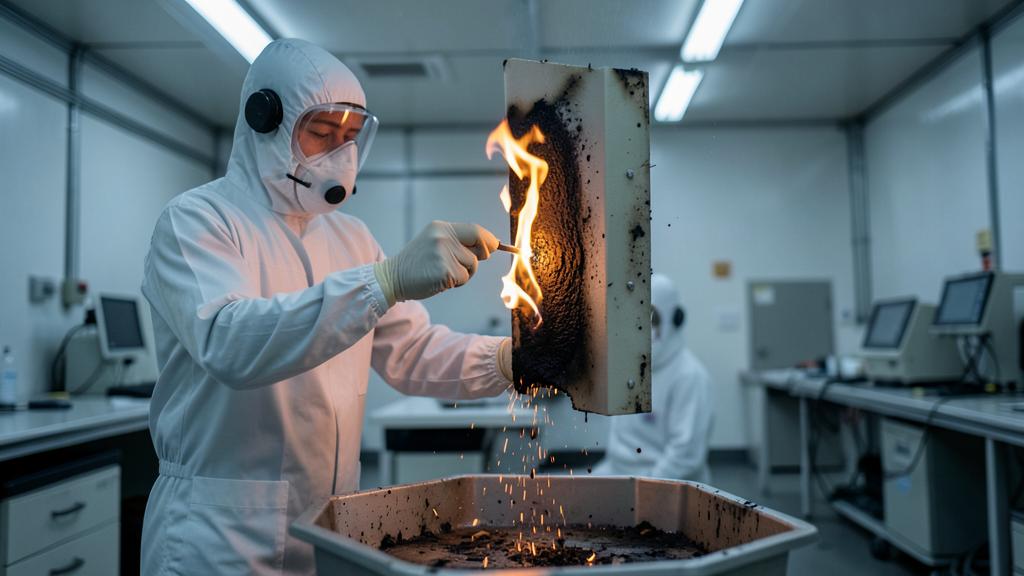
La densité de fumée se mesure en chambre fermée : l’échantillon est soumis à un flux radiant, avec ou sans flamme pilote, et un faisceau lumineux traverse la chambre. Pour les grandes surfaces concernées, la densité optique spécifique relevée à quatre minutes ne doit pas dépasser un plafond de l’ordre de 200. Le dégagement de chaleur, lui, se joue au calorimètre — on y revient, car c’est l’essai qui décide de ce que l’additif peut viser.
| Essai | Grandeur mesurée | Pièces visées | Ce qu’il écarte |
|---|---|---|---|
| Brûleur vertical, exposition longue | Auto-extinction, longueur brûlée, gouttes enflammées | Surfaces intérieures exposées : parois, habillages, capots | Polymères de commodité, polyamides et ABS non traités |
| Brûleur vertical, exposition courte | Mêmes grandeurs, sévérité moindre | Pièces de moindre exposition, selon classement | Grades chargés instables, parois minces qui gouttent |
| Dégagement de chaleur (calorimètre à flux radiant) | Pic de débit de chaleur et total sur deux minutes | Grandes parois, cabines au-delà d’une vingtaine de sièges | Presque tous les thermoplastiques massifs en grande surface |
| Densité de fumée (chambre fermée) | Densité optique spécifique à quatre minutes | Mêmes grandes surfaces | Grades ignifugés halogénés fortement fumigènes |
| Toxicité des gaz (spécifications avionneurs) | Concentrations de gaz de combustion par espèce | Équipements et aménagements, selon la spécification | Résines dont l’ignifugation dégrade les gaz émis |
La toxicité des gaz, justement, ne relève pas du texte de certification dans la plupart des cas : ce sont les spécifications matériaux des avionneurs qui la contractualisent, par plafonds par espèce chimique. Une pièce fournie à un intégrateur cabine doit y satisfaire même si l’autorité ne la demande pas.
Reste l’exemption des petites pièces : les textes admettent qu’une pièce de taille très réduite, dont la contribution à la propagation d’un feu serait négligeable, puisse être dispensée d’essai. La formule paraît confortable ; c’est une zone d’interprétation sans définition dimensionnelle universelle, qui s’apprécie pièce par pièce — et ne dit rien du cumul de dizaines de petites pièces dans le même environnement.
L’entonnoir des matériaux : le catalogue rétrécit avant le premier calcul
Appliquez cette grille au catalogue des polymères imprimables et l’entonnoir se referme vite. Les matériaux de commodité — ABS, PLA, PETG — brûlent franchement et gouttent : éliminés dès le brûleur. Les polyamides standard fondent et gouttent enflammés. Les grades « ignifugés » du commerce tiennent parfois la flamme, mais leurs additifs halogénés chargent la fumée et dégradent les gaz émis : ce que l’inflammabilité laisse passer, fumée et toxicité le rattrapent.
Restent les polymères à squelette aromatique, qui charbonnent au lieu de fondre : le PEI, le polyphénylsulfone (PPSU), la famille des polyaryléthercétones (PAEK), et quelques polyamides ignifugés formulés pour le lit de poudre. Le mécanisme est le cœur du sujet : sous flux thermique, ces polymères forment une couche de char carbonée qui isole la matière saine, coupe l’alimentation en gaz de pyrolyse et étouffe la combustion. L’auto-extinction n’est pas un additif, c’est la chimie du squelette. D’où une liste de résines de cabine courte, stable — et qui recoupe presque exactement celle des polymères chers, hygroscopiques, exigeants en température de mise en œuvre.
La mécanique n’a pas encore dit un mot. Elle s’exprime après, dans ce qui reste — mécaniquement honorable au demeurant : rigidité correcte, tenue en température confortable pour un volume habité. Le vrai renoncement est économique : matière chère, enceintes chauffées, séchage obligatoire, post-traitement soigné.
Le piège : la fiche technique « V-0 ». Un filament classé auto-extinguible selon un référentiel électrotechnique n’a rien démontré au sens aéronautique : ni la durée d’exposition, ni la géométrie d’éprouvette, ni les critères de gouttes ne coïncident. Un classement vaut d’ailleurs pour une épaisseur donnée : la même résine tient en forte épaisseur et échoue en paroi mince. La mention « flame retardant » d’une bobine n’est pas un début de conformité, c’est un argument commercial.
La machine fait partie du matériau
En injection ou en usinage, le matériau préexiste au procédé : le certificat matière suit le lot de granulés ou la plaque. En fabrication additive, le procédé fabrique le matériau en même temps que la pièce, et le comportement au feu en hérite. La porosité entre strates crée des canaux capillaires et augmente la surface offerte à la pyrolyse ; les sillons de surface guident un front de flamme comme des rainures d’allumage ; l’orientation de fabrication décide de la direction dans laquelle ces sillons travaillent.
Les campagnes de qualification en tirent la conséquence : on teste des éprouvettes imprimées dans les orientations défavorables, sur la machine de production, avec le jeu de paramètres figé, dans la gamme d’épaisseurs des pièces réelles. La conformité qui en sort n’appartient pas à la résine : elle appartient au triplet matière, machine, paramètres — et à la plage d’épaisseurs couverte. Changer de buse, de hauteur de couche, de taux de remplissage ou de cycle de recuit, c’est sortir du domaine démontré. Pour le lit de poudre s’ajoute le taux de poudre recyclée, qui fait dériver la chimie du matériau d’un lot à l’autre.
Le séchage mérite une mention à part : ces résines sont hygroscopiques, et l’eau embarquée dans le filament ou la poudre se traduit en porosité supplémentaire, donc en comportement au feu dégradé. La conformité au feu commence à l’armoire de séchage.
Le bon réflexe : figer le triplet avant de dessiner. Partez de la liste des couples matière-machine déjà qualifiés, avec leurs orientations et leurs épaisseurs couvertes, et concevez à l’intérieur. Exigez des éprouvettes de suivi imprimées dans le même lancement que les pièces de série : c’est la seule preuve que la pièce livrée appartient au domaine testé.
La chaleur dégagée, juge de paix des grandes surfaces
L’essai de dégagement de chaleur expose un panneau vertical à un flux radiant calibré dans un calorimètre à circulation d’air, et suit le débit de chaleur libéré par la combustion au fil du temps. Deux limites tombent ensemble sur les grandes surfaces des cabines au-delà d’une vingtaine de sièges : le pic instantané de débit de chaleur, et la chaleur totale libérée pendant les deux premières minutes — la règle dite du « double 65 », du plafond commun aux deux grandeurs.
C’est cet essai qui trace la frontière actuelle de l’impression 3D en cabine. Un thermoplastique massif, même charbonnant, offre au feu une réserve combustible pleine ; les panneaux qui tapissent le volume habité restent des sandwichs à peaux composites et résine phénolique, dont la charbonisation massive écrase le débit de chaleur. La pièce imprimée vit donc aujourd’hui sous la taille du panneau : ferrures, capots, grilles, obturateurs, gaines, garnitures de finition — des pièces dont la surface exposée reste modeste et qui relèvent du brûleur, pas du calorimètre.
Cette frontière n’est pas une fatalité — résines chargées et structures alvéolaires imprimées la travaillent — mais elle est l’état démontré de l’art : viser une grande surface en additif, c’est affronter l’essai le plus sélectif du volume habité.
Ce que le bureau d’études vérifie avant de dessiner
L’ordre des critères s’inverse par rapport au réflexe mécanicien : on ne choisit pas un matériau pour ses modules avant de vérifier le feu, on part de la catégorie réglementaire de la pièce — taille, emplacement, exposition — et la mécanique s’exprime dans ce qui reste. Quatre vérifications précèdent le premier trait.
- La catégorie de la pièce : exposée ou cachée derrière un habillage, petite ou non, surface contributive ou négligeable — c’est elle qui fixe le régime d’essai, et elle se justifie par écrit, pas à l’intuition.
- Le domaine qualifié du couple matière-machine : orientations, épaisseurs, coloris. Un pigment change le comportement au feu ; un coloris non testé est un matériau non testé.
- La finition : la conformité s’apprécie sur la pièce finie. Une peinture, un film décoratif ou un adhésif non qualifié peut disqualifier un substrat conforme — l’empilement se teste tel qu’installé.
- La traçabilité : lot de matière, taux de poudre recyclée, éprouvettes de suivi du lancement, enregistrements de séchage. C’est ce dossier, pas la fiche résine, que l’auditeur lira.
Ce cadre explique où l’additif a percé en premier : installations d’essais en vol et aménagements provisoires, hors cabine commerciale, où le cycle court de l’impression vaut de l’or.
La zone grise la plus active reste l’appréciation des petites pièces et des pièces cachées, où les pratiques diffèrent d’un dossier à l’autre ; c’est là que l’additif prolifère, et là qu’un classement mal justifié se paie des années plus tard, au premier audit ou à la première modification de cabine. L’investissement rentable n’est pas une résine de plus : c’est la justification écrite, pièce par pièce, de la catégorie d’essai retenue.
Les règles évoluent et les spécifications des avionneurs davantage encore : le texte de certification applicable et la documentation approuvée de l’exploitant ou du détenteur d’agrément prévalent sur le présent article pour toute décision de conception ou de conformité.
Questions fréquentes
Un filament classé V-0 sur sa fiche technique peut-il aller en cabine ?
Non, pas en l’état. Le classement électrotechnique repose sur une durée d’exposition, une géométrie d’éprouvette et des critères de gouttes qui ne coïncident pas avec les essais aéronautiques, et il vaut pour une épaisseur donnée. Seul un essai au brûleur vertical sur éprouvettes représentatives du procédé et de l’épaisseur réelle démontre la conformité. La mention V-0 signale au mieux un candidat plausible.
Faut-il refaire les essais au feu quand on change de machine ou de paramètres d'impression ?
En pratique, oui. La porosité entre strates, la texture de surface et l’orientation des sillons dépendent de la machine et du jeu de paramètres, et ces facteurs modifient la propagation de flamme. La conformité démontrée appartient au triplet matière, machine, paramètres, dans la plage d’épaisseurs testée. Sortir de ce domaine impose de nouvelles éprouvettes, imprimées dans les orientations défavorables.
Le coloris d'une pièce imprimée change-t-il sa conformité au feu ?
Oui. Les pigments et leurs vecteurs modifient le comportement à la flamme et le dégagement de fumée, parfois dans le mauvais sens. Un coloris non couvert par les essais est un matériau non couvert : la campagne de qualification doit soit tester chaque coloris, soit justifier un cas enveloppe selon la documentation applicable.
Les pièces cachées derrière les habillages échappent-elles aux essais au feu ?
Non, elles changent de régime, elles n’en sortent pas. Les zones non visibles du volume habité relèvent d’exigences propres, généralement moins sévères que celles des surfaces exposées, et le classement de la pièce doit être justifié par écrit. Considérer « caché » comme synonyme d’« exempté » est une erreur de dossier classique, relevée en audit.
Peut-on imprimer un panneau d'habillage complet en polymère ?
C’est aujourd’hui le cas le plus difficile. Une grande surface de paroi, sur les cabines au-delà d’une vingtaine de sièges, doit satisfaire en plus le dégagement de chaleur et la densité de fumée, et un thermoplastique massif y part avec un lourd handicap face aux sandwichs à résine phénolique. Les pièces imprimées qualifiées restent en pratique sous la taille du panneau ; les développements en cours ne dispensent d’aucun essai.


Laisser un commentaire
Vous devez vous connecter pour publier un commentaire.