
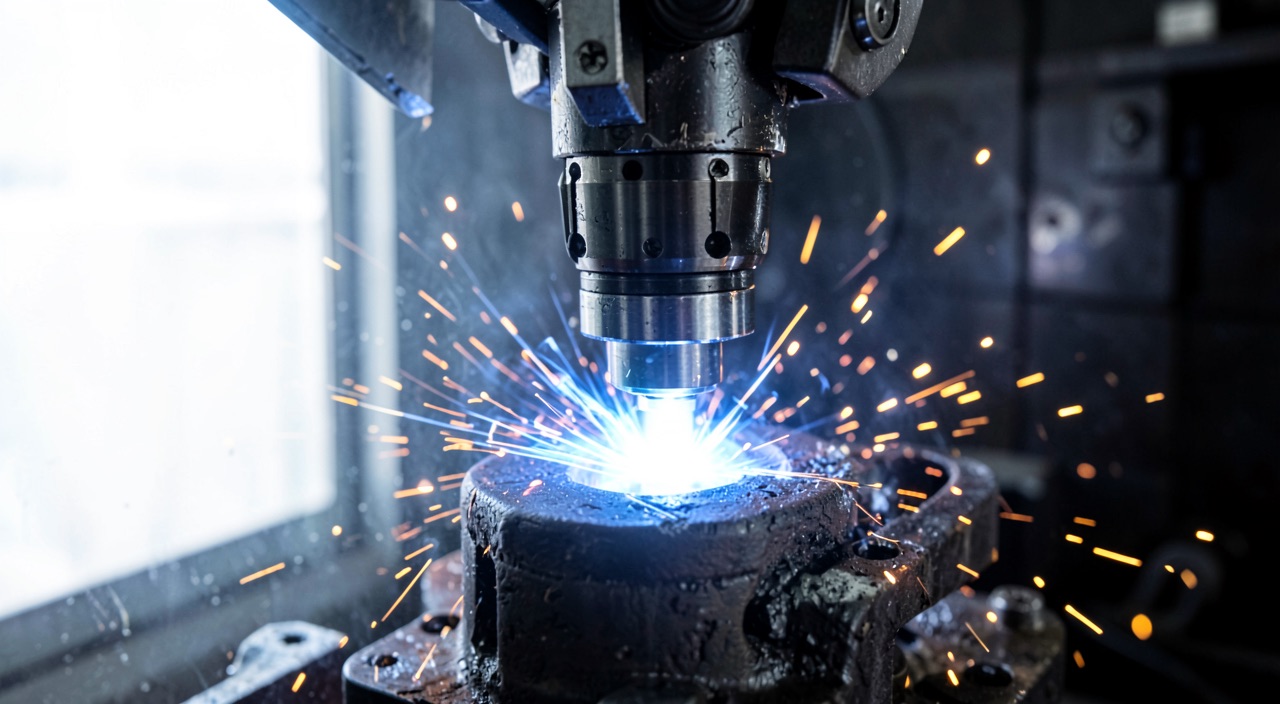
Ein um drei Zehntel Millimeter verschlissener Wellensitz macht ein Gehäuse unbrauchbar, dessen Lieferzeit mehr als ein Jahr beträgt. Das Partnerlabor präsentiert eine makellose Laserauftragschweißung: einwandfreie Schliffbilder, konforme Härte, Ermüdungsfestigkeit über dem Zielwert. Achtzehn Monate später lehnt die Werkstatt dieselben Gehäuse dennoch ab. Was fehlt, ist weder der Prozess noch das Budget: es ist die Kette, die eine Demonstration in eine ausführbare, kontrollierbare und unterschriftsfähige Anweisung verwandelt. Diese Kette besteht aus vier Gliedern – und es ist fast immer dasselbe, das fehlt.
Eine Reparatur ist eine neue Definition, nicht eine Rückkehr zur alten.
Die Sprache täuscht: « Wiederherstellung der Abmessung » suggeriert, dass das Teil wieder wird, was es war. Es wird nie. Die Beschichtung fügt ein Material hinzu, das in der ursprünglichen Definition fehlt, schafft eine Schnittstelle, die nicht existierte, installiert Restspannungen, die nie dimensioniert wurden, und modifiziert, je nach Prozess, die Mikrostruktur des Substrats. Für die Lufttüchtigkeit ist es ein neues Objekt, für das nachgewiesen werden muss, dass es mindestens genauso gut wie das alte funktioniert, überall, wo es zählt.
Der regulatorische Rahmen sagt es unverblümt: Eine Reparatur wird gemäß genehmigten Daten durchgeführt. Wenn das Handbuch des Musterzulassungsinhabers bereits einen Metallauftrag vorsieht – bestimmte Lagersitze, bestimmte Fügeflächen –, existieren die Daten, und das Thema reduziert sich auf die Ausführung. Andernfalls müssen sie erstellt werden: eine Reparaturakte, klassifiziert, begründet und von einem Entwicklungsbetrieb oder der Behörde genehmigt. Das Folgende behandelt diesen zweiten Fall: die Aufnahme eines Prozesses, den die Herstellerdokumentation nicht kennt, in die Arbeitskarte.
Die Labor-Demonstration ist der obligatorische Ausgangspunkt und die erste Falle: Sie produziert Messungen, Kurven und einen Bericht – niemals eine Anweisung. Dazwischen liegen drei unterschiedliche Schritte: die Qualifikation des Prozesses, die Genehmigung der Konstruktionsdaten und die Übertragung auf den ausführenden Betrieb. Sie zu verwechseln bedeutet, auf der Demonstratorstufe stehen zu bleiben.
Vier Familien von Prozessen, vier Hinterlassenschaften im Teil.
Jede Familie von Prozessen hinterlässt eine unterschiedliche Hinterlassenschaft im Teil, und es ist diese Hinterlassenschaft, die die Qualifikation und dann die Produktionskontrolle strukturiert.
Eine Reparatur ist kein einfaches Zurücksetzen auf den Originalzustand. Sie fügt neues Material hinzu, das andere Eigenschaften hat. Die Reparatur muss beweisen, dass sie genauso gut oder besser ist als das Original, besonders bei Belastungen, die das Teil im Flug erlebt.
Bei einem Airbus A320 wird ein abgenutztes Lager mit 0,3 mm Verschleiß repariert. Die Werkstatt wendet eine Laserbeschichtung an, die 0,4 mm Material hinzufügt. Nach 18 Monaten wird das Teil abgelehnt, weil die Ermüdungsfestigkeit nicht ausreichend nachgewiesen wurde. Die Reparaturdaten waren nicht spezifisch für diese Legierung und Geometrie genehmigt worden.
Lichtbogenauftragschweißen schmilzt das Grundmaterial: metallurgische Bindung mit Aufmischung, aber die Wärme vergrößert die WEZ und kann ein dünnes Teil verziehen. Die gerichtete Energieabscheidung – Laser, Draht oder Pulver – erreicht dieselbe metallurgische Kontinuität mit einem schmalen Schmelzbad und einer kleineren WEZ, jedoch mit eigenen Fehlern: Porosität zwischen den Lagen, Bindefehler bei Neustarts, Zugspannungen im Auftrag. Thermisches Spritzen schmilzt das Grundmaterial nicht: Die Schicht haftet durch mechanische Bindung an einer vorbereiteten Oberfläche, wodurch sich der Schwerpunkt auf Haftung und Porosität verlagert. Kaltgasspritzen baut den Auftrag durch plastische Verformung von Hochgeschwindigkeitspartikeln auf, ohne zu schmelzen: hauptsächlich Druckspannungen, Haftung abhängig von der Werkstoffpaarung.
| Prozess | Art der Bindung | Substratspannungen | Wichtige Qualifikationspunkte | Typische Produktionskontrollen |
|---|---|---|---|---|
| Lichtbogenbeschichtung | Metallurgisch, signifikante Verdünnung | Hoch: ausgedehnte WEZ, mögliche Verformungen | Heißrissbildung, Ermüdungsfestigkeit der WEZ | Farbeindringprüfung, Härte an Prüfkörpern, Maßkontrolle |
| Direkte Energieablagerung (Laser) | Metallurgisch, kontrollierte Verdünnung | Lokalisiert: reduzierte TAZ | Porosität zwischen den Lagen, Bindefehler, Zugspannungen | Farbeindringprüfung, angepasste Ultraschallprüfung, Prüfkörper aus demselben Zyklus |
| Thermisches Spritzen | Mechanisch, durch Bindung | Niedrig: kein Substratschmelzen | Haftung, Porosität, kritische Oberflächenvorbereitung | Haftung und Mikrographie an Prüfkörpern, Dicke |
| Kaltes Spritzen | Plastische Verformung, kein Schmelzen | Sehr niedrig: Restkompression | Haftung abhängig von der Paarung, Dichte des Auftrags | Dichte und Haftungsprüfkörper, Dicke |
Die entscheidende Trennlinie verläuft zwischen metallurgischer und mechanischer Bindung, da sie die Prüfung bestimmt: Eine metallurgische Kontinuität eignet sich für die Farbeindringprüfung und manchmal für Ultraschall; eine mechanische Bindung kann nur durch zerstörende Prüfung – an Prüfkörpern, niemals am gelieferten Teil – überprüft werden. Diese Tatsache entscheidet über die Hälfte des Inhalts der Arbeitskarte.
Qualifikation des Prozesses: Einfrieren eines Bereichs, nicht Beweis einer Leistung.
Die Demonstration beweist, dass ein Ergebnis erreichbar ist; die Qualifikation beweist, dass es innerhalb eines begrenzten Bereichs reproduzierbar ist. Das zentrale Objekt ist die Prozessspezifikation: sie friert die Parameter – Quelle, Geschwindigkeiten, Durchflussraten, Gase, Granulometrie, Vorbereitung, Vorheizung, Nachbehandlungen – ein und definiert, was abgedeckt ist: Substrat-Füllstoff-Paare, metallurgischer Zustand, minimale und maximale Dicken, Geometrien, Positionen. Außerhalb des Bereichs ist nichts qualifiziert; jede Änderung eines eingefrorenen Parameters öffnet die Frage erneut.
Die Charakterisierung folgt einer Nutzungslogik: Schliffbilder für die innere Fehlerfreiheit und die Aufmischung, Härteverläufe über die Grenzfläche, Haftung für mechanische Bindungen, Eigenspannungen, wenn der Prozess sie einbringt, Korrosion, wenn die Paarung dafür empfindlich ist. Im Mittelpunkt steht die Ermüdung – sie entscheidet.
Ein auftraggeschweißtes Teil kann die statische Festigkeit des Originals erreichen und dennoch viel früher Ermüdungsrisse bilden: Der statische Versuch sieht weder die Grenzfläche noch die feine Porosität oder die Zugspannungen. Die Minderung wird in der realen Konfiguration gemessen, Endbearbeitung inbegriffen: Kugelstrahlen nach dem Auftrag gewinnt einen Teil des Unterschieds zurück, aggressive Bearbeitung verschlechtert ihn. Dieser gemessene Wert, kein Prozessversprechen, geht in die Nachweisführung der Akte ein.
Die zugelassenen Daten: was sie sagen und was sie auslassen.
Die Reparaturakte verwandelt die Qualifikation in ein Nutzungsrecht an einem bestimmten Teil. Sie grenzt die zulässigen und verbotenen Zonen ab – Hohlkehlen, Radien, Spannungskonzentrationen –, begrenzt die reparierbare Tiefe und die zulässige Häufung, definiert den erforderlichen Zustand vor dem Auftrag, verweist auf die Prozessspezifikation und legt die Auflagen zur Aufrechterhaltung der Lufttüchtigkeit fest: nachfolgende Inspektionen, mögliche Überwachung. Sie ist klassifiziert – geringfügig oder wesentlich – und nach dieser Klassifizierung genehmigt, im Rahmen der Vorrechte des Entwicklungsbetriebs oder durch die Behörde.
Dieses Dokument muss als das gelesen werden, was es ist: Konstruktionsdaten, keine Ausführungsanweisung. Es gibt an, was, wo, wie weit und unter welchen Vorbehalten; es gibt fast nie an, wie die Maschine eingestellt wird oder wie der Mechaniker seine Arbeit überprüft. Dieser Teil muss noch erstellt werden, und nur der ausführende Betrieb kann es tun: Er hängt von dessen Mitteln ab.
Das fehlende Glied: Übertragung auf den Ausführer.
Alles, was vorher kommt, kann perfekt ausgeführt werden und dennoch keine Reparatur im Dienst erzeugen. Die Qualifikation gehört zu den Mitteln, die sie hervorgebracht haben: Laboranlage, Quelle, Umgebung, Pulverchargen, Bediener. Doch die Werkstatt, die ausführt, ist fast nie diejenige, die demonstriert hat. Dazwischen liegt die Übertragung – die Projekte vergessen, sie zu finanzieren, weil sie wie eine weniger ruhmreiche Wiederholung aussieht.
Ein Sonderprozess im wörtlichen Sinne.
Ein Metallauftrag ist ein Prozess, dessen Ergebnis nicht vollständig am fertigen Produkt überprüfbar ist: Haftung, Fehlerfreiheit der Grenzfläche und Mikrostruktur werden am gelieferten Teil nicht geprüft. Die Folge ist klassisch: Prozessqualifikation an den tatsächlichen Produktionsmitteln, Bedienerqualifikation, periodische Überwachung durch Begleitprüfkörper, Aufnahme in den Genehmigungsumfang des Instandhaltungsbetriebs. Jeder Begriff bezeichnet ein Arbeitsergebnis, eine Frist und einen Kostenpunkt, der von Anfang an eingeplant werden muss.
Eine Kontrolle, die die Defekte dieses Prozesses sieht.
Die ZfP-Verfahren der Werkstatt wurden für die Fehler neuer Teile oder für Schäden im Betrieb geschrieben – nicht für einen Bindefehler zwischen zwei Lagen, Porosität entlang einer Grenzfläche oder Ablösungen der Schicht. Die gewählte Methode muss nachweisen, dass sie diese erkennt, in der von der Begründung festgelegten Größe, in der realen Geometrie: repräsentative Referenzfehler, und manchmal die Schlussfolgerung, dass keine Methode ausreicht – die Karte gleicht dann mit Prüfkörpern und aufgezeichneten Parametern aus.
Die Falle: den Qualifikationsbericht als Ausführungsdaten behandeln. Ein Laborbericht legt Parameter für die Laboranlage fest und Kriterien, die nur durch zerstörende Prüfung überprüft werden können. In eine Arbeitskarte kopiert, ergeben sie eine nicht ausführbare Anweisung: Der Mechaniker kann nicht einstellen, was er nicht hat, und nicht prüfen, was er nicht sieht.
Der richtige Reflex: die Arbeitskarte parallel zur Akte schreiben, nicht danach. Schon bei der Qualifikation muss jede Anforderung der künftigen Akte ein Prüfmittel haben, das die Werkstatt tatsächlich besitzt. Was nicht am Teil geprüft werden kann, wird zu einem Begleitprüfkörper aus demselben Zyklus, einem aufgezeichneten Parameter oder einem Haltepunkt. Wenn eine Anforderung keine dieser drei Übersetzungen findet, muss die Akte überarbeitet werden – nicht die Werkstatt.
Arbeitskarte schreiben: die verbindliche Anweisung.
Die Arbeitskarte ist das einzige Dokument, das der Mechaniker ausführt und das das freigabeberechtigte Personal unterschreibt: Alles, was die Akte verlangt, muss darin in überprüfbarer Form stehen. Ihr Gerüst folgt dem Arbeitsablauf: Eingangsbefund – gemessener Verschleiß, Teil innerhalb des Geltungsbereichs der Akte, keine unverträgliche Vorreparatur –, Vorbereitung, Auftrag mit aufgezeichneten Parametern und Begleitprüfkörper aus demselben Zyklus, Endbearbeitung und Bearbeitung auf Maß, Endkontrolle mit quantifizierten Kriterien, Rückverfolgbarkeit der Chargen, Maschine, Bediener und Prüfkörper.
Zwei Details trennen eine Karte, die lebt, von einer Karte, die abdriftet. Erstens die Haltepunkte: Die Schritte, an denen die Arbeit bis zur Kontrolle ruht – nach der Vorbereitung, vor der Endbearbeitung –, werden danach festgelegt, was danach nicht mehr überprüfbar ist. Zweitens die dokumentarische Verknüpfung: Die Karte zitiert die Akte und die Prozessspezifikation mit ihren Revisionsständen, und ihre Revision folgt deren Revisionen. Eine Karte, die ohne diese Verknüpfung kopiert wird, wird bei der ersten Revision der Akte stillschweigend falsch.
Bevor man eine Auftragsreparatur verspricht: drei Überprüfungen und eine Grauzone.
Drei Überprüfungen messen den tatsächlich verbleibenden Abstand. Der Geltungsbereich: Deckt die angeführte Qualifikation Ihre Legierung ab, in Ihrem Wärmebehandlungszustand, bei Ihrer Verschleißtiefe, in Ihrer Geometrie? Eine ungefähre Antwort bedeutet eine Erweiterung, die finanziert werden muss. Die Mittel: Liegt der Prozess innerhalb des Genehmigungsumfangs der Werkstatt, mit Bedienern, die an der betreffenden Maschine qualifiziert sind, und einer an repräsentativen Fehlern nachgewiesenen Prüfung? Die Daten: Wer genehmigt, mit welchen Vorrechten, und hält die geplante Klassifizierung einer Prüfung stand?
Eine Grauzone bleibt: Da die gerichtete Energieabscheidung immer mehr vollständige Geometrien rekonstruiert, verschiebt sich die Grenze zwischen Reparatur und Wiederaufarbeitung. Das Wiederherstellen weniger Zehntel an einem Lager ist eindeutig eine Reparatur; das Rekonstruieren einer ganzen Rippe wirft die Frage der Neuteilfertigung mit einem anderen Genehmigungsrahmen auf. Erfolgreiche Projekte sehen dieser Grenze von Anfang an ins Auge, anstatt sie am Ende des Verfahrens zu entdecken.
Die hier dargestellten Prinzipien beschreiben den allgemeinen Mechanismus, nicht Ihren Fall: Die anwendbaren Vorschriften, die genehmigten Daten des Inhabers der Musterzulassung und die genehmigte Dokumentation des Betreibers oder des Instandhaltungsbetriebs haben unter allen Umständen Vorrang vor diesem Artikel.


Schreibe einen Kommentar
Du musst angemeldet sein, um einen Kommentar abzugeben.