
Eine Hochdruckturbinenschaufel, die mit mehreren Quartalen Lieferzeit angekündigt wird, eine Ersatzscheibe, die einen Triebwerksausbau blockiert, eine Werkstatt, die antwortet „das liegt am Werkstoff“: Die Antwort ist wahr und völlig unbrauchbar. Hinter dem Bauteil steckt eine Lieferkette, die in der Zahl der Schritte kurz, in den Fristen lang ist und in der mehrere Glieder überhaupt nicht auf die Nachfrage reagieren. Hier wird gezeigt, wo die Verzögerung tatsächlich entsteht und welche dieser Glieder ein Betreiber vorausplanen kann.
Was der Heißteil vom Werkstoff verlangt
Die Laufschaufel der ersten Turbinenstufe arbeitet in einer Strömung, deren Temperatur den Schmelzpunkt der Legierung, aus der sie besteht, übersteigt. Sie überlebt nur, weil aus dem Verdichter entnommene Luft durch ihre inneren Kanäle strömt und als Film auf ihrer Oberfläche austritt, und weil eine oberflächlich aufgebrachte isolierende Keramik den eindringenden Wärmestrom begrenzt. Das Metall selbst lebt bei einem sehr hohen Anteil seiner eigenen Schmelztemperatur, in Rotation, unter einer Fliehkraftbelastung, die nie aussetzt, solange die Welle dreht.
Drei Mechanismen setzen die Grenze, und sie werden nicht über denselben Hebel angegangen. Zuerst das Kriechen: Unter Spannung und bei hoher Temperatur dehnt sich das Metall langsam, und eine Schaufel, die sich dehnt, berührt irgendwann ihren Deckring. Dann Oxidation und Heißkorrosion: Die Oberfläche wird verzehrt, umso schneller, je mehr Schwefel und Salze der Kraftstoff oder die Umgebungsluft einbringen. Schließlich die thermomechanische Ermüdung: Jeder Flugzyklus erzeugt ein Gefälle zwischen der gekühlten Oberfläche und dem Kern des Bauteils, und dieses Gefälle lässt die dünnen Kanten reißen.
Die industrielle Antwort verteilt diese Anforderungen auf vier Bausteine: die Legierungschemie, die Erstarrungsstruktur, das Beschichtungssystem, die interne Kühlarchitektur. Jeder hat seine eigene Lieferkette, seine eigenen Lieferanten, seine eigenen Sonderverfahren. Diese Aufteilung macht es unmöglich, die Kette mit einem einzigen Griff zu beschleunigen: Einen Rückstand beim Umschmelzen holt man nicht auf, indem man die Beschichtungswerkstatt antreibt.
Die Turbinenschaufel muss extrem hohen Temperaturen standhalten, die über dem Schmelzpunkt des Metalls liegen. Sie wird durch Kühlung und Beschichtungen geschützt, aber das Material selbst arbeitet an der Grenze seiner Belastbarkeit. Drei Hauptprobleme – Kriechen, Oxidation und thermomechanische Ermüdung – begrenzen die Lebensdauer. Jede Lösung für diese Probleme erfordert spezielle Materialien und Prozesse, die nicht einfach beschleunigt werden können.
Bei einem Airbus A350 mit Rolls-Royce Trent XWB Triebwerken beträgt die Betriebstemperatur der Hochdruckturbinenschaufeln etwa 1.300°C, während die Schmelztemperatur der Nickelbasis-Superlegierung bei etwa 1.400°C liegt. Die Schaufeln müssen für etwa 15.000 Zyklen ausgelegt sein, bevor sie ersetzt werden müssen. Eine Verzögerung in der Lieferkette für diese Schaufeln kann zu erheblichen Betriebsstörungen führen, da Ersatzteile oft mehrere Monate Vorlaufzeit benötigen.
Die Lieferkette beginnt sehr weit vom Triebwerk entfernt
Nickel ist ein Basismetall, an den Weltmärkten notiert, in großen Mengen produziert — was nicht bedeutet, dass es in der brauchbaren Form verfügbar ist. Superlegierungen verlangen minimale Gehalte an Schwefel, Blei, Wismut und sogenannten Spurenelementen, Charge für Charge garantiert von einer kleinen Zahl von Raffinerien. Der Markt ist riesig, die Luftfahrtqualität darin ist eine Nische.
Die Elemente, die die Leistung wirklich ausmachen, liegen anderswo, und sie teilen ein entscheidendes Merkmal: Es sind Nebenprodukte. Rhenium, das die Kriechgrenze der neuesten Einkristall-Generation hinausschiebt, wird aus den Röstgasen von Molybdän gewonnen, das aus porösen Kupfererzminen stammt; die weltweite Jahresproduktion liegt in der Größenordnung von einigen zehn Tonnen, und sie hängt nicht von der Nachfrage der Luftfahrt ab, sondern vom Kupferpreis. Hafnium, das die Haftung der schützenden Aluminiumoxidschicht verbessert, ist ein Produkt der Zirkonium-Hafnium-Trennung, die für die Nuklearindustrie durchgeführt wird. Kobalt stammt aus der Kupfer- und Nickelmetallurgie, mit einer geografischen Konzentration der Förderung, die unter den Metallen des täglichen Gebrauchs ihresgleichen sucht.
Der Mechanismus ist da, und man muss ihn nur einmal lernen: das Angebot eines Nebenprodukts reagiert nicht auf den Preis dieses Nebenprodukts. Fragt das Triebwerksgeschäft mehr davon nach, steigt der Preis, aber die geförderte Menge bleibt von der Ökonomie des Hauptmetalls bestimmt. Die Triebwerkshersteller wissen das seit Langem; sie haben mit Legierungen mit reduziertem Rheniumgehalt, mit Langzeitverträgen und vor allem mit geschlossenem Recyclingkreislauf reagiert.
Die wichtigsten Elemente für Hochleistungstriebwerke wie Rhenium und Hafnium sind Nebenprodukte anderer Industrien. Ihre Verfügbarkeit hängt nicht von der Nachfrage der Luftfahrt ab, sondern von den Preisen der Hauptprodukte wie Kupfer. Das bedeutet, dass die Luftfahrtindustrie diese Materialien nicht einfach durch höhere Preise oder Bestellungen schneller bekommen kann.
Die weltweite Rheniumproduktion liegt bei etwa 50 Tonnen pro Jahr, hauptsächlich als Nebenprodukt der Kupferverarbeitung. Für ein einziges Großraumtriebwerk wie das GE90-115B werden etwa 300 kg Rhenium benötigt. Eine Verzögerung in der Rheniumversorgung kann die Produktion von mehreren Dutzend Triebwerken beeinflussen, da es keine schnellen Alternativen gibt.
Vakuumschmelzen, und warum es zweimal gemacht wird
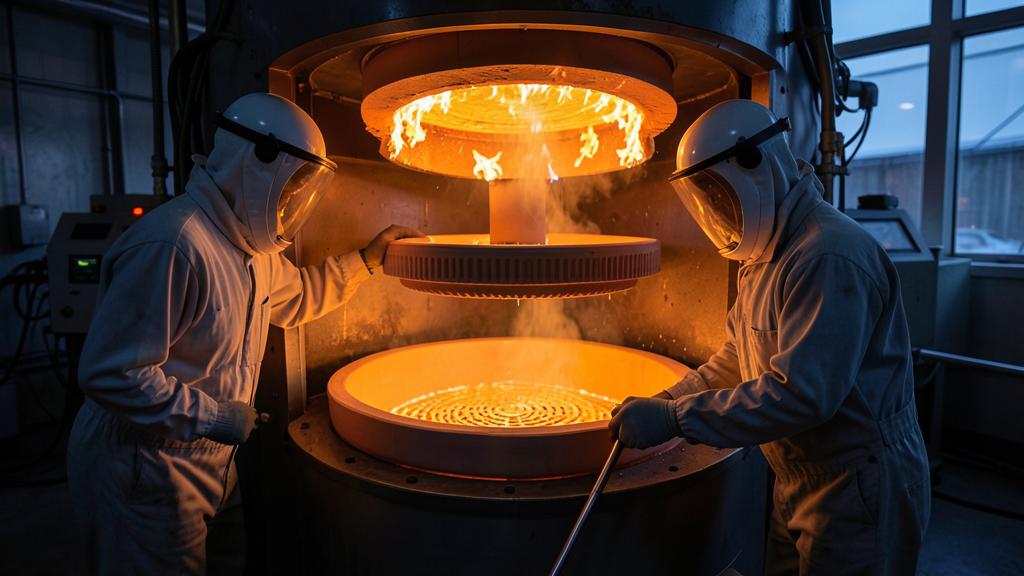
Eine Superlegierung wird nicht wie ein Baustahl gegossen. Der erste Schritt, das VIM, schmilzt den Einsatz im Vakuum in einem Induktionstiegel. Das Vakuum ist keine Verfeinerung: Es entfernt gelösten Stickstoff und Sauerstoff, verflüchtigt Verunreinigungen mit hohem Dampfdruck und erlaubt es, eine Chemie einzustellen, bei der die reaktiven Elemente — Aluminium, Titan, Hafnium — und die Restverunreinigungen in Millionstel Anteilen gezählt werden. Das Produkt ist noch kein Bauteil: Es ist eine Elektrode.
Diese Elektrode wird anschließend umgeschmolzen, einmal oder zweimal. Das Elektroschlacke-Umschmelzen, das ESR, lässt jeden Tropfen durch ein Schlackenbad laufen, das Schwefel und Einschlüsse aufnimmt. Das Vakuum-Lichtbogen-Umschmelzen, das VAR, schmilzt unter Hochvakuum um und erzwingt vor allem eine langsame, gerichtete Erstarrung, die die Seigerung im Maßstab des Blocks begrenzt. Für kritische rotierende Teile werden beide hintereinander durchgeführt: Das Dreifachschmelzen ist kein Luxus, es ist der einzige bekannte Weg, um die Einschlussreinheit zu erreichen, die eine Scheibe erfordert, bei der ein aus der Erschmelzung geerbter Fehler, zu klein, um mit bloßem Auge sichtbar zu sein, ausreicht, um den Riss auszulösen, der zu einem nicht eingedämmten Bruch führt.
| Abfolge | Was das Umschmelzen bringt | Typische Verwendung | Was es kostet |
|---|---|---|---|
| Nur VIM | Kontrollierte Chemie, gelöste Gase entfernt | Gießereieinsatz, nicht rotierende Gussteile | Kürzester Zyklus der Kette |
| VIM + ESR | Entschwefelung, Reinheit, guter Oberflächenzustand des Blocks | Stäbe und Schmiedeteile für Heißteilstrukturen | Ein zusätzliches langsames Umschmelzen |
| VIM + VAR | Kontrollierte Erstarrungsstruktur, begrenzte Seigerung | Wellen, Gehäuse, gering belastete Scheiben | Knappe, sehr kapitalintensive Ofenkapazität |
| VIM + ESR + VAR | Kumuliert: höchste Einschlussreinheit | Rotierende Teile mit begrenzter Lebensdauer | Längste Frist, Kopf- und Fußausschuss |
Ein Punkt verdient es, unverändert festgehalten zu werden: die Umschmelzgeschwindigkeit ist kein Steuerungsparameter. Einen großen Block schneller umzuschmelzen verschiebt den Schmelzsee und verursacht Seigerungsfehler in Kanälen, die die Ultraschallprüfung später finden wird. Die Taktrate eines Ofens ist metallurgisch begrenzt, und eine neue Anlage braucht Jahre zwischen Bestellung und erstem qualifizierten Block.
Der Guss: das Korn, das beseitigt wird
Für die Schaufel spielt sich der nächste Schritt in der Feingießerei ab. Ein Wachsmodell wird mit einer Keramikschale umhüllt, entwachst, gebrannt und dann im Vakuum gefüllt. Der entscheidende Fortschritt der letzten Jahrzehnte lässt sich auf eine einfache Idee zurückführen: Korngrenzen sind bei Hitze die Schwachstellen, also werden sie ausgerichtet und dann beseitigt. Die gerichtete Erstarrung richtet stängelförmige Körner entlang der Achse der Fliehkraft aus; der Einkristall, gewonnen durch Filtern des Wachstums über einen wendelförmigen Selektor oder einen Impfkristall, beseitigt jede Korngrenze.
Der Nutzen ist nicht nur mechanisch. Ohne Korngrenzen, die verstärkt werden müssten, kann man aus der Chemie die Elemente entfernen, die sie stabilisiert haben — Kohlenstoff, Bor, Zirkonium — und gewinnt Spielraum, um die Legierung mit hochschmelzenden Elementen anzureichern. So ist die Temperaturkapazität in Stufen vorangeschritten, wobei jede Stufe einen neuen Ofen, eine neue Form und neues Know-how erforderte.
| Struktur | Korngrenzen | Was man gewinnt | Fertigungsbeschränkung |
|---|---|---|---|
| Gleichachsig | Zahlreich, zufällig orientiert | Kurzer Zyklus, hohe Ausbeute, niedrige Kosten | Geringste Kriechbeständigkeit |
| Stängelkristallin (gerichtete Erstarrung) | Entlang der Lastachse ausgerichtet | Verbesserte Kriech- und thermische Ermüdungsfestigkeit | Langsames Absenken, einzuhaltendes Temperaturgefälle |
| Einkristall | Keine | Freigesetzte Chemie, maximale Temperaturkapazität | Kornselektion, Ausschuss durch Fehlkörner und Rekristallisation |
Der Durchsatz einer Gießereiwerkstatt berechnet sich dann ganz einfach: Anzahl der Öfen, multipliziert mit der Zyklusdauer, multipliziert mit einer Ausbeute. Keiner der drei Faktoren lässt sich leicht steigern. Und sowohl die Schale als auch die Keramikkerne, die die inneren Kanäle formen, stammen selbst von einer kleinen Zahl qualifizierter Lieferanten, bei denen sich ein industrieller Zwischenfall auf die gesamte Kette ausbreitet, bevor eine Ausweichquelle qualifiziert werden konnte.
Der Revert: der Kreislauf, der die Materialbilanz schließt
Ein Heißteil kauft viel Metall für wenig Flugzeit. Bearbeitungsspäne, Speiser und Einfüllkanäle, bei der Prüfung ausgemusterte Teile: All das stellt eine beträchtliche Masse an perfekt charakterisierter Superlegierung dar. Dieses Material kehrt unter der Bezeichnung Revert zum Schmelzen zurück und bildet einen strukturellen Anteil des Ofeneinsatzes, keine Ergänzung.
Es ist auch ein Risiko. Eine schlecht sortierte Charge Rücklaufmaterial bringt ein Fremdelement in eine Chemie ein, die in Millionstel Anteilen gezählt wird; ein durch Kühlschmiermittel verunreinigter Span bringt Schwefel ein. Die Werkstoffspezifikationen der Triebwerkshersteller begrenzen deshalb den zulässigen Anteil an Rücklaufmaterial, schreiben die Trennung nach Güte und die Rückverfolgbarkeit der Chargen vor — ein Prüfpunkt bei der Lieferantenauditierung, gleichrangig mit einer Wärmebehandlung.
Der wirtschaftliche Mechanismus verdient Aufmerksamkeit, denn er erklärt die Spannungen, die bei einer Ratenerhöhung beobachtet werden. Der heute verfügbare Revert wurde durch die Bearbeitung von gestern erzeugt. Wenn die Produktion beschleunigt, steigt der Einsatzbedarf sofort, während der Rücklaufstrom noch dem früheren Produktionsniveau entspricht. Die Lücke wird mit Primärmetall geschlossen, also mit denselben bereits angespannten Nebenprodukten. Der Recyclingkreislauf, so tugendhaft er auch ist, verstärkt mechanisch die Empfindlichkeit der Kette gegenüber Ratenschwankungen.
Wo die Taktrate die Kette bricht
Dem muss eine Eigenschaft hinzugefügt werden, die nichts mit Metallurgie zu tun hat: das Verhalten eines Produktionssystems in Nähe seiner Kapazität. Solange Öfen und Gießereiwerkstätten mit Spielraum arbeiten, wird ein Zwischenfall aufgefangen und die angekündigte Frist hält. Jenseits einer bestimmten Auslastung verlängern sich die Warteschlangen viel schneller als die Last, und ein Auftragsbestand, der um wenige Punkte zunimmt, kann sich für ein bestimmtes Bauteil in Monaten Verzögerung niederschlagen.
Zwei Kunden streiten sich zudem um denselben Ofenausstoß: die Montagelinie für neue Triebwerke und das Ersatzteilnetz. Der erste ist Jahre im Voraus geplant und wiegt schwer; der zweite ist zufällig und von Natur aus dringend. Ein Betreiber, der eine Ersatzteilfrist anlässlich eines nicht geplanten Ausbaus entdeckt, kommt somit in eine bereits gebildete Warteschlange, und seine Anfrage hat keine Möglichkeit, darin vorzurücken, außer bei einer im Voraus vereinbarten vertraglichen Regelung.
Die Versuchung besteht dann darin, wie es der Kaltteil geschafft hat, einen Ausweg über den Werkstoff zu suchen: Fan und Gehäuse sind zu Verbundwerkstoffen übergegangen, die Niederdruckverdichterschaufeln zu Titanlegierungen, und bei aktuellen Triebwerken die ersten Niederdruckturbinenstufen zu Titanaluminiden. Diese Substitutionen haben die Masse entlastet, nicht den Heißteil. Keramikmatrix-Verbundwerkstoffe kommen auf, zuerst bei Ringsegmenten und Leiträdern, mit ihrer eigenen Faserlieferkette und ihren eigenen Engpässen. Sowohl in den Prüfzellen als auch am Flugzeug bleibt die bewegliche Hochdruckturbinenschaufel bis heute ein im Vakuum gegossenes Nickelbauteil.
Was die Lieferkette dem Betrieb auferlegt
Die erste Folge betrifft den Zeitplan: Ein Heißteil ist kein Verbrauchsmaterial, es ist ein Artikel mit langer Lieferzeit, und seine Beschaffung muss als Programmeilenstein behandelt werden, nicht als Lagerbestellung.
Die zweite ist dokumentarischer Art. Ein Heißteil wird nicht allein durch seine Zeichnung definiert: Es wird definiert durch eine Zeichnung und durch eine Liste zugelassener Bezugsquellen, bis hin zur Güte, dem Erschmelzungsweg und mitunter dem Ofen. Die Quelle zu wechseln ist eine Änderung der Definition, kein Kaufakt. Das erklärt, warum ein scheinbar identisches, verfügbares und günstigeres Teil nicht einbaubar ist.
Die Falle: Eine überholte beschichtete Schaufel kommt mit einem ordnungsgemäßen Freigabezertifikat zurück, und man schließt daraus, dass das Reparaturverfahren zugelassen war. Das Zertifikat bescheinigt, dass die Organisation zugelassen ist und dass das Teil den verwendeten Daten entspricht — es sagt für sich genommen nichts über die Art der neu aufgebrachten Beschichtung, die verbleibende Schichtdicke nach dem Abbeizen oder die Anzahl der bereits durchgeführten Überholungen aus. Bei einer Diffusionsbeschichtung verbraucht jeder Zyklus Grundmetall: Die Grenze liegt in den Reparaturdaten, nicht auf dem Etikett.
Der richtige Reflex: bei Erhalt eines Heißteils systematisch drei Angaben einholen, bevor es eingelagert wird — die Referenz der verwendeten Reparaturdaten, die Anzahl der bereits durchgeführten Überholungen oder Expositionen und die durchgehende Rückverfolgbarkeit seit der Herstellung für jedes Teil mit begrenzter Lebensdauer. Diese drei Angaben lassen sich bei der Bestellung anfordern, wo sie eine E-Mail kosten; werden sie beim Öffnen des Kartons am Vorabend eines Flugs verlangt, kosten sie die Grounding-Zeit.
Was in der eigenen Dokumentation zu prüfen ist
Drei Prüfungen lassen sich vornehmen, ohne auf die nächste Versorgungsspannung zu warten. Im Unterstützungsvertrag nachsehen, was tatsächlich zugesagt ist: eine Bereitstellungsfrist, ein Zugang zu einem Pool, eine Priorität im Engpassfall — oder nur eine unverbindliche Richtfrist. Im Instandhaltungsprogramm die Heißteilartikel identifizieren, deren Fälligkeit in das Nachbeschaffungsfenster fällt, und prüfen, dass sie in der Planung tatsächlich als Artikel mit langer Lieferzeit behandelt werden, mit eigener Warnung. In den Verfahren des Instandhaltungsbetriebs prüfen, dass die Wareneingangsprüfung die Fertigungsrückverfolgbarkeit für Teile mit begrenzter Lebensdauer verlangt, und nicht nur das Freigabezertifikat.
Es bleibt eine bewusst hingenommene Grauzone. Die additive Reparatur von Heißteilen schreitet schnell voran, und der Zulassungsrahmen, der sie regelt, befindet sich noch im Aufbau: Derselbe Auftrag kann bei einem Triebwerkshersteller als zugelassene Reparaturdaten gelten und bei einem anderen als Änderung. Für jeden, der eine Musterzulassung vorbereitet oder eine Funktion als Verantwortlicher für die Aufrechterhaltung der Lufttüchtigkeit übernimmt, ist dies das Thema, das man verfolgen sollte: Es wird in den kommenden Jahren die Grenze zwischen dem, was ersetzt, und dem, was repariert wird, verschieben — und damit einen Teil des Drucks, den dieser Artikel beschrieben hat. Wer die Praktiken verschiedener Organisationen vergleichen möchte, findet Diskussionsstoff in den FL330-Fachforen.
Dieser Text beschreibt einen industriellen Mechanismus; er ersetzt keine Instandhaltungsdaten. Im Falle einer Abweichung haben die Spezifikationen des Musterzulassungsinhabers, die genehmigte Dokumentation des Betreibers und der anwendbare Rechtstext Vorrang vor dem hier Geschriebenen.
Questions fréquentes
Warum wird eine Hochdruckturbinenschaufel mehrere Quartale im Voraus bestellt?
Weil ihre Fertigung langsame, nicht komprimierbare Prozesse aneinanderreiht: Vakuumschmelzen, ein- oder zweimaliges Umschmelzen, Guss mit gerichteter Erstarrung, deren Absenkgeschwindigkeit metallurgisch festgelegt ist, dann Bearbeitung, Prüfungen und Beschichtung. Jeder Schritt ist ein von einer qualifizierten Werkstatt durchgeführtes Sonderverfahren, und keiner lässt sich durch Beschleunigen des nächsten aufholen. Die angekündigte Frist spiegelt vor allem die Warteschlange vor den Umschmelz- und Gießöfen wider.
Ist Rhenium wirklich eine Schwachstelle der Lieferkette?
Ja, aber nicht wegen seiner Kosten: wegen der Art seines Angebots. Es gibt keine Rheniummine; es ist ein Nebenprodukt des aus Kupferlagerstätten gewonnenen Molybdäns, was seine Produktion unempfindlich gegenüber der Luftfahrtnachfrage macht. Die Triebwerkshersteller haben darauf reagiert, indem sie Legierungen mit reduziertem Gehalt entwickelt und die Rückführung ausgebauter Teile in eigene Rückgewinnungsketten organisiert haben.
Kann ein Heißteil eines anderen Lieferanten eingebaut werden?
Nicht allein aufgrund einer scheinbaren Übereinstimmung mit der Zeichnung. Ein Heißteil wird durch seine Geometrie definiert, aber auch durch seine Güte, seinen Erschmelzungsweg, seine Erstarrungsstruktur und sein Beschichtungssystem, alles in zugelassenen Daten festgehalten. Jedes Teil muss durch eine gültige Konstruktionszulassung abgedeckt sein, die von den Verfahren des Instandhaltungsbetriebs akzeptiert wird; andernfalls ändern Verfügbarkeit und Preis nichts an der Sache.
Was ist Revert, und warum begrenzen die Spezifikationen ihn?
Revert bezeichnet Fertigungsrückläufe, die wieder in den Schmelzeinsatz eingebracht werden: Bearbeitungsspäne, Speiser, bei der Prüfung ausgemusterte Teile. Es handelt sich um bereits charakterisiertes und damit wertvolles Material, aber auch um einen Kontaminationsträger, wenn die Trennung nach Güte oder die Sauberkeit der Späne nicht kontrolliert wird. Die Werkstoffspezifikationen begrenzen daher seinen Anteil und schreiben die Rückverfolgbarkeit der Chargen vor, was ihn zu einem klassischen Punkt der Lieferantenauditierung macht.
Können Verbundwerkstoffe den Heißteil von seiner Abhängigkeit vom Nickel befreien?
Für bewegliche Hochdruckturbinenschaufeln noch nicht. Keramikmatrix-Verbundwerkstoffe halten schrittweise Einzug in feststehende Teile des Heißgaspfads, zuerst Ringsegmente und Leiträder, wo sie es erlauben, die entnommene Kühlluft zu reduzieren. Sie verlagern die Abhängigkeit auf eine andere Lieferkette, die der Keramikfasern und ihrer Verdichtung, die ihrerseits stark konzentriert ist.
Was muss zertifizierendes Personal bei Erhalt einer beschichteten Schaufel prüfen?
Drei Dinge über das Freigabezertifikat hinaus: die Referenz der tatsächlich verwendeten Reparaturdaten, die Anzahl der bereits durchgeführten Überholungen oder Expositionen, sofern diese Zahl begrenzt ist, und die durchgehende Rückverfolgbarkeit seit der Herstellung, falls das Teil eine begrenzte Lebensdauer hat. Diese Angaben sollten bei der Bestellung angefordert werden, nicht beim Öffnen des Pakets, sonst droht die Stilllegung des Flugzeugs, bis sie beschafft sind.


Schreibe einen Kommentar
Du musst angemeldet sein, um einen Kommentar abzugeben.