
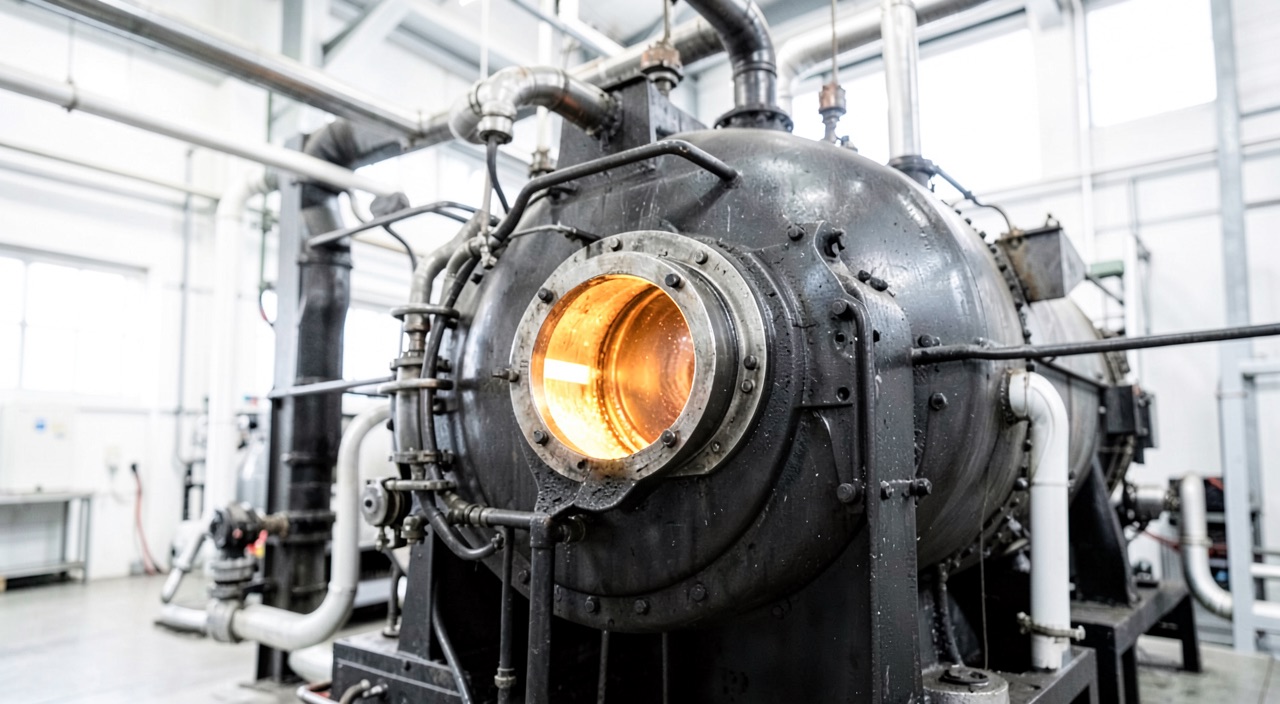
Une aube de turbine haute pression annoncée à plusieurs trimestres, un disque de rechange qui bloque une dépose moteur, un atelier qui répond « c’est la matière » : la réponse est vraie et parfaitement inexploitable. Derrière la pièce, il y a une filière courte en nombre d’étapes, longue en délais, et dont plusieurs maillons ne réagissent pas du tout à la demande. Voici où le délai se fabrique réellement, et lesquels de ces maillons un exploitant peut anticiper.
Ce que la partie chaude demande à la matière
L’aube du premier étage de turbine travaille dans un flux dont la température dépasse le point de fusion de l’alliage qui la constitue. Elle ne survit que parce qu’un air prélevé au compresseur circule dans ses canaux internes et ressort en film sur sa peau, et parce qu’une céramique isolante déposée en surface limite le flux de chaleur entrant. Le métal, lui, vit à une fraction très élevée de sa propre température de fusion, en rotation, sous un chargement centrifuge qui ne s’interrompt jamais tant que l’arbre tourne.
Trois mécanismes fixent la limite, et ils ne se traitent pas par le même levier. Le fluage d’abord : sous contrainte et à haute température, le métal s’allonge lentement, et une aube qui s’allonge finit par toucher son anneau. L’oxydation et la corrosion à chaud ensuite : la peau se consomme, d’autant plus vite que le carburant ou l’air ambiant apportent du soufre et des sels. La fatigue thermomécanique enfin : chaque cycle de vol impose un gradient entre la peau refroidie et le cœur de la pièce, et ce gradient fissure les bords minces.
La réponse industrielle répartit ces exigences entre quatre briques : la chimie de l’alliage, la structure de solidification, le système de revêtement, l’architecture de refroidissement interne. Chacune a sa propre filière, ses propres fournisseurs, ses propres procédés spéciaux. C’est cette division qui rend la chaîne impossible à accélérer d’un seul geste : on ne rattrape pas un retard de refusion en poussant l’atelier de revêtement.
Les aubes de turbine doivent résister à des températures extrêmes, bien au-dessus de leur point de fusion. Elles sont protégées par un système de refroidissement interne et un revêtement céramique. Trois phénomènes limitent leur durée de vie : le fluage (déformation lente), l’oxydation et la corrosion, et la fatigue thermomécanique (fissures dues aux cycles de chauffe/refroidissement). La performance des aubes dépend de quatre éléments : la composition chimique, la structure de solidification, le revêtement et le système de refroidissement. Chaque élément a sa propre filière de production, ce qui rend difficile l’accélération globale du processus.
Sur un moteur CFM56-5B, une aube de turbine haute pression en superalliage base nickel est soumise à des températures dépassant 1100°C. Elle est refroidie par de l’air prélevé au compresseur, avec un débit de 2-3% du débit d’air total du moteur. Le revêtement céramique réduit la température de surface de 100 à 150°C. Malgré ces protections, l’aube doit être remplacée après environ 10 000 cycles de vol en raison du fluage et de l’oxydation.
La filière commence très loin du moteur
Le nickel est un métal de base, coté sur les marchés mondiaux, produit en grandes quantités — ce qui ne veut pas dire qu’il est disponible sous la forme utile. Les superalliages exigent des teneurs infimes en soufre, en plomb, en bismuth et en éléments dits vagabonds, garanties lot après lot par un nombre restreint d’affineurs. Le marché est vaste, la qualité aéronautique en est une niche.
Les éléments qui font vraiment la performance sont ailleurs, et ils partagent un trait décisif : ce sont des sous-produits. Le rhénium, qui repousse la limite de fluage des monocristaux de dernière génération, s’extrait des fumées de grillage du molybdène issu des mines de cuivre porphyrique ; la production mondiale annuelle est de l’ordre de quelques dizaines de tonnes, et elle ne dépend pas de la demande aéronautique mais du cours du cuivre. Le hafnium, qui améliore l’accrochage de la couche d’alumine protectrice, est un produit de la séparation zirconium-hafnium conduite pour le nucléaire. Le cobalt vient de la métallurgie du cuivre et du nickel, avec une concentration géographique de l’extraction sans équivalent parmi les métaux d’usage courant.
Le mécanisme est là, et il ne s’apprend qu’une fois : l’offre d’un sous-produit ne répond pas au prix de ce sous-produit. Si le moteur en demande davantage, le prix monte, mais la quantité extraite reste commandée par l’économie du métal principal. Les motoristes le savent depuis longtemps ; ils y ont répondu par des alliages à teneur réduite en rhénium, par des contrats longs, et surtout par le recyclage en circuit fermé.
Les superalliages base nickel nécessitent des métaux très purs, disponibles en quantités limitées. Les éléments clés comme le rhénium et le hafnium sont des sous-produits d’autres industries (cuivre, nucléaire). Leur production ne peut pas être augmentée rapidement, même si le prix monte. Les motoristes doivent donc gérer ces contraintes en utilisant moins de ces métaux, en signant des contrats à long terme, et en recyclant les matériaux usagés.
La production mondiale de rhénium est d’environ 50 tonnes par an, principalement extraite des mines de cuivre en Amérique du Sud. Pour un moteur comme le GE90, environ 1 kg de rhénium est utilisé par moteur. Une augmentation soudaine de la demande pourrait entraîner une pénurie, car la production ne peut pas être augmentée rapidement. Les motoristes ont donc réduit la teneur en rhénium dans les nouveaux alliages pour atténuer cette dépendance.
La fusion sous vide, et pourquoi on la refait deux fois
Un superalliage ne se coule pas comme un acier de charpente. La première étape, la VIM, fond la charge sous vide dans un creuset à induction. Le vide n’est pas un raffinement : il extrait l’azote et l’oxygène dissous, volatilise les impuretés à forte tension de vapeur et permet d’ajuster une chimie où les éléments réactifs — aluminium, titane, hafnium — et les impuretés résiduelles se comptent en parties par million. Le produit n’est pas encore une pièce : c’est une électrode.
Cette électrode est ensuite refondue, une fois ou deux. La refusion sous laitier électroconducteur, l’ESR, fait passer chaque goutte à travers un bain de laitier qui capte le soufre et les inclusions. La refusion à l’arc sous vide, la VAR, refond sous vide poussé et surtout impose une solidification lente et dirigée qui limite la ségrégation à l’échelle du lingot. Pour les pièces tournantes critiques, on enchaîne les deux : la triple fusion n’est pas un luxe, c’est la seule façon connue d’atteindre la propreté inclusionnaire exigée par un disque, où un défaut hérité de l’élaboration, trop petit pour se voir à l’œil, suffit à amorcer la fissure qui conduit à une rupture non contenue.
| Enchaînement | Ce que la refusion apporte | Emploi typique | Ce que cela coûte |
|---|---|---|---|
| VIM seule | Chimie maîtrisée, gaz dissous éliminés | Charges de fonderie, pièces coulées non tournantes | Cycle le plus court de la filière |
| VIM + ESR | Désulfuration, propreté, bon état de peau du lingot | Barres et pièces forgées de structure chaude | Une refusion lente supplémentaire |
| VIM + VAR | Structure de solidification maîtrisée, ségrégation limitée | Arbres, carters, disques peu chargés | Capacité de four rare et très capitalistique |
| VIM + ESR + VAR | Cumul : propreté inclusionnaire la plus haute | Disques et pièces tournantes à durée de vie limitée | Délai le plus long, rebut de tête et de pied |
Un point mérite d’être retenu tel quel : la vitesse de refusion n’est pas un paramètre de gestion. Refondre plus vite un gros lingot, c’est déplacer le puits liquide et provoquer des défauts de ségrégation en canaux que les contrôles ultrasonores retrouveront plus tard. La cadence d’un four est bornée par la métallurgie, et une nouvelle installation se compte en années entre la commande et le premier lingot qualifié.
La coulée : le grain que l’on supprime
Pour l’aube, la suite se joue en fonderie de précision. Un modèle en cire est habillé d’une carapace céramique, décirée, cuite, puis remplie sous vide. Le progrès décisif des dernières décennies tient en une idée simple : les joints de grains sont les points faibles à chaud, donc on les oriente, puis on les supprime. La solidification dirigée aligne des grains colonnaires selon l’axe de la force centrifuge ; le monocristal, obtenu en filtrant la croissance par un sélecteur hélicoïdal ou un germe, élimine tout joint de grain.
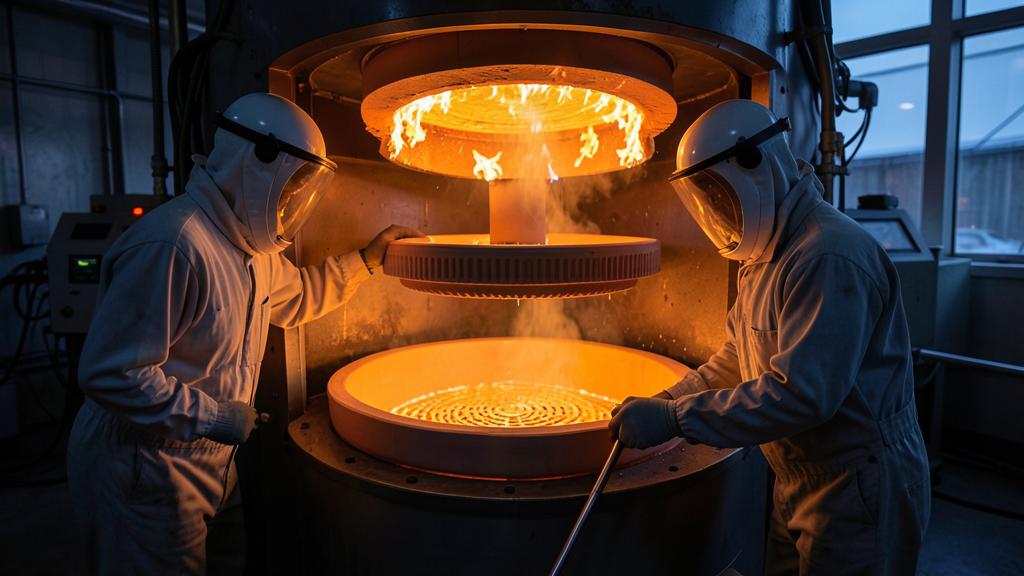
Le bénéfice n’est pas seulement mécanique. Sans joints de grains à renforcer, on retire de la chimie les éléments qui les stabilisaient — carbone, bore, zirconium — et l’on gagne de la marge pour charger l’alliage en éléments réfractaires. C’est ainsi que la capacité en température a progressé par marches, chaque marche demandant un four, un moule et un savoir-faire nouveaux.
| Structure | Joints de grains | Ce que l’on gagne | Contrainte de fabrication |
|---|---|---|---|
| Équiaxe | Nombreux, orientés au hasard | Cycle court, rendement élevé, coût bas | Tenue au fluage la plus faible |
| Colonnaire (solidification dirigée) | Alignés avec l’axe de charge | Fluage et fatigue thermique améliorés | Retrait lent, gradient thermique à tenir |
| Monocristal | Aucun | Chimie libérée, capacité en température maximale | Sélection du grain, rebuts pour grains parasites et recristallisation |
Le débit d’un atelier de coulée se calcule alors très simplement : nombre de fours, multiplié par la durée d’un cycle, multiplié par un rendement. Aucun des trois termes ne se pousse facilement. Et la carapace comme les noyaux céramiques qui dessinent les canaux internes sortent eux-mêmes d’un petit nombre de fournisseurs qualifiés, chez qui un incident industriel se propage à toute la filière avant qu’une source de repli ait pu être qualifiée.
Le revert : la boucle qui ferme le bilan matière
Une pièce de partie chaude achète beaucoup de métal pour peu de vol. Les copeaux d’usinage, les masselottes et les canaux d’alimentation, les pièces déclassées au contrôle : tout cela représente une masse considérable de superalliage parfaitement caractérisé. Cette matière retourne à la fusion sous le nom de revert, et elle constitue une part structurelle de la charge des fours, pas un appoint.
Elle est aussi un risque. Un lot de retours mal ségrégué introduit un élément étranger dans une chimie où l’on compte en parties par million ; un copeau contaminé par un fluide de coupe apporte du soufre. Les spécifications matière des motoristes encadrent donc la fraction de retours admise, imposent la ségrégation par nuance et la traçabilité des lots — c’est un point de contrôle d’audit fournisseur, au même titre qu’un traitement thermique.
Le mécanisme économique mérite qu’on s’y arrête, car il explique les tensions observées en phase de montée en cadence. Le revert disponible aujourd’hui est produit par l’usinage d’hier. Quand la production accélère, le besoin de charge croît immédiatement alors que le flux de retours, lui, correspond encore au niveau de production antérieur. L’écart se comble avec du métal primaire, donc avec les mêmes sous-produits déjà tendus. La boucle de recyclage, si vertueuse soit-elle, amplifie mécaniquement la sensibilité de la filière aux variations de cadence.
Où la cadence casse la chaîne
Il faut ajouter à cela une propriété qui n’a rien de métallurgique : le comportement d’un système de production près de sa capacité. Tant que les fours et les ateliers de coulée travaillent avec de la marge, un aléa se rattrape et le délai annoncé tient. Au-delà d’un certain taux d’occupation, les files d’attente s’allongent beaucoup plus vite que la charge, et un carnet qui progresse de quelques points peut se traduire par des mois de décalage sur une pièce donnée.
Deux clients se disputent d’ailleurs la même sortie de four : la chaîne d’assemblage des moteurs neufs et le réseau de rechanges. Le premier est planifié des années à l’avance et pèse lourd ; le second est aléatoire et urgent par nature. Un exploitant qui découvre un délai de rechange à l’occasion d’une dépose non programmée arrive donc dans une file déjà constituée, et sa demande n’a aucun moyen de la remonter, sauf accord contractuel prévu à l’avance.
La tentation est alors de chercher une échappatoire par la matière, comme la partie froide a su le faire : soufflante et carters ont migré vers les composites, les aubes de compresseur basse pression vers les alliages de titane, et, sur des moteurs récents, les premiers étages de turbine basse pression vers les aluminures de titane. Ces substitutions ont soulagé la masse, pas la partie chaude. Les composites à matrice céramique arrivent, secteur d’anneau et distributeur d’abord, avec leur propre filière de fibres et leurs propres goulets. Dans les cellules d’essai comme sur l’aile, l’aube mobile de turbine haute pression reste, aujourd’hui encore, une pièce de nickel coulée sous vide.
Ce que la filière impose au terrain
La première conséquence est calendaire : une pièce de partie chaude n’est pas un consommable, c’est un article à délai long, et son approvisionnement se traite comme un jalon de programme, pas comme une commande de magasin.
La seconde est documentaire. Une pièce de partie chaude n’est pas définie par son seul plan : elle est définie par un plan et par une liste de sources approuvées, jusqu’à la nuance, la route d’élaboration et parfois le four. Changer de source est une modification de définition, pas un acte d’achat. C’est ce qui explique qu’une pièce apparemment identique, disponible et moins chère, ne soit pas installable.
Le piège : une aube revêtue reconditionnée revient avec un certificat de libération autorisée en règle, et l’on en conclut que le procédé de réparation était approuvé. Le certificat atteste que l’organisme est habilité et que la pièce est conforme aux données utilisées — il ne dit rien, à lui seul, de la nature du dépôt refait, de l’épaisseur de couche restante après décapage, ni du nombre de reconditionnements déjà subis. Sur un revêtement de diffusion, chaque cycle consomme du métal de base : la limite est dans les données de réparation, pas sur l’étiquette.
Le bon réflexe : à réception d’une pièce de partie chaude, remonter systématiquement trois informations avant de la ranger — la référence des données de réparation utilisées, le compte de reconditionnements ou d’expositions déjà effectués, et la traçabilité continue depuis la fabrication pour toute pièce à durée de vie limitée. Ces trois éléments se demandent au moment de la commande, où ils coûtent un courriel ; réclamés à l’ouverture du carton la veille d’un vol, ils coûtent l’immobilisation.
Ce qu’il faut vérifier dans sa propre documentation
Trois vérifications se font sans attendre la prochaine tension d’approvisionnement. Dans le contrat de soutien, chercher ce qui est réellement engagé : un délai de mise à disposition, un accès à un pool, une priorité en cas de pénurie — ou seulement un délai indicatif qui n’engage personne. Dans le programme d’entretien, repérer les articles de partie chaude dont l’échéance tombe dans la fenêtre de réapprovisionnement et vérifier qu’ils sont bien traités comme des articles à délai long dans la planification, avec leur propre alerte. Dans les procédures de l’organisme d’entretien, vérifier que le contrôle de réception exige la traçabilité de fabrication pour les pièces à durée de vie limitée, et pas seulement le certificat de libération.
Reste une zone grise assumée. La réparation additive de pièces de partie chaude progresse vite, et le cadre d’approbation qui l’encadre est encore en construction : le même dépôt peut relever d’une donnée de réparation approuvée chez un motoriste et d’une modification chez un autre. Pour qui prépare une qualification de type ou un poste de responsable de navigabilité, c’est le sujet à suivre : il déplacera dans les prochaines années la frontière entre ce qui se remplace et ce qui se répare, et donc une partie de la pression que cet article a décrite. Ceux qui veulent comparer les pratiques d’organismes trouveront matière à discussion sur les forums professionnels FL330.
Ce texte décrit un mécanisme industriel ; il ne remplace aucune donnée d’entretien. En cas de divergence, les spécifications du détenteur du certificat de type, la documentation approuvée de l’exploitant et le texte réglementaire applicable prévalent sur ce qui est écrit ici.
Questions fréquentes
Pourquoi une aube de turbine haute pression se commande-t-elle plusieurs trimestres à l'avance ?
Parce que sa fabrication enchaîne des procédés lents et incompressibles : fusion sous vide, une ou deux refusions, coulée à solidification dirigée dont la vitesse de retrait est fixée par la métallurgie, puis usinage, contrôles et revêtement. Chaque étape est un procédé spécial réalisé par un atelier qualifié, et aucune ne se rattrape en poussant la suivante. Le délai annoncé reflète surtout la file d’attente devant les fours de refusion et de coulée.
Le rhénium est-il vraiment un point de fragilité de la filière ?
Oui, mais pas pour son coût : pour la nature de son offre. Il n’existe pas de mine de rhénium, c’est un sous-produit du molybdène extrait des gisements de cuivre, ce qui rend sa production insensible à la demande aéronautique. Les motoristes ont réagi en développant des nuances à teneur réduite et en organisant le retour des pièces déposées vers des filières de récupération dédiées.
Peut-on monter une pièce de partie chaude venant d'un autre fournisseur ?
Pas sur la seule base d’une conformité apparente au plan. Une pièce de partie chaude est définie par sa géométrie mais aussi par sa nuance, sa route d’élaboration, sa structure de solidification et son système de revêtement, tous inscrits dans des données approuvées. Toute pièce doit être couverte par une approbation de conception valide et acceptée par les procédures de l’organisme ; à défaut, la disponibilité et le prix ne changent rien à l’affaire.
Qu'est-ce que le revert, et pourquoi les spécifications le limitent-elles ?
Le revert désigne les retours de fabrication réintroduits dans la charge de fusion : copeaux d’usinage, masselottes, pièces déclassées. C’est une matière déjà caractérisée, donc précieuse, mais aussi un vecteur de contamination si la ségrégation par nuance ou la propreté des copeaux n’est pas maîtrisée. Les spécifications matière plafonnent donc sa fraction et imposent une traçabilité des lots, ce qui en fait un point d’audit fournisseur classique.
Les composites peuvent-ils sortir la partie chaude de sa dépendance au nickel ?
Pas encore pour les aubes mobiles de turbine haute pression. Les composites à matrice céramique entrent progressivement sur les pièces fixes de la veine chaude, secteurs d’anneau et distributeurs d’abord, où ils permettent de réduire l’air de refroidissement prélevé. Ils déplacent la dépendance vers une autre filière, celle des fibres céramiques et de leur densification, elle-même très concentrée.
Que doit vérifier un personnel certificateur à réception d'une aube revêtue ?
Trois choses au-delà du certificat de libération : la référence des données de réparation effectivement utilisées, le nombre de reconditionnements ou d’expositions déjà subis lorsque ce compte est limité, et la traçabilité continue depuis la fabrication si la pièce est à durée de vie limitée. Ces informations se réclament à la commande, pas à l’ouverture du colis, sous peine d’immobiliser l’appareil le temps de les obtenir.


Laisser un commentaire
Vous devez vous connecter pour publier un commentaire.