
Une ferrure de train dont le délai annoncé dépasse largement l’année, et l’acheteur qui demande pourquoi on ne prend pas simplement l’autre fournisseur : la scène se rejoue à chaque tension sur le titane. La réponse n’est ni commerciale ni logistique. Elle tient à ce que l’on achète réellement quand on achète du titane aéronautique — non pas un métal, mais une pratique de fusion, une chaîne de traçabilité et une base statistique de propriétés que l’on a mis des années à constituer. Tant que ces trois choses n’existent pas chez le second fournisseur, il n’est pas une source, seulement un producteur.
De l’éponge au lopin : quatre transformations, quatre agréments
Le titane ne se trouve pas à l’état métallique. Il arrive sous forme d’oxyde, dans l’ilménite et le rutile, et le chemin qui mène de ce sable sombre à une ferrure usinée compte quatre transformations majeures, chacune conduite dans une usine différente, chacune agréée séparément.
Premier étage, la chloruration. L’oxyde réagit avec le chlore en présence de carbone pour donner du tétrachlorure de titane, que l’on purifie par distillation. La pureté du métal se joue déjà là : ce qui n’est pas retiré à ce stade ne le sera plus jamais tout à fait.
Deuxième étage, la réduction. Le tétrachlorure est réduit par du magnésium sous atmosphère inerte, dans des cornues qui travaillent par charges pendant plusieurs jours. Le produit est une masse poreuse, l’éponge, que l’on extrait, concasse et trie. Le chlorure de magnésium formé est électrolysé pour régénérer le magnésium et le chlore : la boucle est fermée, mais électro-intensive. C’est pourquoi ces usines s’implantent là où l’énergie est abondante et bon marché, et non là où sont les avionneurs.
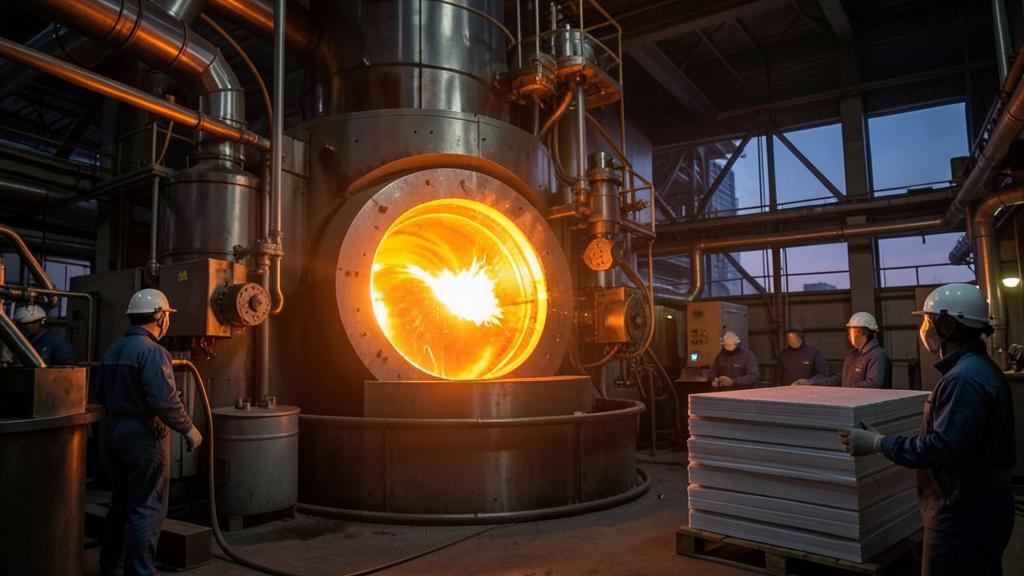
Troisième étage, la fusion. L’éponge est mélangée aux éléments d’alliage et à une part de retours, comprimée en galettes, assemblées en une électrode consommable, puis refondue sous vide à l’arc. Une seule fusion ne suffit jamais : on refond deux fois, trois fois pour les pièces les plus critiques, et l’on intercale parfois une fusion en creuset froid, sous faisceau d’électrons ou sous plasma, dont le rôle n’est pas d’allier mais de piéger ce qui n’a rien à faire dans le bain.
Quatrième étage, la conversion. Le lingot est corroyé en billette, en barre, en tôle ou en plaque, avec des cycles thermomécaniques qui fixent la microstructure autant que la géométrie. Ce n’est qu’ensuite qu’interviennent le matriçage, l’usinage et les traitements de surface.
Aucun de ces étages ne se substitue à un autre et aucun ne se double en quelques mois. Une cornue de réduction, un four à arc sous vide, une presse de matriçage de forte capacité sont des investissements dont l’horizon se compte en années et dont le carnet se réserve des trimestres à l’avance. C’est la première raison structurelle de l’inertie : la capacité amont est physiquement rigide.
Le titane aéronautique n’est pas qu’un métal, c’est un processus complexe avec quatre étapes critiques. Chaque étape doit être validée séparément, ce qui prend des années. On ne peut pas simplement changer de fournisseur, car chaque usine doit prouver qu’elle peut reproduire exactement les mêmes propriétés du métal.
Pour un disque de soufflante en titane sur un moteur comme le CFM56, chaque lingot doit subir trois fusions successives. Si un nouveau fournisseur propose un lingot avec seulement deux fusions, même si la composition chimique est identique, il ne sera pas accepté car les propriétés mécaniques pourraient différer.
Ce que l’on paie vraiment : la pratique de fusion
La nuance figure sur le plan, mais ce n’est pas elle qui fait la valeur du lingot. Ce qui la fait, c’est l’absence de défauts que la chimie ne voit pas.
Deux familles hantent le métier. Les inclusions de haute densité viennent d’outillages ou de ferrailles mal séparées : un fragment de métal réfractaire qui ne fond pas dans le bain et se retrouve piégé dans le lingot. Les défauts dits alpha durci sont plus insidieux : des zones enrichies en azote ou en oxygène, stabilisées dans la phase alpha, très dures, très fragiles, et dont le module diffère du métal environnant. Sous chargement cyclique, une telle zone se fissure la première et amorce une rupture sans que rien n’ait signalé sa présence. La rupture d’un disque de soufflante en titane à la fin des années quatre-vingt, attribuée à un défaut de ce type, a durablement fixé les pratiques du secteur : refusions multiples, fusion en creuset froid, contrôle ultrasonore des billettes en plusieurs zones, limitation et traçabilité des retours de fabrication.
De là découle une distinction que le praticien connaît de nom mais dont il mesure rarement le coût : la qualité dite tournante et la qualité structure ne sortent pas de la même conduite d’usine. La première impose une pratique de fusion plus lourde, une part de retours plus faible et mieux tracée, des contrôles non destructifs plus fins, et une documentation qui doit tenir sur toute la durée de vie de la pièce. Les deux qualités peuvent porter la même désignation d’alliage. Elles ne sont pas interchangeables, et le prix au kilogramme ne se compare pas d’une colonne à l’autre.
Les nuances ne sont pas des variantes d’une même chose
Le titane aéronautique n’est pas un matériau mais une famille dont les membres ne partagent ni les procédés, ni les températures d’emploi, ni les sources.
| Famille | Ce qu’elle apporte | Sa limite | Emploi courant |
|---|---|---|---|
| Titane non allié, grades commercialement purs | Formabilité, soudabilité, tenue à la corrosion | Résistance mécanique faible | Conduits, tôlerie chaude, écopes, tuyauteries basse pression |
| Alliage alpha-bêta courant, type 6-4 | Compromis résistance-masse le mieux documenté, allowables abondantes | Trempabilité limitée en fortes épaisseurs | Ferrures, cadres, attaches moteur, aubes de compresseur basse pression |
| Alliages bêta métastables très alliés | Résistance élevée conservée dans des sections épaisses | Traitements thermiques exigeants, usinage difficile, sources rares | Grosses pièces de train d’atterrissage, ferrures fortement chargées |
| Alliages à tenue en température | Propriétés maintenues au-delà du domaine des alliages courants | Plafond thermique bien inférieur à celui des alliages base nickel, au-delà duquel il faut changer de famille de matériau | Étages avant de compresseur, pièces tournantes chaudes |
| Alliage de tuyauterie à faible teneur en éléments d’alliage | Sans soudure, cintrable, tenue en pression pour une masse réduite | Approvisionnement en tube très concentré | Circuits hydrauliques haute pression |
Substituer une nuance par une autre au motif que la fiche technique annonce des propriétés voisines revient à ignorer tout ce que la fiche ne dit pas : la sensibilité à l’entaille, le comportement en fissuration, la réponse au traitement thermique dans l’épaisseur réelle de la pièce, la compatibilité avec les procédés de soudage et de traitement de surface déjà qualifiés. S’y ajoute une contrainte propre au titane : au-delà d’un certain niveau de température et en présence de frottement, il brûle. Cette limite dicte l’architecture des compresseurs bien plus que le coût du métal.
Enfin, le titane s’usine mal. Sa conductivité thermique médiocre concentre la chaleur sur l’arête de coupe, sa réactivité attaque l’outil, son module relativement bas favorise la reprise élastique et le broutage. Les vitesses de coupe se situent un ordre de grandeur en dessous de celles de l’aluminium : la capacité d’usinage est un goulot au même titre que la capacité de fusion.
Pourquoi le composite a fait monter la demande de titane
Le point est contre-intuitif pour qui associe composite et allègement métallique : chaque mètre carré de carbone ajouté à une cellule augmente la quantité de titane qui l’entoure.
La raison est électrochimique. Le carbone est fortement cathodique. Mis en contact avec un alliage d’aluminium en présence d’humidité, il en fait une anode sacrificielle et la corrosion s’installe à l’interface, là précisément où passent les efforts. Le titane, lui, est pratiquement inerte vis-à-vis du carbone, et son coefficient de dilatation est nettement plus proche de celui d’un stratifié que ne l’est celui de l’aluminium : la liaison ne travaille pas en fatigue à chaque cycle thermique. Résultat, tout ce qui traverse ou tient un panneau composite — ferrures d’attache, éclisses, fixations, cadres de découpe — migre vers le titane.
Cette migration ne se corrige pas par le dessin : elle découle d’un choix de matériau primaire fait dix ans plus tôt. Elle explique aussi pourquoi la tension sur le titane suit le cycle des programmes plus que celui des cadences : une montée en cadence sur une cellule à forte proportion de composite consomme davantage de titane par avion qu’une montée équivalente sur une cellule métallique.
Qualifier une seconde source, c’est acheter une statistique
Vient alors la question qui déclenche toutes les discussions : pourquoi ne pas simplement ouvrir un second fournisseur qui respecte la même spécification ?
Parce que la spécification ne suffit pas à définir le produit. Le bureau d’études ne dimensionne pas avec la valeur mesurée sur une éprouvette, mais avec une valeur admissible : une borne inférieure de la population, assortie d’un niveau de confiance. Les recueils de propriétés reconnus distinguent une base couvrant la quasi-totalité de la population, exigée pour les éléments dont la défaillance seule met en cause la structure, et une base moins sévère, admissible pour les éléments redondants. Or cette borne dépend de la dispersion, et la dispersion ne se connaît qu’en multipliant les coulées, les positions dans le lingot, les épaisseurs et les opérateurs. Avec trois lots, l’incertitude statistique impose un abattement tel que le métal apparaît médiocre alors qu’il est excellent.
À cette base de propriétés s’ajoutent les procédés spéciaux. Traitement thermique, contrôle non destructif, traitement chimique de surface, soudage : chacun relève d’une accréditation sectorielle propre et d’une qualification de procédé chez le fournisseur retenu, avec ses cartes de suivi, ses pyromètres étalonnés et ses opérateurs certifiés. Vient ensuite le contrôle du premier article, qui reprend caractéristique par caractéristique tout ce que porte la définition, puis, selon la criticité, des essais sur pièce réelle plutôt que sur éprouvette.
Enfin, rien de tout cela ne vaut sans la décision du détenteur de la définition. Ajouter une source sur un article critique constitue une modification de la définition, dont le classement conditionne la profondeur de la justification et le niveau d’approbation requis. C’est l’organisme de conception agréé qui classe, justifie et engage sa responsabilité ; l’exploitant et l’atelier subissent le calendrier qui en découle.
Trois voies de sortie, trois horizons
Face à une tension durable, on n’a pas une option mais trois, et elles ne se jouent pas sur la même échelle de temps.
| Voie | Ce qu’il faut démontrer | Qui décide | Horizon réaliste |
|---|---|---|---|
| Ajouter une source pour la même spécification et la même nuance | Équivalence de pratique de fusion, coulées d’essai, éprouvettes, contrôle du premier article | Détenteur de la définition, avec son autorité selon le classement | De l’ordre de deux à trois ans pour une pièce critique |
| Changer de nuance à géométrie constante | Nouvelle base d’admissibles, tenue en fatigue et en fissuration, requalification des procédés spéciaux | Détenteur de la définition, modification généralement majeure | Plus long que l’ajout de source, essais sur pièce quasi systématiques |
| Changer de voie d’obtention à nuance constante, matriçage vers fabrication additive | Maîtrise de la porosité, anisotropie, effet du pressage isostatique, contrôle non destructif adapté | Détenteur de la définition et autorité, procédé encore jeune sur pièces chargées | Crédible d’abord sur pièces secondaires et rechanges |
| Redessiner la pièce dans un autre matériau | Reprise complète du dimensionnement, interfaces, corrosion galvanique, masse, coût récurrent | Bureau d’études, arbitrage programme | Cycle de développement complet, hors de portée d’une crise d’approvisionnement |
Le piège. Une spécification matière n’est pas une autorisation d’achat. Un plan appelle une spécification, mais la définition approuvée s’accompagne presque toujours d’une liste de sources approuvées, parfois nommées au niveau du fondeur et pas seulement du forgeron. Un produit chimiquement conforme, livré avec un certificat matière irréprochable, mais issu d’un fondeur absent de cette liste, n’est pas l’article approuvé. Côté entretien, le raisonnement est le même en sens inverse : une pièce dont la chaîne de traçabilité présente une rupture ne peut pas être remise en service, quelle que soit la qualité apparente du document qui l’accompagne.
Le bon réflexe. Avant de négocier un prix ou un délai, remontez à la clause de source. Lisez dans la spécification matière la clause de pratique de fusion et la part de retours autorisée, vérifiez la note de source portée par la définition, et demandez au détenteur de la définition une position écrite sur la source envisagée. Si la réponse ouvre une qualification, lancez-la en parallèle de la négociation commerciale et non après : le chemin critique est la statistique, pas le contrat.
Ce qu’il faut aller vérifier chez soi
Trois vérifications concrètes, selon la place que l’on occupe.
- Côté production et achats. Identifiez, pour vos articles en titane à long délai, si la contrainte est le fondeur, le forgeron ou l’usineur : on perd souvent des mois à négocier avec le mauvais maillon. Le rapport entre masse achetée et masse livrée est un bon révélateur : au-delà d’un certain seuil, l’action utile est de rapprocher la brute des cotes finies, pas de chercher un second fournisseur.
- Côté entretien et navigabilité. Assurez-vous que vos procédures de réception distinguent la conformité documentaire de la traçabilité de source, et que vos agents savent qu’un certificat conforme ne vaut pas approbation de source. Vérifiez la position de votre documentation sur les pièces de conception alternative pour les articles à criticité élevée.
- Côté ingénierie. Ce que l’on présente à l’autorité n’est pas une usine mais un dossier. Le nombre de coulées, la couverture des épaisseurs et la représentativité des éprouvettes conditionnent la valeur admissible retenue, donc la masse finale de la pièce. Un plan d’essais bâti trop court se paie en abattement pendant toute la vie du programme.
Reste une zone grise que personne ne referme : les retours de fabrication. Recycler copeaux et chutes est économiquement évident, mais leur traçabilité est fragile et leur admission en qualité tournante étroitement bornée. Tant que cette frontière n’aura pas été repoussée par des moyens de tri et de contrôle plus fins, une part notable du titane acheté par le secteur continuera de sortir de l’atelier en copeau et de redescendre vers des usages moins exigeants. C’est probablement là, plus que dans l’ouverture d’une usine supplémentaire, que se trouve la marge de manœuvre des prochaines années. Les praticiens qui préparent ce type de dossier échangent leurs retours sur le forum FL330.
Ce texte décrit des mécanismes industriels et réglementaires généraux. En cas d’écart, les spécifications applicables, la définition approuvée par son détenteur et la documentation approuvée de l’exploitant ou de l’organisme d’entretien prévalent sur tout ce qui précède.
Questions fréquentes
Pourquoi ne peut-on pas acheter du titane conforme à la même spécification chez un autre fondeur ?
Parce que la spécification décrit la composition et des propriétés minimales, pas la pratique de fusion ni la dispersion réelle du produit. Le dimensionnement s’appuie sur des valeurs admissibles, c’est-à-dire des bornes inférieures assorties d’un niveau de confiance, qui ne se justifient qu’avec un nombre suffisant de coulées et d’épaisseurs représentatives. La définition approuvée porte en outre, sur les articles critiques, une liste de sources approuvées que seul le détenteur de la définition peut modifier.
Quelle différence concrète entre qualité tournante et qualité structure pour un même alliage ?
La désignation d’alliage est la même, mais la conduite d’usine ne l’est pas. La qualité tournante impose des refusions supplémentaires, souvent une fusion en creuset froid, une part de retours plus faible et intégralement tracée, un contrôle ultrasonore plus fin de la billette et une documentation conservée sur toute la vie de la pièce. Les deux produits ne sont donc ni substituables ni comparables au kilogramme.
Pourquoi une cellule à forte proportion de composite consomme-t-elle plus de titane ?
Le carbone est fortement cathodique : au contact d’un alliage d’aluminium en présence d’humidité, il provoque une corrosion galvanique à l’interface, là où passent les efforts. Le titane est pratiquement inerte vis-à-vis du carbone et son coefficient de dilatation est plus proche de celui d’un stratifié. Toutes les ferrures, éclisses et fixations qui tiennent un panneau composite migrent donc vers le titane, ce qui augmente la masse de titane par avion.
Combien de temps faut-il compter pour qualifier une seconde source de forge sur une pièce critique ?
En ordre de grandeur, deux à trois ans pour un programme mené sans incident : accord et spécification, coulées d’essai et conversion, campagne d’éprouvettes pour établir les admissibles, premières pièces avec contrôle du premier article, puis essais sur pièce, dossier et approbation. Les phases purement démonstratives pèsent plus lourd que la fabrication. Un rebut de coulée en début de parcours décale tout ce qui suit.
La fabrication additive résout-elle le problème d'approvisionnement en titane ?
Elle réduit fortement la masse engagée pour un kilogramme livré, donc la pression sur la capacité de fusion et d’usinage, ce qui est une vraie contribution. Elle ne supprime pas la dépendance amont, puisque la poudre vient elle aussi du même métal et des mêmes procédés. Sur les pièces fortement chargées, la maîtrise de la porosité, de l’anisotropie et du contrôle non destructif adapté maintient pour l’instant l’emploi sur les articles secondaires et les rechanges.
Que vérifier en priorité à la réception d'une pièce en titane dans un atelier d'entretien ?
La continuité de la chaîne de traçabilité jusqu’à une source approuvée, et non la seule conformité apparente du certificat matière. Un document irréprochable délivré par un maillon absent de la liste des sources approuvées ne rend pas la pièce éligible à la remise en service. Vos procédures de réception doivent distinguer explicitement conformité documentaire et traçabilité de source, et vos agents doivent savoir que la seconde prime.


Laisser un commentaire
Vous devez vous connecter pour publier un commentaire.