
Un álabe de turbina de alta presión cotizado a varios trimestres, un disco de repuesto que bloquea un desmontaje de motor, un taller que responde «es el material»: la respuesta es cierta y absolutamente inservible. Detrás de la pieza hay una cadena corta en número de etapas, larga en plazos, y en la que varios eslabones no responden en absoluto a la demanda. Aquí está dónde se genera realmente el plazo, y cuáles de esos eslabones puede anticipar un operador.
Lo que la parte caliente exige al material
El álabe del primer escalón de turbina trabaja en un flujo cuya temperatura supera el punto de fusión de la aleación que lo constituye. Sobrevive solo porque un aire sangrado del compresor circula por sus canales internos y sale como película sobre su piel, y porque una cerámica aislante depositada en superficie limita el flujo de calor entrante. El metal, por su parte, vive a una fracción muy elevada de su propia temperatura de fusión, en rotación, bajo una carga centrífuga que no se interrumpe mientras el eje gira.
Tres mecanismos fijan el límite, y no se abordan con la misma palanca. El fluencia en primer lugar: bajo tensión y a alta temperatura, el metal se alarga lentamente, y un álabe que se alarga termina tocando su anillo. La oxidación y la corrosión en caliente después: la piel se consume, tanto más rápido cuanto más azufre y sales aporten el combustible o el aire ambiente. La fatiga termomecánica por último: cada ciclo de vuelo impone un gradiente entre la piel enfriada y el núcleo de la pieza, y ese gradiente agrieta los bordes finos.
La respuesta industrial reparte estas exigencias en cuatro bloques: la química de la aleación, la estructura de solidificación, el sistema de recubrimiento, la arquitectura de refrigeración interna. Cada uno tiene su propia cadena, sus propios proveedores, sus propios procesos especiales. Es esta división la que hace imposible acelerar la cadena con un solo gesto: no se recupera un retraso de refusión presionando al taller de recubrimiento.
Las piezas de turbina trabajan a temperaturas extremas, cerca de fundirse, y usan materiales muy especiales. Tres cosas las dañan: se estiran con el calor, se oxidan y se agrietan por los cambios de temperatura. Para solucionarlo, se usan aleaciones complejas, estructuras de solidificación controladas, recubrimientos protectores y sistemas de refrigeración interna. Cada solución requiere su propia cadena de producción, que no se puede acelerar fácilmente.
Un álabe de turbina de alta presión en un motor CFM56-5B opera a 1.300°C, cerca del punto de fusión de su aleación base níquel (alrededor de 1.400°C). Para resistir, necesita refrigeración interna con aire del compresor (unos 300 kg/h por motor) y un recubrimiento cerámico de 0,5 mm de espesor. Si falla la refrigeración, el metal se deforma en minutos.
La cadena empieza muy lejos del motor
El níquel es un metal base, cotizado en los mercados mundiales, producido en grandes cantidades — lo que no significa que esté disponible en la forma útil. Las superaleaciones exigen contenidos ínfimos de azufre, plomo, bismuto y elementos llamados vagabundos, garantizados lote tras lote por un número reducido de afinadores. El mercado es vasto; la calidad aeronáutica es un nicho dentro de él.
Los elementos que realmente marcan el rendimiento están en otra parte, y comparten un rasgo decisivo: son subproductos. El renio, que retrasa el límite de fluencia de los monocristales de última generación, se extrae de los humos de tostación del molibdeno procedente de minas de cobre pórfido; la producción mundial anual es del orden de unas decenas de toneladas, y no depende de la demanda aeronáutica sino de la cotización del cobre. El hafnio, que mejora la adherencia de la capa protectora de alúmina, es un producto de la separación circonio-hafnio realizada para el sector nuclear. El cobalto procede de la metalurgia del cobre y del níquel, con una concentración geográfica de la extracción sin equivalente entre los metales de uso corriente.
El mecanismo está ahí, y solo hay que aprenderlo una vez: la oferta de un subproducto no responde al precio de ese subproducto. Si el motor demanda más, el precio sube, pero la cantidad extraída sigue determinada por la economía del metal principal. Los fabricantes de motores lo saben desde hace tiempo; han respondido con aleaciones de contenido reducido en renio, con contratos a largo plazo y, sobre todo, con reciclaje en circuito cerrado.
Los materiales clave para los motores no se producen para la aviación, sino como subproductos de otros procesos. Por ejemplo, el renio se extrae del molibdeno, que a su vez viene de minas de cobre. Si la aviación necesita más, no se puede producir más rápido: depende de la producción de cobre, que no cambia por la demanda de aviones.
En 2023, la producción mundial de renio fue de unas 50 toneladas, principalmente como subproducto de la minería de cobre en Chile. Un motor GE90-115B usa unos 300 gramos de renio en sus álabes de turbina. Si un operador necesita 100 álabes de repuesto, eso representa solo 30 kg de renio, pero el mercado no puede ajustar esa cantidad: todo el renio disponible depende de la producción de cobre, que no varía por la demanda de aviación.
La fusión al vacío, y por qué se repite dos veces
Una superaleación no se cuela como un acero de estructura. La primera etapa, el VIM, funde la carga al vacío en un crisol de inducción. El vacío no es un refinamiento: extrae el nitrógeno y el oxígeno disueltos, volatiliza las impurezas de alta tensión de vapor y permite ajustar una química en la que los elementos reactivos — aluminio, titanio, hafnio — y las impurezas residuales se cuentan en partes por millón. El producto todavía no es una pieza: es un electrodo.
Ese electrodo se refunde después refundido, una o dos veces. La refusión bajo escoria electroconductora, el ESR, hace pasar cada gota a través de un baño de escoria que capta el azufre y las inclusiones. La refusión por arco al vacío, el VAR, refunde bajo vacío elevado y, sobre todo, impone una solidificación lenta y dirigida que limita la segregación a escala del lingote. Para las piezas rotativas críticas se encadenan ambas: la triple fusión no es un lujo, es la única forma conocida de alcanzar la limpieza inclusionaria que exige un disco, donde un defecto heredado de la elaboración, demasiado pequeño para verse a simple vista, basta para iniciar la grieta que conduce a una rotura no contenida.
| Encadenamiento | Lo que aporta la refusión | Uso típico | Lo que cuesta |
|---|---|---|---|
| Solo VIM | Química controlada, gases disueltos eliminados | Cargas de fundición, piezas coladas no rotativas | Ciclo más corto de la cadena |
| VIM + ESR | Desulfuración, limpieza, buen estado superficial del lingote | Barras y piezas forjadas de estructura caliente | Una refusión lenta adicional |
| VIM + VAR | Estructura de solidificación controlada, segregación limitada | Ejes, cárteres, discos poco cargados | Capacidad de horno escasa y muy intensiva en capital |
| VIM + ESR + VAR | Acumulado: la máxima limpieza inclusionaria | Discos y piezas rotativas de vida limitada | Plazo más largo, rechazo de cabeza y pie |
Un punto merece retenerse tal cual: la velocidad de refusión no es un parámetro de gestión. Refundir más rápido un lingote grande desplaza el pozo líquido y provoca defectos de segregación en canales que los controles ultrasónicos encontrarán después. El ritmo de un horno está limitado por la metalurgia, y una nueva instalación tarda años entre el pedido y el primer lingote calificado.
La colada: el grano que se elimina
Para el álabe, la siguiente etapa se juega en fundición de precisión. Un modelo de cera se reviste con una cáscara cerámica, se desencera, se cuece, y después se llena al vacío. El avance decisivo de las últimas décadas se resume en una idea sencilla: los límites de grano son los puntos débiles en caliente, así que se orientan y luego se eliminan. La solidificación dirigida alinea granos columnares según el eje de la fuerza centrífuga; el monocristal, obtenido filtrando el crecimiento mediante un selector helicoidal o una semilla, elimina todo límite de grano.
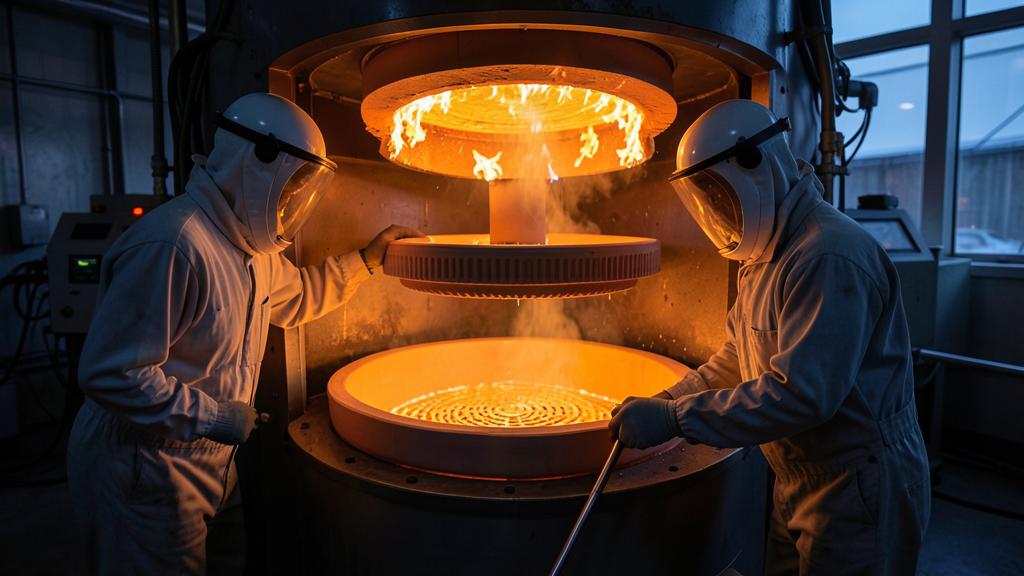
El beneficio no es solo mecánico. Sin límites de grano que reforzar, se retiran de la química los elementos que los estabilizaban — carbono, boro, circonio — y se gana margen para cargar la aleación con elementos refractarios. Así es como la capacidad en temperatura ha progresado por escalones, cada escalón exigiendo un horno, un molde y un saber hacer nuevos.
Las piezas de turbina se fabrican fundiendo metal en moldes cerámicos. Para resistir mejor el calor, se eliminan los límites entre los granos del metal. Primero se alinean los granos (solidificación dirigida), y luego se eliminan por completo (monocristal). Esto permite usar aleaciones más puras y resistentes, pero requiere procesos más complejos y lentos.
Un álabe de turbina de alta presión en un motor Rolls-Royce Trent XWB se fabrica como monocristal. El proceso de solidificación dirigida tarda 24 horas por pieza, y solo se puede hacer en hornos especializados. Si un operador necesita 50 álabes de repuesto, eso representa 1.200 horas de horno, que no se pueden acelerar: el metal debe enfriarse lentamente para evitar defectos.
| Estructura | Límites de grano | Lo que se gana | Restricción de fabricación |
|---|---|---|---|
| Equiaxial | Numerosos, orientados al azar | Ciclo corto, rendimiento elevado, coste bajo | Resistencia a la fluencia más baja |
| Columnar (solidificación dirigida) | Alineados con el eje de carga | Fluencia y fatiga térmica mejoradas | Retiro lento, gradiente térmico a mantener |
| Monocristal | Ninguno | Química liberada, capacidad en temperatura máxima | Selección de grano, rechazo por granos parásitos y recristalización |
El caudal de un taller de colada se calcula entonces de forma muy simple: número de hornos, multiplicado por la duración de un ciclo, multiplicado por un rendimiento. Ninguno de los tres términos se fuerza fácilmente. Y tanto la cáscara como los machos cerámicos que dibujan los canales internos proceden a su vez de un pequeño número de proveedores calificados, en los que un incidente industrial se propaga a toda la cadena antes de que una fuente alternativa haya podido calificarse.
El revert: el bucle que cierra el balance de material
Una pieza de parte caliente compra mucho metal para poco vuelo. Las virutas de mecanizado, las mazarotas y los canales de alimentación, las piezas rechazadas en control: todo ello representa una masa considerable de superaleación perfectamente caracterizada. Este material vuelve a la fusión bajo el nombre de revert, y constituye una parte estructural de la carga de los hornos, no un simple complemento.
También es un riesgo. Un lote de retornos mal segregado introduce un elemento extraño en una química que se cuenta en partes por millón; una viruta contaminada por un fluido de corte aporta azufre. Las especificaciones de material de los fabricantes de motores limitan por tanto la fracción de retornos admitida, imponen la segregación por grado y la trazabilidad de los lotes — es un punto de control de auditoría de proveedor, al mismo nivel que un tratamiento térmico.
El mecanismo económico merece detenerse en él, porque explica las tensiones observadas en fase de aumento de cadencia. El revert disponible hoy fue producido por el mecanizado de ayer. Cuando la producción se acelera, la necesidad de carga crece de inmediato, mientras que el flujo de retornos aún corresponde al nivel de producción anterior. La brecha se cubre con metal primario, es decir, con los mismos subproductos ya tensionados. El bucle de reciclaje, por virtuoso que sea, amplifica mecánicamente la sensibilidad de la cadena a las variaciones de cadencia.
Dónde la cadencia rompe la cadena
A esto hay que añadir una propiedad que nada tiene de metalúrgico: el comportamiento de un sistema de producción cerca de su capacidad. Mientras los hornos y los talleres de colada trabajen con margen, un imprevisto se absorbe y el plazo anunciado se mantiene. Más allá de cierta tasa de ocupación, las colas se alargan mucho más rápido que la carga, y una cartera que crece unos pocos puntos puede traducirse en meses de retraso sobre una pieza dada.
Dos clientes se disputan además la misma salida de horno: la línea de montaje de motores nuevos y la red de repuestos. El primero está planificado con años de antelación y pesa mucho; el segundo es aleatorio y urgente por naturaleza. Un operador que descubre un plazo de repuesto con motivo de un desmontaje no programado llega, pues, a una cola ya formada, y su demanda no tiene forma de adelantarse en ella, salvo acuerdo contractual previsto de antemano.
La tentación es entonces buscar una vía de escape por el material, como logró hacer la parte fría: la soplante y las carcasas migraron a los materiales compuestos, los álabes de compresor de baja presión a las aleaciones de titanio, y, en motores recientes, los primeros escalones de turbina de baja presión a los aluminuros de titanio. Estas sustituciones aliviaron la masa, no la parte caliente. Los materiales compuestos de matriz cerámica están llegando, primero a los sectores de anillo y a los distribuidores, con su propia cadena de fibras y sus propios cuellos de botella. Tanto en las celdas de ensayo como en el ala, el álabe móvil de turbina de alta presión sigue siendo, hoy todavía, una pieza de níquel colada al vacío.
Lo que la cadena impone sobre el terreno
La primera consecuencia es de calendario: una pieza de parte caliente no es un consumible, es un artículo de plazo largo, y su aprovisionamiento debe tratarse como un hito de programa, no como un pedido de almacén.
La segunda es documental. Una pieza de parte caliente no se define solo por su plano: se define por un plano y por una lista de fuentes aprobadas, hasta el grado, la ruta de elaboración y a veces el horno. Cambiar de fuente es una modificación de definición, no un acto de compra. Esto explica que una pieza aparentemente idéntica, disponible y más barata, no sea instalable.
La trampa: un álabe recubierto reacondicionado regresa con un certificado de liberación autorizada en regla, y de ahí se concluye que el proceso de reparación estaba aprobado. El certificado atestigua que el organismo está habilitado y que la pieza cumple los datos utilizados — por sí solo no dice nada sobre la naturaleza del depósito rehecho, el espesor de capa restante tras el decapado, ni el número de reacondicionamientos ya sufridos. En un recubrimiento de difusión, cada ciclo consume metal base: el límite está en los datos de reparación, no en la etiqueta.
El reflejo correcto: al recibir una pieza de parte caliente, recabar sistemáticamente tres datos antes de guardarla — la referencia de los datos de reparación utilizados, el recuento de reacondicionamientos o exposiciones ya realizados, y la trazabilidad continua desde la fabricación para toda pieza de vida limitada. Estos tres elementos se piden en el momento del pedido, donde cuestan un correo electrónico; reclamados al abrir la caja la víspera de un vuelo, cuestan la inmovilización del aparato.
Qué comprobar en la propia documentación
Hay tres comprobaciones que pueden hacerse sin esperar a la próxima tensión de aprovisionamiento. En el contrato de soporte, buscar lo que realmente se compromete: un plazo de puesta a disposición, un acceso a un pool, una prioridad en caso de escasez — o solo un plazo indicativo que no compromete a nadie. En el programa de mantenimiento, identificar los artículos de parte caliente cuyo vencimiento cae dentro de la ventana de reaprovisionamiento y verificar que se tratan realmente como artículos de plazo largo en la planificación, con su propia alerta. En los procedimientos del organismo de mantenimiento, verificar que el control de recepción exige la trazabilidad de fabricación para las piezas de vida limitada, y no solo el certificado de liberación.
Queda una zona gris asumida. La reparación aditiva de piezas de parte caliente avanza rápido, y el marco de aprobación que la regula está todavía en construcción: el mismo depósito puede corresponder a un dato de reparación aprobado en un fabricante de motores y a una modificación en otro. Para quien prepara una calificación de tipo o un puesto de responsable de aeronavegabilidad, es el tema a seguir: en los próximos años desplazará la frontera entre lo que se sustituye y lo que se repara, y por tanto parte de la presión que este artículo ha descrito. Quienes quieran comparar las prácticas de los distintos organismos encontrarán materia de debate en los foros profesionales FL330.
Este texto describe un mecanismo industrial; no sustituye a ningún dato de mantenimiento. En caso de divergencia, las especificaciones del titular del certificado de tipo, la documentación aprobada del operador y el texto reglamentario aplicable prevalecen sobre lo aquí escrito.
Questions fréquentes
¿Por qué un álabe de turbina de alta presión se pide con varios trimestres de antelación?
Porque su fabricación encadena procesos lentos e incompresibles: fusión al vacío, una o dos refusiones, colada con solidificación dirigida cuya velocidad de retiro fija la metalurgia, y después mecanizado, controles y recubrimiento. Cada etapa es un proceso especial realizado por un taller calificado, y ninguna se recupera presionando la siguiente. El plazo anunciado refleja sobre todo la cola ante los hornos de refusión y de colada.
¿Es el renio realmente un punto débil de la cadena?
Sí, pero no por su coste: por la naturaleza de su oferta. No existe una mina de renio; es un subproducto del molibdeno extraído de yacimientos de cobre, lo que hace que su producción sea insensible a la demanda aeronáutica. Los fabricantes de motores han reaccionado desarrollando calidades de contenido reducido y organizando el retorno de las piezas desmontadas hacia cadenas de recuperación dedicadas.
¿Se puede montar una pieza de parte caliente procedente de otro proveedor?
No solo sobre la base de una conformidad aparente con el plano. Una pieza de parte caliente se define por su geometría, pero también por su grado, su ruta de elaboración, su estructura de solidificación y su sistema de recubrimiento, todo ello recogido en datos aprobados. Toda pieza debe estar cubierta por una aprobación de diseño válida y aceptada por los procedimientos del organismo de mantenimiento; en su defecto, la disponibilidad y el precio no cambian nada.
¿Qué es el revert, y por qué lo limitan las especificaciones?
El revert designa los retornos de fabricación reintroducidos en la carga de fusión: virutas de mecanizado, mazarotas, piezas rechazadas. Es un material ya caracterizado, por tanto valioso, pero también un vector de contaminación si no se controla la segregación por grado o la limpieza de las virutas. Las especificaciones de material limitan por ello su fracción e imponen la trazabilidad de los lotes, lo que la convierte en un punto de auditoría de proveedor clásico.
¿Pueden los materiales compuestos liberar a la parte caliente de su dependencia del níquel?
Todavía no para los álabes móviles de turbina de alta presión. Los materiales compuestos de matriz cerámica van entrando progresivamente en las piezas fijas de la vena caliente, primero sectores de anillo y distribuidores, donde permiten reducir el aire de refrigeración sangrado. Desplazan la dependencia hacia otra cadena, la de las fibras cerámicas y su densificación, a su vez muy concentrada.
¿Qué debe comprobar el personal certificador al recibir un álabe recubierto?
Tres cosas más allá del certificado de liberación: la referencia de los datos de reparación efectivamente utilizados, el número de reacondicionamientos o exposiciones ya sufridos cuando ese recuento está limitado, y la trazabilidad continua desde la fabricación si la pieza es de vida limitada. Esta información debe solicitarse en el momento del pedido, no al abrir el paquete, so pena de inmovilizar el aparato mientras se obtiene.


Deja una respuesta
Lo siento, debes estar conectado para publicar un comentario.