
Un herraje de tren de aterrizaje cuyo plazo anunciado supera ampliamente el año, y el comprador que pregunta por qué no se recurre sencillamente al otro proveedor: la escena se repite en cada tensión sobre el titanio. La respuesta no es comercial ni logística. Depende de lo que realmente se compra al comprar titanio aeronáutico: no un metal, sino una práctica de fusión, una cadena de trazabilidad y una base estadística de propiedades que ha llevado años constituir. Mientras esas tres cosas no existan en el segundo proveedor, este no es una fuente, sino solo un productor.
De la esponja al tocho: cuatro transformaciones, cuatro homologaciones
El titanio no se encuentra en estado metálico. Llega en forma de óxido, en la ilmenita y el rutilo, y el camino que va de esa arena oscura a un herraje mecanizado comprende cuatro transformaciones principales, cada una realizada en una planta distinta y homologada por separado.
Primera etapa, la cloración. El óxido reacciona con cloro en presencia de carbono para dar tetracloruro de titanio, que se purifica por destilación. La pureza del metal final ya se decide aquí: lo que no se elimina en esta etapa no volverá a eliminarse del todo.
Segunda etapa, la reducción. El tetracloruro se reduce con magnesio bajo atmósfera inerte, en retortas que trabajan por cargas durante varios días. El producto es una masa porosa, la esponja, que se extrae, tritura y clasifica. El cloruro de magnesio formado se electroliza para regenerar el magnesio y el cloro: el ciclo se cierra, pero es muy intensivo en electricidad. Por eso estas plantas se instalan donde la energía es abundante y barata, y no donde están los fabricantes de aeroestructuras.
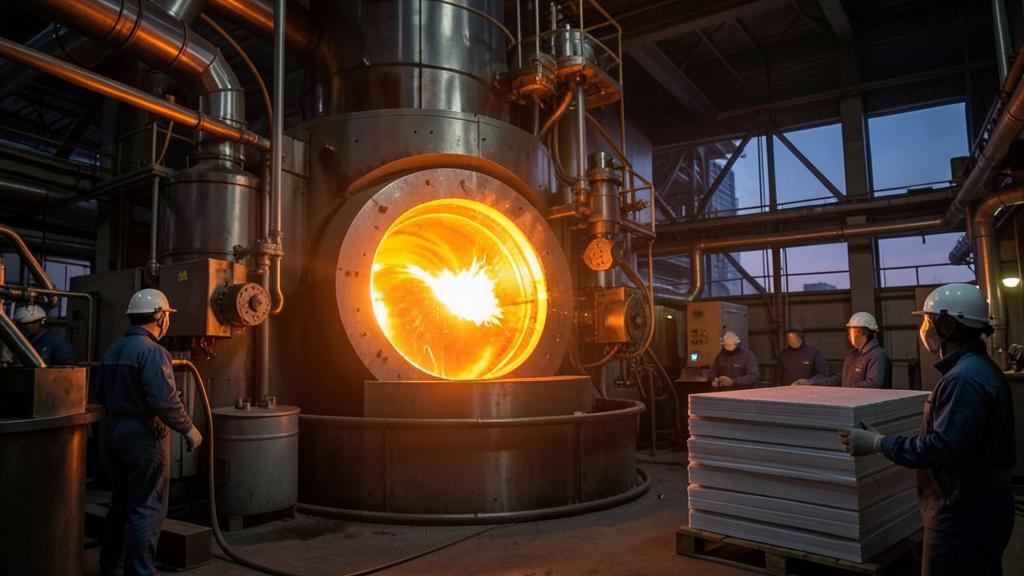
Tercera etapa, la fusión. La esponja se mezcla con los elementos de aleación y con una parte de chatarra de retorno, se prensa en briquetas, se ensambla en un electrodo consumible y luego se refunde al vacío por arco. Una única fusión nunca basta: se refunde dos veces, tres para las piezas más críticas, y a veces se intercala una fusión en crisol frío, por haz de electrones o por plasma, cuyo papel no es alear sino atrapar lo que no tiene nada que hacer en el baño.
Cuarta etapa, la conversión. El lingote se conforma en tocho, barra, chapa o placa, mediante ciclos termomecánicos que fijan la microestructura tanto como la geometría. Solo después intervienen la forja por matrices, el mecanizado y los tratamientos superficiales.
Ninguna de estas etapas sustituye a otra y ninguna se duplica en unos meses. Una retorta de reducción, un horno de arco al vacío o una prensa de forja de gran capacidad son inversiones cuyo horizonte se mide en años y cuya cartera de pedidos se reserva con trimestres de antelación. Esta es la primera razón estructural de la inercia: la capacidad previa es físicamente rígida.
El titanio aeronáutico no es solo un metal, sino un proceso complejo con múltiples etapas. Cada paso requiere plantas especializadas y homologadas, y cambiar de proveedor no es tan sencillo como parece. La trazabilidad y la calidad del material dependen de años de experiencia y datos estadísticos.
Imagina un disco de compresor de un motor CFM56-7B. Para fabricarlo, se necesitan lingotes de titanio que han pasado por al menos tres fusiones, incluyendo una en crisol frío. Si el proveedor habitual tiene un problema, encontrar otro que cumpla con los mismos estándares puede llevar más de dos años, incluso si el nuevo proveedor tiene la misma especificación en papel.
Lo que realmente se paga: la práctica de fusión
La aleación figura en el plano, pero no es ella la que determina el valor del lingote. Lo que lo determina es la ausencia de defectos que la química no ve.
Dos familias acechan el oficio. Las inclusiones de alta densidad proceden de utillajes o de chatarra mal separada: un fragmento de metal refractario que no funde en el baño y queda atrapado en el lingote. Los defectos llamados alfa endurecido son más insidiosos: zonas enriquecidas en nitrógeno u oxígeno, estabilizadas en la fase alfa, muy duras, muy frágiles, cuyo módulo difiere del metal circundante. Bajo carga cíclica, esa zona se fisura primero e inicia una rotura sin que nada haya señalado su presencia. La rotura de un disco de soplante de titanio a finales de los años ochenta, atribuida a un defecto de este tipo, fijó de forma duradera las prácticas del sector: refusiones múltiples, fusión en crisol frío, control ultrasónico de los tochos en varias zonas, limitación y trazabilidad de la chatarra de retorno de fabricación.
De ahí se deriva una distinción que el profesional conoce de nombre pero cuyo coste rara vez mide: la llamada calidad rotativa y la calidad estructural no salen de la misma conducta de fábrica. La primera impone una práctica de fusión más pesada, una proporción de chatarra de retorno menor y mejor trazada, controles no destructivos más finos, y una documentación que debe conservarse durante toda la vida de la pieza. Ambas calidades pueden llevar la misma designación de aleación. No son intercambiables, y el precio por kilogramo no se compara de una columna a otra.
Las aleaciones no son variantes de una misma cosa
El titanio aeronáutico no es un material sino una familia cuyos miembros no comparten ni los procesos, ni las temperaturas de empleo, ni las fuentes.
| Familia | Lo que aporta | Su límite | Empleo habitual |
|---|---|---|---|
| Titanio no aleado, grados comercialmente puros | Conformabilidad, soldabilidad, resistencia a la corrosión | Resistencia mecánica baja | Conductos, chapistería en caliente, tomas de aire, tuberías de baja presión |
| Aleación alfa-beta común, tipo 6-4 | Compromiso resistencia-masa mejor documentado, allowables abundantes | Templabilidad limitada en grandes espesores | Herrajes, cuadernas, soportes de motor, álabes de compresor de baja presión |
| Aleaciones beta metaestables muy aleadas | Alta resistencia conservada en secciones gruesas | Tratamientos térmicos exigentes, mecanizado difícil, fuentes escasas | Piezas grandes de tren de aterrizaje, herrajes muy cargados |
| Aleaciones con resistencia en temperatura | Propiedades mantenidas más allá del dominio de las aleaciones habituales | Techo térmico muy inferior al de las aleaciones base níquel, más allá del cual hay que cambiar de familia de material | Etapas delanteras de compresor, piezas rotativas calientes |
| Aleación de tubería con bajo contenido en elementos de aleación | Sin soldadura, curvable, resistencia a la presión con masa reducida | Suministro de tubo muy concentrado | Circuitos hidráulicos de alta presión |
Sustituir una aleación por otra alegando que la ficha técnica anuncia propiedades parecidas equivale a ignorar todo lo que la ficha no dice: la sensibilidad al entalle, el comportamiento a la fisuración, la respuesta al tratamiento térmico en el espesor real de la pieza, la compatibilidad con los procesos de soldadura y tratamiento superficial ya cualificados. A ello se añade una limitación propia del titanio: más allá de cierta temperatura y en presencia de rozamiento, arde. Este límite dicta la arquitectura de los compresores mucho más que el coste del metal.
Por último, el titanio se mecaniza mal. Su conductividad térmica pobre concentra el calor en el filo de corte, su reactividad ataca la herramienta, su módulo relativamente bajo favorece la recuperación elástica y el traqueteo. Las velocidades de corte se sitúan un orden de magnitud por debajo de las del aluminio: la capacidad de mecanizado es un cuello de botella tanto como la capacidad de fusión.
Por qué el composite ha hecho subir la demanda de titanio
El punto resulta contraintuitivo para quien asocia el composite con el aligeramiento metálico: cada metro cuadrado de carbono añadido a una célula aumenta la cantidad de titanio que la rodea.
La razón es electroquímica. El carbono es fuertemente catódico. Puesto en contacto con una aleación de aluminio en presencia de humedad, lo convierte en ánodo de sacrificio y la corrosión se instala en la interfaz, precisamente donde pasan los esfuerzos. El titanio, en cambio, es prácticamente inerte frente al carbono, y su coeficiente de dilatación es notablemente más cercano al de un laminado que el del aluminio: la unión no trabaja a fatiga en cada ciclo térmico. El resultado es que todo lo que atraviesa o sujeta un panel de composite —herrajes de fijación, empalmes, elementos de unión, cuadernas de recorte— migra hacia el titanio.
Esta migración no se corrige mediante el diseño: se deriva de una elección de material primario hecha diez años antes. Explica también por qué la tensión sobre el titanio sigue el ciclo de los programas más que el de las cadencias: un aumento de cadencia en una célula con alta proporción de composite consume más titanio por avión que un aumento equivalente en una célula metálica.
Cualificar una segunda fuente es comprar una estadística
Llega entonces la pregunta que desencadena todas las discusiones: ¿por qué no abrir sencillamente un segundo proveedor que respete la misma especificación?
Porque la especificación no basta para definir el producto. La oficina técnica no dimensiona con el valor medido en una probeta, sino con un valor admisible: un límite inferior de la población, acompañado de un nivel de confianza. Los compendios de propiedades reconocidos distinguen una base que cubre casi la totalidad de la población, exigida para los elementos cuya sola falla comprometería la estructura, y una base menos severa, admisible para los elementos redundantes. Ahora bien, ese límite depende de la dispersión, y la dispersión solo se conoce multiplicando coladas, posiciones en el lingote, espesores y operadores. Con tres lotes, la incertidumbre estadística impone una reducción tal que el metal parece mediocre cuando en realidad es excelente.
A esta base de propiedades se añaden los procesos especiales. Tratamiento térmico, ensayo no destructivo, tratamiento químico de superficie, soldadura: cada uno depende de una acreditación sectorial propia y de una cualificación de proceso en el proveedor elegido, con sus cartas de control, sus pirómetros calibrados y sus operadores certificados. A continuación viene el control del primer artículo, que repasa característica por característica todo lo que contiene la definición, y luego, según la criticidad, ensayos sobre la pieza real en lugar de sobre probeta.
Por último, nada de esto vale sin la decisión del titular de la definición. Añadir una fuente en un artículo crítico constituye una modificación de la definición, cuya clasificación condiciona la profundidad de la justificación y el nivel de aprobación requerido. Es el organismo de diseño aprobado quien clasifica, justifica y asume su responsabilidad; el operador y el taller sufren el calendario que de ello se deriva.
Tres vías de salida, tres horizontes
Frente a una tensión duradera, no hay una opción sino tres, y no se juegan en la misma escala de tiempo.
| Vía | Qué hay que demostrar | Quién decide | Horizonte realista |
|---|---|---|---|
| Añadir una fuente para la misma especificación y la misma aleación | Equivalencia de la práctica de fusión, coladas de ensayo, probetas, control del primer artículo | Titular de la definición, con la autoridad según la clasificación | Del orden de dos a tres años para una pieza crítica |
| Cambiar de aleación con geometría constante | Nueva base de admisibles, resistencia a fatiga y a fisuración, recualificación de los procesos especiales | Titular de la definición, modificación generalmente mayor | Más largo que añadir una fuente, ensayos sobre pieza casi sistemáticos |
| Cambiar de vía de obtención con aleación constante, de forja a fabricación aditiva | Control de la porosidad, anisotropía, efecto del prensado isostático, ensayo no destructivo adaptado | Titular de la definición y autoridad, proceso todavía joven en piezas cargadas | Creíble primero en piezas secundarias y repuestos |
| Rediseñar la pieza en otro material | Retoma completa del dimensionamiento, interfaces, corrosión galvánica, masa, coste recurrente | Oficina técnica, arbitraje de programa | Ciclo de desarrollo completo, fuera del alcance de una crisis de suministro |
La trampa. Una especificación de material no es una autorización de compra. Un plano invoca una especificación, pero la definición aprobada casi siempre va acompañada de una lista de fuentes aprobadas, a veces nombradas a nivel del fundidor y no solo del forjador. Un producto químicamente conforme, entregado con un certificado de material impecable, pero procedente de un fundidor ausente de esa lista, no es el artículo aprobado. Del lado del mantenimiento, el razonamiento es el mismo en sentido inverso: una pieza cuya cadena de trazabilidad presenta una ruptura no puede ponerse de nuevo en servicio, sea cual sea la calidad aparente del documento que la acompaña.
El reflejo correcto. Antes de negociar un precio o un plazo, remóntese a la cláusula de fuente. Lea en la especificación de material la cláusula de práctica de fusión y la proporción de chatarra de retorno autorizada, verifique la nota de fuente que porta la definición, y pida al titular de la definición una posición escrita sobre la fuente contemplada. Si la respuesta abre una cualificación, iníciela en paralelo a la negociación comercial y no después: el camino crítico es la estadística, no el contrato.
Qué hay que ir a verificar en casa
Tres verificaciones concretas, según el lugar que se ocupe.
- Del lado de producción y compras. Identifique, para sus artículos de titanio de plazo largo, si la limitación está en el fundidor, el forjador o el mecanizador: a menudo se pierden meses negociando con el eslabón equivocado. La relación entre masa comprada y masa entregada es un buen indicador: más allá de cierto umbral, la acción útil es acercar el bruto a las cotas finales, no buscar un segundo proveedor.
- Del lado del mantenimiento y la aeronavegabilidad. Asegúrese de que sus procedimientos de recepción distinguen la conformidad documental de la trazabilidad de fuente, y de que su personal sabe que un certificado conforme no equivale a la aprobación de fuente. Verifique la posición de su documentación sobre las piezas de diseño alternativo para los artículos de criticidad elevada.
- Del lado de la ingeniería. Lo que se presenta a la autoridad no es una planta sino un expediente. El número de coladas, la cobertura de espesores y la representatividad de las probetas condicionan el valor admisible retenido, y por tanto la masa final de la pieza. Un plan de ensayos construido demasiado corto se paga en reducción durante toda la vida del programa.
Queda una zona gris que nadie cierra: la chatarra de retorno de fabricación. Reciclar virutas y recortes es económicamente evidente, pero su trazabilidad es frágil y su admisión en calidad rotativa está estrechamente acotada. Mientras esa frontera no se desplace mediante medios de clasificación y control más finos, una parte notable del titanio comprado por el sector seguirá saliendo del taller en forma de viruta y descendiendo hacia usos menos exigentes. Probablemente ahí, más que en la apertura de una planta adicional, se encuentra el margen de maniobra de los próximos años. Los profesionales que preparan este tipo de expediente comparten sus experiencias en el foro FL330.
Este texto describe mecanismos industriales y reglamentarios generales. En caso de discrepancia, las especificaciones aplicables, la definición aprobada por su titular y la documentación aprobada del operador o del organismo de mantenimiento prevalecen sobre todo lo anterior.
Questions fréquentes
¿Por qué no se puede comprar titanio conforme a la misma especificación a otro fundidor?
Porque la especificación describe la composición y unas propiedades mínimas, no la práctica de fusión ni la dispersión real del producto. El dimensionamiento se apoya en valores admisibles, es decir, límites inferiores acompañados de un nivel de confianza, que solo se justifican con un número suficiente de coladas y de espesores representativos. Además, la definición aprobada lleva, en los artículos críticos, una lista de fuentes aprobadas que solo el titular de la definición puede modificar.
¿Qué diferencia concreta hay entre calidad rotativa y calidad estructural para una misma aleación?
La designación de aleación es la misma, pero la conducta de fabricación no lo es. La calidad rotativa impone refusiones adicionales, a menudo una fusión en crisol frío, una proporción de chatarra de retorno menor e íntegramente trazada, un control ultrasónico más fino del tocho y una documentación conservada durante toda la vida de la pieza. Los dos productos no son, por tanto, ni sustituibles ni comparables por kilogramo.
¿Por qué una célula con alta proporción de composite consume más titanio?
El carbono es fuertemente catódico: en contacto con una aleación de aluminio en presencia de humedad, provoca corrosión galvánica en la interfaz, precisamente donde pasan los esfuerzos. El titanio es prácticamente inerte frente al carbono y su coeficiente de dilatación es más cercano al de un laminado. Por eso todos los herrajes, empalmes y elementos de unión que sujetan un panel de composite migran hacia el titanio, lo que aumenta la masa de titanio por avión.
¿Cuánto tiempo hay que contar para cualificar una segunda fuente de forja en una pieza crítica?
En orden de magnitud, de dos a tres años para un programa desarrollado sin incidentes: acuerdo y especificación, coladas de ensayo y conversión, campaña de probetas para establecer los admisibles, primeras piezas con control del primer artículo, y luego ensayos sobre pieza, expediente y aprobación. Las fases puramente demostrativas pesan más que la propia fabricación. Un desecho de colada al inicio del proceso retrasa todo lo que sigue.
¿La fabricación aditiva resuelve el problema de suministro de titanio?
Reduce fuertemente la masa empleada por kilogramo entregado, y por tanto la presión sobre la capacidad de fusión y mecanizado, lo cual es una contribución real. No elimina la dependencia previa, ya que el polvo también procede del mismo metal y de los mismos procesos. En las piezas muy cargadas, el dominio de la porosidad, la anisotropía y el ensayo no destructivo adaptado mantiene por ahora su empleo en artículos secundarios y repuestos.
¿Qué hay que verificar en primer lugar al recibir una pieza de titanio en un taller de mantenimiento?
La continuidad de la cadena de trazabilidad hasta una fuente aprobada, y no solo la conformidad aparente del certificado de material. Un documento impecable emitido por un eslabón ausente de la lista de fuentes aprobadas no hace que la pieza sea elegible para la puesta en servicio. Sus procedimientos de recepción deben distinguir explícitamente la conformidad documental de la trazabilidad de fuente, y su personal debe saber que esta última prevalece.


Deja una respuesta
Lo siento, debes estar conectado para publicar un comentario.