
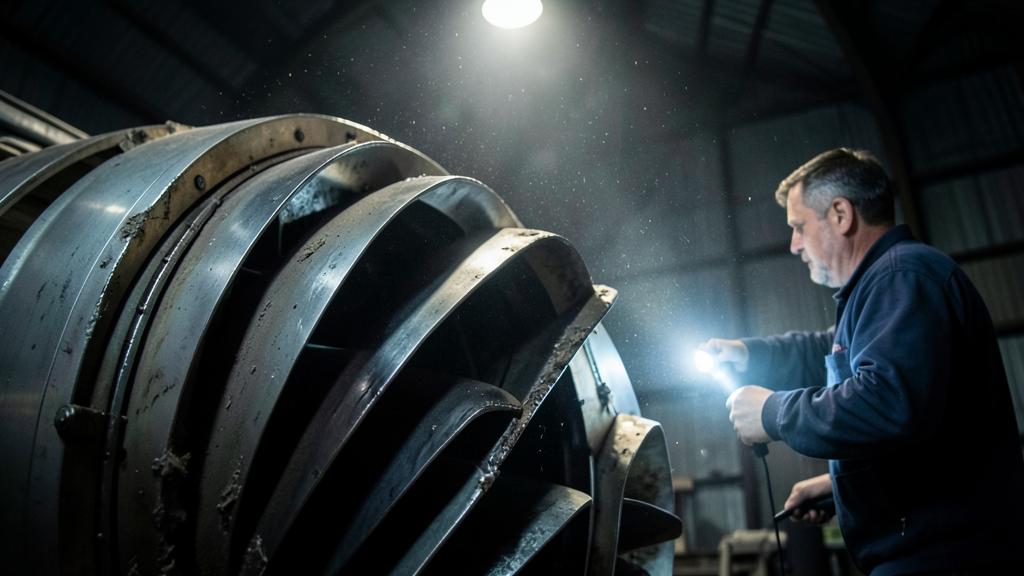
Dans un réseau désertique, le moteur tombe rarement en panne. Il arrive simplement à l’atelier plus tôt que prévu, avec une marge de température des gaz d’échappement qui a été discrètement réduite par des particules plus fines qu’un cheveu humain. Le sable n’agit pas d’une seule manière sur une turbine, il agit de trois façons, et ces trois actions ont des remèdes différents. Les confondre est ce qui conduit un exploitant à laver un compresseur qui n’était pas le problème, tandis que les dommages réels s’accumulent deux modules plus en arrière, dans un endroit qu’aucune eau n’atteint.
Trois mécanismes, une facture
La poussière minérale ingérée attaque une turbine à gaz de trois manières qui sont faciles à confondre et coûteuses à mélanger. L’encrassement est le film adhésif de matière fine qui s’accumule sur les surfaces portantes, modifiant leur rugosité et leur forme effective. L’érosion est l’élimination physique de métal par des particules dures frappant à haute vitesse relative. Le dépôt dans la section chaude est ce qui arrive à la fraction de poussière qui survit au compresseur, fond dans la chambre de combustion, et se solidifie à nouveau sur des surfaces plus froides en aval.
Seul le premier est réversible par nettoyage. Le second est permanent — le métal a disparu. Le troisième est pire que permanent, car il modifie le comportement thermique de pièces conçues avec une très faible marge de température. Un exploitant qui traite un réseau poussiéreux comme un problème de lavage ne traite qu’environ un tiers du mécanisme et paie le reste lors de la visite en atelier.
Le sable abîme un moteur de trois façons : il le salit, il le ronge et il le bouche. Le nettoyage ne résout qu’une partie du problème, car les deux autres dégâts sont irréversibles.
Le compresseur : l’érosion est un problème de géométrie
Le quartz, le minéral dominant dans la plupart des sables désertiques, est plus dur que les alliages de titane et de nickel utilisés dans les aubes de compresseur. Ce seul fait gouverne tout ce qui suit, et c’est pourquoi les revêtements résistants à l’érosion prolongent la durée de vie des aubes plutôt qu’ils ne résolvent le problème. Une particule arrivant sur une aube en rotation ne rebondit pas poliment ; elle enlève de la matière, et elle l’enlève là où la vitesse relative et l’angle d’impact sont les plus élevés.
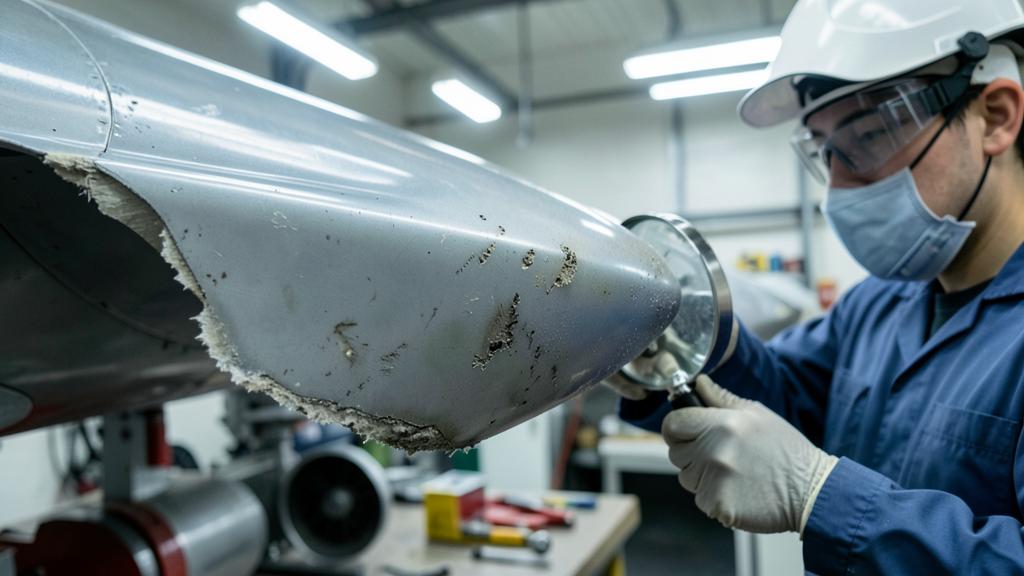
Le résultat n’est pas un amincissement uniforme. C’est un changement de forme. Les bords d’attaque deviennent arrondis et émoussés, ce qui augmente la perte de profil et déplace le point de décollement de la couche limite. Les bords de fuite s’amincissent et peuvent devenir déchiquetés. La corde diminue en sommet d’aube, et le jeu de fonctionnement entre le sommet de l’aube et le carter augmente. Chacun de ces effets est petit en soi ; ensemble, ils réduisent la montée en pression que l’étage fournit pour le travail qui lui est fourni.
Les conséquences apparaissent sous forme de chaîne. Une montée en pression moindre par étage signifie que le compresseur doit être sollicité davantage pour le même débit primaire. La perte de rendement se traduit par un débit de carburant plus élevé pour une poussée donnée, et — c’est la partie qui détermine quand le moteur est retiré de l’aile — par une température de turbine plus élevée pour une poussée donnée. L’augmentation du jeu en sommet d’aube réduit également la marge de pompage, qui est la grandeur sur laquelle la régulation s’appuie pour supporter les régimes transitoires, aux vents de travers et aux accélérations rapides.
Sur un moteur CFM56-5B volant dans le désert, l’érosion des aubes de compresseur haute pression peut réduire la montée en pression de 5 % en 10 000 heures, ce qui augmente la température des gaz d’échappement de 20 °C et réduit la marge de pompage de 15 %.
| Où elle agit | Ce que fait la particule | Ce que montrent les données de surveillance |
|---|---|---|
| Soufflante et compresseur basse pression | Les grains plus grossiers coupent les bords d’attaque, émoussent les profils, ouvrent les jeux en sommet d’aube | Dérive lente du débit de carburant et de la vitesse du rotor basse pression pour une puissance donnée |
| Compresseur haute pression | La fraction fine érode les étages suivants ; le film adhérent encrasse également les surfaces | Augmentation de la vitesse du corps haute pression et de la température des gaz d’échappement pour la même poussée |
| Chambre de combustion | Les particules fines fondent ; les dépôts modifient la forme du jet de carburant et le profil de température de sortie | Traînées chaudes visibles à l’endoscopie ; élargissement de l’écart de température |
| Aubes et distributeurs de turbine haute pression | Le silicate fondu mouille et imprègne le revêtement ; les trous de refroidissement sont partiellement obstrués | Perte de revêtement et décoloration à l’endoscopie ; perte de marge qu’aucun lavage ne récupère |
La section chaude : la poussière qui fond
La fraction fine qui passe le compresseur ne reste pas solide. Les poussières de silicate riches en calcium, magnésium, aluminium et silicium — la famille que la littérature appelle CMAS — se ramollissent et fondent à des températures bien inférieures aux températures de gaz qu’une turbine haute pression moderne subit à la puissance de décollage. Une fois fondu, le matériau se comporte comme un verre. Il mouille le revêtement de barrière thermique céramique sur les aubes et les distributeurs, et il imprègne la microstructure poreuse, tolérante aux contraintes, dont le revêtement a besoin pour survivre aux cycles thermiques.
Lorsque la poussée est réduite et que le matériau refroidit, il se solidifie à l’intérieur de cette microstructure. Le revêtement est maintenant rigide là où il était conçu pour être souple. Lors du cycle thermique suivant, la contrainte qu’il ne peut plus absorber se transforme en fissuration et en écaillage, et la section de métal qu’il protégeait est soudainement exposée à des températures de gaz pour lesquelles elle n’était pas dimensionnée.
En parallèle, le même matériau obstrue partiellement les trous de refroidissement par film et par impact de jets. L’air de refroidissement qui n’atteint plus la surface pour laquelle il était dosé augmente la température locale du métal, et chaque degré de température du métal réduit la durée de vie en fluage et en oxydation selon une loi fortement non linéaire. C’est le mécanisme par lequel un réseau volant dans des nuages de poussière transforme une condition environnementale en dégradation matérielle sans jamais enregistrer un seul événement moteur.
Le piège. Un compresseur propre à l’endoscopie ne prouve rien sur la turbine. Le dépôt dans la section chaude ne se présente pas sous forme de poussière visible ; il se présente sous forme de revêtement manquant, de métal décoloré et d’une marge qui n’est jamais revenue après le dernier lavage. Juger de l’état de santé des moteurs d’un réseau poussiéreux à partir de la section froide, c’est juger le mauvais module.
La marge de température des gaz d’échappement est la véritable monnaie
Un moteur nouvellement livré fonctionne à sa puissance de décollage avec un écart entre la température qu’il atteint réellement et la limite certifiée. Cet écart est la marge, et c’est le chiffre le plus utile de toute la discussion, car c’est ce qui est consommé. L’encrassement le consomme et en restitue une partie après un lavage. L’érosion le consomme et ne le restitue pas. Le dépôt dans la section chaude le consomme et réduit la durée de vie du revêtement.
Lorsque la marge atteint zéro dans la condition la plus chaude et la plus lourde que rencontre réellement le réseau, le moteur doit être retiré. Non pas parce que quelque chose s’est cassé — parce qu’il ne peut plus produire sa poussée certifiée sans dépasser sa limite de température certifiée par un jour chaud sur un aérodrome en altitude à masse maximale au décollage. Ce retrait est une visite en atelier de restauration des performances, et c’est l’événement que le réseau désertique avance.
C’est pourquoi la réponse honnête à combien de temps sous l’aile le sable fait perdre est qu’aucun chiffre unique n’existe. Les intervalles publiés pour un type de moteur sont construits sur une mission de référence qui suppose un mélange particulier de longueurs de vol, de réductions de poussée et de conditions ambiantes. Un réseau volant sur des secteurs courts vers des aérodromes chauds, en altitude et poussiéreux à pleine poussée de décollage s’écarte de cette référence sur chacune de ces variables à la fois. L’intervalle qui en résulte est spécifique au type de moteur, à la puissance, à la longueur du secteur et aux aérodromes desservis, et il est dérivé des données de tendance propres à l’exploitant plutôt que lu sur un tableau.
Ce que le lavage du compresseur sous l’aile restaure réellement
Le lavage sous l’aile — eau, ou eau avec un détergent approuvé, injectée dans l’entrée dans des conditions que le fabricant spécifie précisément — est un outil véritablement efficace, à condition que chacun sache clairement lequel des trois mécanismes il traite. Il élimine le film adhérent. Il récupère la partie de la perte de rendement qui était due à l’encrassement, et avec elle une partie de la marge et une partie mesurable de la consommation de carburant.
Il ne restaure pas la géométrie érodée, car il n’y a rien à restaurer : le métal est parti avec le sable. Et il ne nettoie pas la turbine : la procédure est écrite pour le compresseur, et les dépôts dans la section chaude ne sont pas un film soluble mais un matériau qui a fondu et s’est lié à la surface. Quelques types de moteurs ont un rinçage de turbine approuvé par le fabricant dans des conditions étroitement définies ; beaucoup n’en ont pas, et le manuel du moteur est la seule référence en la matière.
| Mécanisme | Réversible ? | Ce qui le traite | Comment le reconnaître |
|---|---|---|---|
| Encrassement | Oui | Lavage du compresseur sous l’aile selon un calendrier défini | Dérive qui se rétablit par paliers après chaque lavage |
| Érosion | Non | Visite en atelier ; remplacement ou réparation par arasage (blending) des aubes dans les limites | Dégradation que le lavage ne rétablit plus ; efficacité de lavage décroissante |
| Dépôt dans la section chaude | Non | Visite en atelier ; restauration du revêtement et des passages de refroidissement | Perte de marge avec état normal du compresseur ; perte de revêtement à l’endoscopie |
| Dégradation de la opérabilité | Partiellement | Réglages, travaux sur les joints et les jeux en atelier | Symptômes de marge de pompage disproportionnés par rapport à la perte d’efficacité |
Le bon réflexe. Avant d’ajouter des lavages au programme, vérifiez si les précédents ont produit un rétablissement par paliers. Un programme de lavage est la bonne réponse à l’encrassement et un placebo coûteux contre l’érosion. Si le palier diminue lavage après lavage, la dégradation est passée du film au métal, et la décision devant vous est une décision de travaux, pas une décision de nettoyage.
Les pièces à durée de vie limitée sont comptées en cycles, pas en poussière
Une distinction évite bien des confusions de planification. Les durées de vie certifiées des pièces rotatives à durée de vie limitée — disques, corps, arbres — sont exprimées en cycles dans la section des limitations de navigabilité des instructions pour le maintien de la navigabilité du titulaire du certificat de type. Ces durées de vie sont obligatoires, et elles ne sont pas raccourcies par un environnement abrasif, car ce sont des durées de vie de fatigue déterminées par les cycles de charge et thermiques que la pièce subit réellement.
Ce qu’un environnement abrasif change, c’est quand le moteur est ouvert. Un retrait motivé par les performances qui arrive plus tôt que prévu se heurte à un ensemble de pièces à durée de vie limitée qui ont consommé moins de leur durée de vie que ce que la planification des travaux supposait. L’exploitant est alors confronté au choix classique : remplacer une pièce avec des cycles utiles restants parce que le moteur est ouvert de toute façon, ou le refermer et accepter un second retrait plus tard pour la pièce seule. Cette décision est économique, pas motivée par la navigabilité, et se tromper dans les deux sens est l’une des habitudes les plus coûteuses en gestion de flotte.
Où la poussière pénètre réellement
L’ingestion n’est pas seulement un problème de poussière en suspension. Une grande partie du matériau grossier qui érode une soufflante et un compresseur basse pression est soulevée du sol par le moteur lui-même. L’entrée d’air génère un tourbillon de sol à faible vitesse d’avancement et à puissance élevée, tout à fait capable de ramasser du matériau sur une surface non balayée et de l’envoyer directement dans le moteur. La poussée inverse fait recirculer les débris vers l’avant, et c’est précisément pourquoi les fabricants publient une vitesse en dessous de laquelle la poussée inverse doit être annulée ou réduite. Les points fixes sur une surface non préparée, le roulage juste derrière un autre avion et le maintien à haute puissance sur une aire de trafic contaminée y contribuent tous.
La poussière en suspension est l’autre moitié. Un épisode de poussière ne reste pas près de la surface : les panaches atteignent des altitudes qui les placent en plein dans la montée et la croisière initiale d’un secteur court, et contrairement aux cendres volcaniques, ils n’ont pas de centre consultatif dédié dans le système de l’OACI. Les produits de prévision existants — informations météorologiques significatives pour les épisodes étendus de poussière ou de tempête de sable, prévisions de modèle de poussière, images satellites — sont les seuls avertissements disponibles, et ils sont bien plus grossiers que ce qu’un équipage de conduite aimerait.
Les leviers sur l’intervalle, et ce que chacun apporte
| Levier | Ce qu’il aborde | Limite |
|---|---|---|
| Décollage en poussée réduite ou à température fictive chaque fois que les performances le permettent | Température de turbine, donc la vitesse à laquelle la marge est consommée | Contraint par la piste, les obstacles, la masse et la contamination ; pas toujours disponible |
| Lavage du compresseur sous l’aile programmé | Encrassement uniquement | Aucun effet sur l’érosion ou les dépôts dans la section chaude ; nécessite une procédure et des conditions approuvées par le fabricant |
| Discipline de manutention au sol : aires de stationnement balayées, surfaces revêtues, espacement, réduction de la poussée inverse | Ingestion de particules grossières à la source | Largement hors du contrôle de l’exploitant sur les aérodromes qu’il ne possède pas |
| Séparateurs de particules à l’entrée d’air ou filtres à barrière | Élimination directe des particules ingérées | Pratique sur les hélicoptères et les turbopropulseurs ; le débit massique d’un turboréacteur à double flux à grand taux de dilution le rend irréaliste |
| Intervalles de surveillance et d’endoscopie resserrés | Détection et planification des travaux | Détecte la dégradation ; n’en prévient aucune |
| Choix de route et de niveau autour des prévisions de poussière | Exposition à la poussière en suspension en montée et en croisière | La résolution des prévisions est mauvaise ; les courts secteurs peuvent ne pas avoir de niveau de rechange utilisable |
Parmi ces leviers, la réduction de poussée est celui qui a un réel effet de levier et celui qui est le plus souvent sacrifié pour des raisons de programme. Chaque degré de température de turbine non utilisé au décollage est une marge non consommée, et sur un réseau qui perd déjà de la marge plus vite que ne le supposait la mission de référence, l’effet cumulatif sur une année de départs est substantiel. C’est aussi le levier qui ne coûte rien d’autre que de la discipline.
Qui paie : facteurs environnementaux dans le contrat de maintenance
Rien de tout cela ne reste technique très longtemps. Les accords de maintenance en heures de vol tarifient un moteur sur une mission supposée. Lorsque la mission réelle est chaude, courte, poussiéreuse et effectuée à pleine poussée nominale, le coût par heure de vol du moteur sur lequel l’accord a été construit ne décrit plus la réalité, et la différence doit être absorbée quelque part : dans une clause d’indexation environnementale, dans un tarif ajusté, dans des exclusions, ou — si personne ne l’a négocié — dans un litige lors du premier retrait non programmé.
Le levier de l’exploitant dans cette conversation ce sont ses propres données. La surveillance des tendances qui enregistre la marge, le débit de carburant, la vitesse du corps haute pression et les vibrations secteur par secteur, ainsi qu’un enregistrement des aérodromes et des conditions rencontrées, transforme un débat sur l’environnement en une description étayée de la mission. Ces preuves alimentent également le programme de maintenance lui-même : la gestion du maintien de la navigabilité selon les règles européennes applicables oblige l’exploitant à maintenir le programme efficace et à le modifier lorsque l’expérience montre que les hypothèses ne tiennent plus. Un réseau désertique qui n’a jamais modifié ses intervalles d’inspection par rapport à la base générique n’a pas encore utilisé les données qu’il collecte déjà.
Les discussions d’ingénierie et de planification de maintenance de ce type, y compris la manière dont les exploitants structurent leurs seuils de tendance, sont un thème récurrent dans les échanges techniques des forums professionnels FL330.
Ce que le mécanicien et l’équipage contrôlent chacun
Le partage des responsabilités est inhabituellement nette ici. L’équipage contrôle le réglage de la poussée, l’utilisation de la poussée inverse en dessous de la vitesse de réduction publiée, le choix de maintenir au ralenti plutôt qu’à haute puissance sur un poste de stationnement poussiéreux, et la précision des rapports qui alimentent la tendance. La maintenance contrôle le programme de lavage, le calendrier d’endoscopie, la décision de travaux et la qualité des données. Ni l’un ni l’autre ne maîtrise la météo ou l’état de la zone de stationnement.
Ce que les deux contrôlent, c’est si la dégradation est comprise avant de devenir une surprise. Un moteur qui est retiré de l’aile à une date planifiée avec un programme de travaux planifié coûte une fraction de ce que coûte le même moteur retiré dans une escale parce qu’il ne pouvait plus atteindre sa puissance de décollage un après-midi à quarante degrés. Dans un environnement abrasif, la différence entre les deux tient presque entièrement au soin avec lequel la tendance a été lue.


Laisser un commentaire
Vous devez vous connecter pour publier un commentaire.