
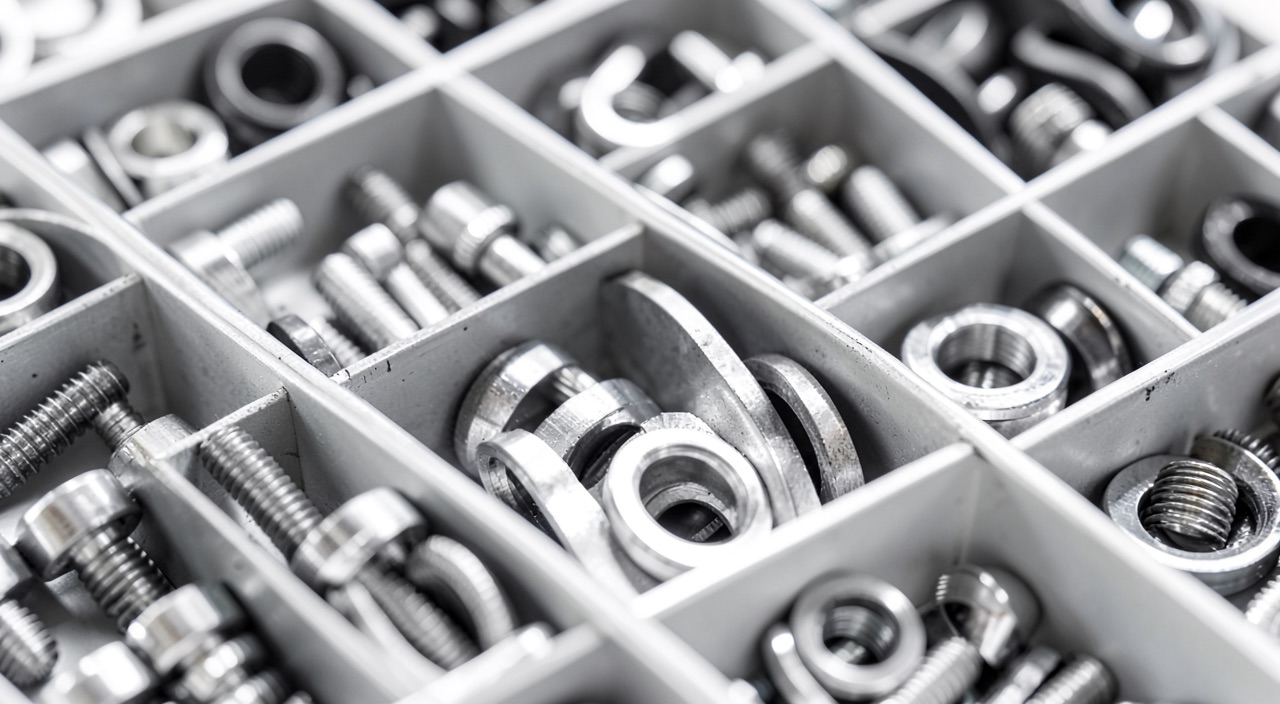
La sección de fuselaje está lista, los operarios están en su puesto, el utillaje está calibrado y no ocurre nada: faltan un puñado de collarines de engaste de dos centímetros. La referencia existe en tres distribuidores, pero ninguno de los collarines disponibles lleva el recubrimiento exigido por la definición, y por tanto ninguno puede montarse en esta unión. No es la pieza lo que bloquea, es lo que se ha demostrado con ella. Este mecanismo explica por qué las paradas de montaje se concentran en los componentes más baratos del avión.
El componente que no pesa nada en el precio y todo en la planificación
Un fuselaje de gran capacidad recibe del orden de un millón de elementos de fijación, repartidos en varios miles de referencias distintas: diámetros, longitudes de apriete, formas de cabeza, materiales, recubrimientos, sentidos de montaje, tipos de collarín. Comparada con el precio de compra del avión, la partida de «tornillería» es insignificante. Comparada con el número de puntos en los que la producción puede detenerse, encabeza la lista, muy por delante de los grandes equipos que todo el mundo vigila.
La razón está en la forma en que el material llega al puesto. El almacén no entrega piezas, entrega kits constituidos para una operación y solo una. Un kit está completo o no lo está: una unión está cerrada o no lo está, y un panel que no se puede volver a cerrar impide todo lo que viene después — estanquidad, prueba, instalación de mazos y tuberías, protección de superficie. La rotura de una sola referencia no cuesta una operación, cuesta una cola de espera.
Llega entonces la decisión que causa el verdadero daño: dejar que el trabajo «viaje» hacia un puesto aguas abajo. La operación se retomará más tarde, en una posición en la que el acceso está degradado, en la que el utillaje dedicado ya no está disponible, en la que la protección de las piezas vecinas ya instaladas impone precauciones adicionales, y en la que habrá que reabrir una inspección ya firmada. El coste de una rotura de suministro de una fijación nunca es el de la pieza: es el del retrabajo, y se cuenta en horas de mano de obra cualificada multiplicadas por el número de ejemplares ya lanzados.
Pequeñas piezas como los collarines pueden detener toda la producción porque son parte de kits específicos. Si falta una, todo el proceso se paraliza, y el retrabajo posterior es mucho más costoso que el valor de la pieza en sí.
En la fabricación de un Airbus A350, un retraso de 2 horas por falta de un collarín de 2 cm puede generar un retraso total de 8 horas en la línea de montaje, debido a la necesidad de reabrir inspecciones y reacondicionar el área de trabajo.
Lo que abarca realmente «cualificado», y por qué no se improvisa
Detrás de un número de norma se encuentra una cadena de operaciones, cada una de las cuales es un oficio distinto. Primero el material: una colada identificada, un lote de barras trazado, una composición y una limpieza inclusionaria controladas, porque el comportamiento a fatiga de una fijación se juega en parte en el metal, antes incluso del mecanizado. Después el conformado, con una regla que la industria mantiene con firmeza: la rosca se lamina después del tratamiento térmico, porque el laminado deja en el fondo de la rosca una tensión residual de compresión que retrasa el inicio de las fisuras. Invertir el orden da una pieza dimensionalmente conforme y duraderamente inferior.
Llega después el tratamiento de superficie, que no es decoración: asegura la protección galvánica en un apilado heterogéneo y fija el comportamiento en el apriete, puesto que el lubricante seco condiciona la relación entre el par aplicado y la tensión realmente obtenida en el vástago. Tras un depósito electrolítico, la pieza debe hornearse en un plazo corto para evacuar el hidrógeno absorbido; de lo contrario se fragiliza y rompe sin avisar, a veces semanas después del montaje. Por último los ensayos de lote — tracción, cortadura, dureza, adherencia del recubrimiento, control dimensional — y después la liberación documental que vincula todo ello a un número de lote.
El punto que a menudo se pasa por alto: estas etapas corresponden a talleres distintos, aprobados por separado, y un proceso especial no se transfiere de un taller a otro por simple carta. Cambiar de taller de recubrimiento no es hacer un pedido en otro sitio, es reabrir una cualificación. Por tanto, lo que está cualificado nunca es «la pieza» sola: es el trío definición, proceso y lote.
La fijación no se cualifica sola: la unión también
Lo que retiene la justificación estructural no es una pieza aislada, es un conjunto: un agujero, un estado de superficie, un ajuste, una fijación y un proceso de montaje. El agujero cuenta tanto como lo que se pone en él. Su preparación — taladrado, escariado, desbarbado, ausencia de ovalización, rugosidad — determina el estado de tensión en el borde del taladro, allí donde se inician las fisuras. Un montaje con ajuste de interferencia, o un agujero expandido en frío, deja una corona de compresión residual que multiplica la vida de la unión sin cambiar nada de su resistencia estática.
Precisamente por eso la sustitución «a resistencia equivalente» es una falsa buena idea. Dos fijaciones pueden mostrar las mismas cargas admisibles a tracción y a cortadura y dar dos vidas muy distintas, porque una llena el agujero y la otra no. A ello se añaden los parámetros que el catálogo no muestra en el mismo sitio: la longitud de apriete, que decide si el plano de cortadura cae sobre el vástago o sobre la rosca; el par galvánico, que prohíbe ciertos aceros en contacto con un apilado de carbono; el montaje húmedo con sellante, que aísla tanto como estanca; y por último la carga de engaste del collarín o la ley par-ángulo, aplicadas con un utillaje calibrado cuyo certificado forma parte de la demostración.
La trampa: el catálogo de distribución propone una «equivalencia» que cumple el diámetro, el material y el admisible, pero cambia el recubrimiento, el ajuste o la longitud de apriete. La pieza se monta sin dificultad, la inspección visual no ve nada, y la diferencia solo se manifiesta en fatiga o en corrosión, años más tarde, en una unión que nadie reabrirá antes de su revisión estructural.
Dónde se forma realmente el cuello de botella
No se forma en el mecanizado. Se forma aguas arriba, en el material — barras de aleación de titanio, de acero aleado y de superaleación base níquel, compradas por lotes de colada, con largas colas de espera y mecanismos de asignación cuando la demanda supera la capacidad — y sobre todo en los procesos especiales. El número de talleres de tratamiento de superficie aprobados para una especificación dada es pequeño; su capacidad es una capacidad de baños, que no se estira añadiendo un turno; y el marco reglamentario de las sustancias peligrosas, que empuja a retirar los recubrimientos de cadmio, ha llevado al sector a recualificar sistemas de protección enteros, ensayos de lote incluidos.
A esto se añade la mecánica de las cadencias. Un aumento de cadencia no exige más de una referencia, exige más de todas las referencias al mismo tiempo, y la etapa más estrecha absorbe la totalidad de la variación. Los distribuidores, por su parte, reconstituyen sus existencias en el mismo momento que los fabricantes: la demanda que ve el fabricante de fijaciones es por tanto más nerviosa que la demanda real, lo que alarga aún más los plazos anunciados. La señal de alerta no aparece en el precio, que se mueve poco, sino en las fechas de entrega confirmadas y luego aplazadas de un pedido a otro.
| Palanca | Lo que hay que demostrar | Quién decide | Orden de magnitud del plazo |
|---|---|---|---|
| Reaprovisionamiento | Nada técnico: conformidad del lote y trazabilidad | Compras y almacén | Días a semanas |
| Segunda fuente ya cualificada | Que la referencia exigida es efectivamente la del proveedor seleccionado, lote a lote | Calidad de proveedores y oficina técnica | Semanas |
| Desviación o concesión | Que la unión sigue siendo conforme a su definición en el caso concreto tratado, acotada en cantidad y en duración | Titular del diseño de tipo | Semanas a meses |
| Recualificación de una fuente | Procesos especiales, ensayos de lote, auditoría del sistema de calidad, inspección del primer artículo | Organización aprobada y titular de la definición | Meses a trimestres |
| Rediseño de la unión | Nueva justificación estática y a fatiga, efectos sobre las uniones vecinas y sobre la masa | Oficina técnica, con efecto sobre la documentación | Varios trimestres |
Las escapatorias y lo que cuestan
La primera escapatoria es la sustitución ascendente: puesto que falta una fijación, poner una más larga, más gruesa o más resistente. La idea rara vez resiste el examen. Una fijación más larga deja rosca sobresaliendo y desplaza el plano de cortadura; una más gruesa exige un agujero mayor, y por tanto una distancia al borde y un paso entre ejes que quizá ya no se respeten; una más resistente puede ser más rígida y cargarse más que sus vecinas en una fila de fijaciones, en detrimento de la unión que pretende reforzar. Sin contar la masa, el balance de masas y la definición, que no siguen por sí solos.
La segunda es la desviación. Es legítima, con una condición: que siga siendo lo que es, es decir, una decisión acotada en cantidad, en duración y en alcance, tramitada por quien posee la definición, y cerrada. La deriva clásica consiste en prorrogarla hasta que se convierte en un estándar oficioso que ya nadie vincula a su justificación de origen.
La tercera es la resecuenciación: montar más tarde, a condición de marcar, trazar y cerrar. Ahí es donde se alojan los incidentes más tontos — un agujero dejado con una fijación provisional, una fila de taladros cerrada a falta de una fijación, una pieza ausente que el sistema de producción cree montada porque la operación se cerró globalmente.
El buen reflejo: tratar la referencia de la fijación como un dato de definición completo, nunca como un artículo de catálogo. Eso significa citarla con su índice de revisión, el proceso de montaje asociado y el utillaje prescrito, exigir la trazabilidad del lote en la recepción, segregar físicamente los lotes tanto en el almacén como en el puesto, y rechazar por principio toda pieza devuelta de una cubeta sin su identificación. Una fijación sin lote no es una fijación más barata: es una fijación sin demostración.
Del lado de la operación y el mantenimiento: la misma pieza, otro riesgo
En mantenimiento, la cuestión cambia de naturaleza: pasa a ser documental. Una fijación puede pertenecer a la categoría de piezas estándar, enteramente definidas por una especificación de disponibilidad pública y fabricadas conforme a ella, en cuyo caso los datos aprobados admiten su empleo sin documento de liberación individual. También puede ser una pieza de definición y exigir entonces una liberación en debida forma. Este estatus no se deduce ni de la apariencia de la pieza ni de su precio: está escrito en los datos aprobados aplicables, y es ahí donde hay que leerlo antes de montar nada.
El segundo riesgo es el de la mezcla. Una cubeta de línea bien llena es una invitación permanente a devolver lo que no se ha usado, a completar con lo que se parece, a coger piezas para salir del paso. Ahora bien, lo único que distingue una fijación conforme de una falsificación convincente es su cadena documental: la geometría se copia, el marcado se copia, el material y el tratamiento térmico solo se verifican en laboratorio y por destrucción. De ahí la regla de conducta: comprar únicamente en una cadena de distribución cuya trazabilidad se remonte al fabricante, rechazar un lote cuya documentación sea incompleta aunque la pieza parezca irreprochable, y considerar que una pieza que ha salido de una cubeta no vuelve a ella.
Queda la canibalización, tentadora cuando un avión está inmovilizado por un componente de unos pocos euros. No está prohibida por naturaleza, está regulada: desmontaje trazado, estado documentado, aeronave donante recogida en los registros de aeronavegabilidad. Lo que sale caro no es el gesto, es el gesto no escrito.
Lo que hay que ir a verificar en la propia documentación
Tres verificaciones merecen hacerse antes de la próxima tensión de suministro, porque no se hacen con urgencia. La primera es una cartografía de las dependencias reales: no la lista de proveedores, sino la de los talleres de procesos especiales que están detrás de ellos. Dos proveedores distintos que pasan por el mismo baño de recubrimiento no constituyen dos fuentes, y esa información no sube espontáneamente desde un pedido de compra.
La segunda se refiere a la lista de materiales: comprobar que cita la revisión y el proceso de montaje, y no solo una designación abreviada heredada de una hoja de cálculo. La tercera se refiere al estatus de las piezas estándar, que debe confirmarse por escrito en los datos aprobados en lugar de suponerse por costumbre. Añádase a ello, para la organización, una revisión periódica de las desviaciones abiertas con su fecha de cierre: es la medida más sencilla de la deriva entre lo que está demostrado y lo que está montado.
Subsiste una zona gris, y más vale nombrarla que sortearla: la frontera entre pieza estándar y pieza de definición no siempre se traza de la misma manera de un expediente a otro, en particular en collarines, casquillos, arandelas y elementos de fijación ciega. Para quien prepara una incorporación en calidad de proveedores, en aeronavegabilidad o en métodos, saber leer una ficha de trazabilidad y una hoja de proceso especial pesa hoy más que un conocimiento de catálogo: es en ese terreno donde se juegan las decisiones de parada de línea.
Este artículo describe un mecanismo y no sustituye a ningún dato aplicable: el diseño de tipo, las especificaciones que él exige y la documentación aprobada de la organización o del operador prevalecen en toda circunstancia sobre lo aquí escrito.
Questions fréquentes
¿Se puede sustituir una fijación por una referencia del mismo diámetro y la misma resistencia?
No, no sobre la sola base de esos dos parámetros. La justificación de la unión abarca un conjunto que comprende la preparación del agujero, el ajuste, la longitud de apriete, el recubrimiento y el proceso de montaje. Dos fijaciones con los mismos admisibles estáticos pueden dar vidas a fatiga muy diferentes según llenen o no el agujero. Toda sustitución compete al titular de la definición, no al almacén.
¿Es una arandela o un collarín una pieza estándar que se pueda comprar libremente?
El estatus no se deduce ni de la apariencia de la pieza ni de su precio: lo fijan los datos aprobados aplicables. Una pieza estándar está enteramente definida por una especificación de disponibilidad pública y fabricada conforme a ella; su empleo se admite entonces sin documento de liberación individual. Si el diseño de tipo exige una referencia propietaria, la misma pieza en apariencia pasa a ser una pieza de definición y exige su liberación. En caso de duda, quienes deciden son la lista ilustrada de piezas y el catálogo de piezas aprobado, no el proveedor.
¿Por qué una escasez de fijaciones dura meses si la pieza es sencilla de mecanizar?
Porque el mecanizado casi nunca es la etapa limitante. El cuello de botella está en el material comprado por lotes de colada y sobre todo en los procesos especiales — tratamiento térmico, recubrimiento, horneado — cuya capacidad está aprobada taller por taller y no se amplía añadiendo un turno. Abrir una nueva fuente supone recualificar esos procesos, con ensayos de lote y auditoría, lo que se cuenta en meses.
¿Qué vale una desviación para montar a pesar de todo, y hasta dónde llega?
Una desviación es una decisión acotada: apunta a un caso identificado, una cantidad, una duración y un alcance, y la tramita quien posee la definición. No crea una nueva regla de diseño ni se prorroga por costumbre. El riesgo real es la deriva: una desviación prorrogada acaba funcionando como un estándar oficioso que ya nadie vincula a su justificación de origen.
¿Cómo detectar una dependencia de fuente única que no aparece en la lista de proveedores?
Remontando más allá del proveedor directo, hasta los talleres de procesos especiales que emplea. Dos proveedores referenciados por separado pueden compartir el mismo taller de tratamiento de superficie o la misma cadena de material, en cuyo caso la segunda fuente es ficticia. Esa información se obtiene mediante los cuestionarios de cualificación de proveedores y las auditorías, no mediante los pedidos de compra.
¿Qué se puede hacer realmente frente al riesgo de falsificación de fijaciones?
Actuar sobre la cadena documental, porque la pieza en sí no se deja juzgar a ojo: geometría y marcado se copian, el material y el tratamiento térmico solo se verifican en laboratorio y por destrucción. En concreto: comprar únicamente en una cadena cuya trazabilidad se remonte al fabricante, rechazar todo lote con documentación incompleta, segregar los lotes tanto en el almacén como en el puesto, y no devolver nunca a una cubeta una pieza que haya salido de ella sin identificación.


Deja una respuesta
Lo siento, debes estar conectado para publicar un comentario.