
Dos lotes de una misma ferralla, impresos en la misma máquina, con el mismo polvo, el mismo tratamiento térmico y el mismo plano, pasan por el banco de fatiga: el primero cumple su objetivo, el segundo inicia una grieta claramente antes. Todas las cotas son buenas, el material es conforme, y la única diferencia radica en un ángulo — el eje de la pieza estaba acostado sobre la plataforma en uno, erguido en el otro. Mientras este ángulo no esté escrito en el plano con una referencia, un valor y una tolerancia, la definición está incompleta, al igual que un alisado sin cota.
La capa es una soldadura repetida miles de veces
La fusión sobre lecho de polvo no vierte una pieza: la suelda, capa tras capa. Cada paso del haz crea un pequeño baño de fusión que se solidifica apoyándose en el material ya consolidado. El calor se disipa principalmente hacia abajo, a través de las capas anteriores: el gradiente térmico está alineado, en promedio, con la dirección de construcción. Sin embargo, los granos crecen a lo largo de este gradiente, a menudo por epitaxia sobre la capa inferior, y el crecimiento continúa de una capa a otra. El resultado es una microestructura columnar, texturizada, atravesada por los límites de los baños de fusión — un material que tiene una dirección, como la madera tiene una veta.
Los tratamientos térmicos atenuan esta textura sin necesariamente eliminarla, y la compactación isostática a caliente cierra vacíos sin reorganizar los granos. La intuición heredada de la fundición debe invertirse: el material nace al mismo tiempo que la geometría, y nace orientado — física de la solidificación direccional, que se encuentra con otras amplitudes en el depósito de energía dirigida.
A esta anisotropía del material sano se suma la de los defectos. Una falta de fusión entre dos capas o entre dos cordones vecinos no tiene ninguna razón de ser esférica: es plana, extendida en el plano de la capa, bordeada de aristas vivas. La población de defectos está, por lo tanto, orientada — y es ella la que gobierna la fatiga.
La fabricación aditiva crea piezas con capas superpuestas, lo que da una dirección al material. Los defectos también siguen esta dirección, y eso afecta cómo se rompen las piezas bajo carga. Es como si la pieza tuviera una «vena» interna que debilita ciertas partes.
Imagina una pieza de titanio para un motor de avión, impresa en una máquina EOS M 290. Si se imprime acostada (capas horizontales), soporta mejor la fatiga que si se imprime de pie (capas verticales). Por ejemplo, a 500 MPa de tensión, la pieza acostada aguanta 10,000 ciclos antes de romperse, mientras que la de pie solo aguanta 1,000 ciclos.
En tracción, la diferencia se discute; en fatiga, manda
En las propiedades estáticas, la anisotropía sigue siendo un tema de descuentos clásicos: tras un tratamiento térmico adecuado, los límites elásticos y las resistencias de las diferentes direcciones se acercan. La fatiga obedece a otra lógica: la vida útil no está gobernada por el promedio del material, sino por su eslabón más débil — el defecto más desfavorable del volumen sometido a tensión, o la irregularidad de superficie más severa. Una estadística de extremos, no de promedios.
Consecuencia directa: todo lo que orienta la población de defectos orienta la resistencia a la fatiga. A igual amplitud de tensión, las probetas construidas de pie — la carga atravesando las capas — se inician antes que las probetas construidas en plano, y la dispersión se amplía, ya que cada vida depende del peor defecto de su muestra. En una curva de fatiga, la diferencia no se lee en puntos en el eje de tensiones: puede leerse en décadas en el de ciclos.
A esto se suma la superficie. Una pieza bruta de fabricación lleva una rugosidad que depende de la inclinación local: las superficies en contrapicado, construidas sobre los soportes, son notoriamente más irregulares que las superficies superiores. La orientación decide, por lo tanto, dónde se alojará la piel más desfavorable — y en una zona de trabajo, este descuento se suma al del volumen.
El defecto no cambia; es la carga la que lo ve de otra manera
¿Por qué pesa tanto el mismo defecto según la dirección de la carga? Porque, en la iniciación, lo que cuenta no es el volumen del defecto, sino su superficie proyectada perpendicularmente a la tensión principal. Una falta de fusión es una lente plana colocada en el plano de la capa. Cargada en este plano, solo presenta a la tensión su espesor — una proyección del orden del espesor de la capa, un concentrador modesto. Cargada perpendicularmente a las capas, el mismo defecto expone toda su extensión: se comporta como una grieta preexistente del tamaño de la lente.
La compactación isostática a caliente cambia este paisaje sin neutralizarlo: cierra los vacíos internos no expuestos, pero no hace nada por los defectos conectados a la superficie ni por la rugosidad. El mecanizado retira la piel bruta donde pasa la herramienta; una pieza de topología optimizada conserva casi siempre superficies brutas inaccesibles, y el interior mantiene su población orientada. Ningún postratamiento hace isotrópico un material direccional: se reduce la diferencia, no se decreta su desaparición.
Lo que una cota hace realmente en un plano
Una cota no es un número puesto sobre una línea, es un sistema completo: una referencia que indica desde dónde se mide; un valor nominal; una tolerancia que delimita lo aceptable; un medio de control convenido; una vía de salida codificada cuando el resultado sale de los límites — retoque, desviación, rechazo. Retire un elemento y la cota ya no protege nada: una tolerancia sin referencia es invariable, un control sin vía de no conformidad es una formalidad.
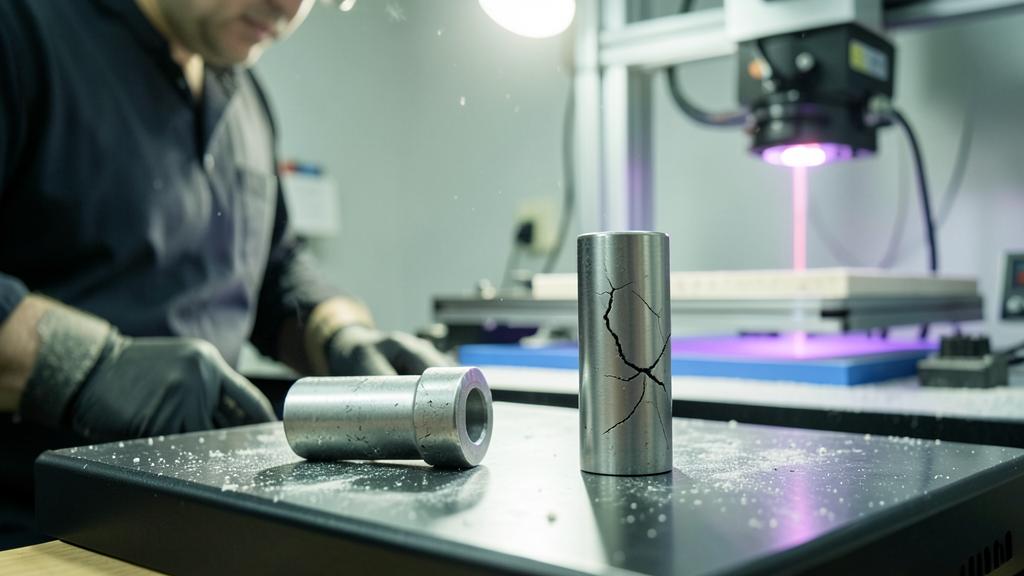
Tan pronto como la resistencia a la fatiga depende de la orientación, la dirección de construcción cumple exactamente los mismos requisitos. La referencia es el sistema de coordenadas de la máquina: plano de la plataforma, eje de construcción, dirección de barrido. El valor es la orientación de la pieza en este sistema — las normas conjuntas de fabricación aditiva proporcionan una designación de los sistemas de coordenadas y las orientaciones que elimina toda ambigüedad. La tolerancia es el desvío angular admitido, a menudo nulo en la práctica porque la cualificación se ha realizado para una implantación precisa. El control y la no conformidad pasan, ellos, por el procedimiento y sus testigos — no por un instrumento colocado sobre la pieza.
| Elemento del sistema | Para una cota | Para la dirección de fabricación |
|---|---|---|
| Referencia | Sistema de referencias de la pieza | Referencia de máquina: plano de la plataforma, eje de fabricación, sentido de barrido |
| Valeur | Nominal | Ángulos entre los ejes de la pieza y el eje de fabricación, posición en la plataforma si está fijada |
| Tolerancia | Intervalo de tolerancia | Desviación angular admitida, a menudo nula, ya que la cualificación se realizó para una implantación precisa |
| Control | Metrología sobre la pieza | Probetas testigo de la plataforma, vigilancia del proceso; metalografía y tomografía en peritaje |
| No conformidad | Retoque, concesión, rechazo | Concesión tras análisis de resistencia a fatiga, nunca una aceptación tácita |
Escribirlo en el plano — y bloquear lo que lo rodea
En concreto, el expediente de definición fija cuatro cosas. La orientación en sí: los ejes de la pieza referenciados al sistema de construcción, con el desvío admitido. El perímetro congelado que la acompaña: posición en la plataforma e implantación del lote si la cualificación es sensible a ello — el historial térmico de una pieza depende de lo que se funde a su alrededor. La estrategia de soportes y las superficies dejadas en bruto, que deciden dónde se alojan las pieles más desfavorables: las zonas de trabajo entregadas en bruto se identifican en el plano, con su exigencia de estado de superficie. Por último, la referencia a la especificación del procedimiento que fija parámetros, polvo y postratamientos: el plano lleva la exigencia, la especificación lleva la receta.
La trampa: un plano mudo sobre la orientación es un plano que las autoriza todas. El proveedor que endereza una pieza para colocar más en la plataforma no viola ninguna exigencia: cada cota sigue siendo buena, el certificado de material sigue siendo bueno, la recepción no ve nada — y el margen de fatiga ha cambiado sin que ningún documento lo registre. El desvío es indetectable precisamente porque no existe ninguna casilla donde debería escribirse.
La cualificación fija un conjunto; la orientación es parte de él
La fabricación aditiva se enmarca en los procedimientos especiales según los referenciales de calidad aeroespacial: el resultado no puede verificarse por completo en la pieza terminada — no se mide una vida útil en recepción. La confianza se construye upstream: los valores de material utilizados en el cálculo solo valen para la ventana de procedimiento que los ha producido. Máquina, parámetros de fusión, especificación de polvo y reglas de reutilización, implantación, orientación, tratamientos térmicos, acabado: es este conjunto lo que la cualificación fija, y los descuentos direccionales retenidos en el cálculo son inseparables de la orientación cualificada.
El control corriente se basa en probetas testigo construidas en el mismo plato que las piezas, en orientaciones representativas — incluyendo la dirección de solicitación crítica, no solo la más cómoda de imprimir. Su ensayo certifica que el procedimiento del día se ha mantenido dentro de su ventana. La metalografía sabe recuperar la dirección de construcción de una pieza entregada — los límites de los baños de fusión no mienten — y la tomografía localiza los defectos internos; pero son medios de experticia, no controles en serie.
El buen reflejo: tratar cualquier cambio de orientación como un cambio de definición, nunca como una optimización de taller. Pasaje por el circuito de modificación, evaluación del impacto en fatiga por el departamento de cálculo, actualización de la cualificación antes de la primera pieza entregada. Y el expediente de primer artículo fotografía la implantación del plato, orientación incluida: es la línea base de todos los desvíos futuros.
Lo que hay que ir a verificar en su propio expediente
Para quien diseña, compra o certifica piezas aditivas sometidas a fatiga, la pregunta se plantea en términos de auditoría y se resume en cinco puntos. ¿Fija el plano o el modelo anotado la orientación en un sistema de coordenadas de construcción designado, con una tolerancia? ¿Congela la especificación del procedimiento la implantación del plato, o solo los parámetros? ¿Cubren las probetas testigo la dirección crítica de la pieza, o solo la vertical por costumbre? ¿Se identifican las superficies brutas de trabajo, con su exigencia propia? ¿Atrapa el circuito de modificación un cambio de implantación en el proveedor, o pasa desapercibido?
Quedan tres zonas grises, que es mejor mirar de frente que descubrir en servicio: la transferencia a otra máquina del mismo modelo, tratada con exigencias de redemostración variables; las reparaciones locales de fusión y las reparaciones, historias térmicas singulares en una pieza por lo demás cualificada; la deriva lenta de los parámetros, que solo los testigos regulares saben atrapar. La buena respuesta no es universal: está — o debería estar — en el expediente de cualificación de cada organización, y su ausencia es el primer hallazgo de una auditoría bien realizada.
Las especificaciones de certificación aplicables, las normas citadas por el expediente de definición y la documentación aprobada de la organización de diseño o producción prevalecen, en todas las circunstancias, sobre el presente artículo, que solo tiene un valor de ilustración técnica.


Deja una respuesta
Lo siento, debes estar conectado para publicar un comentario.