
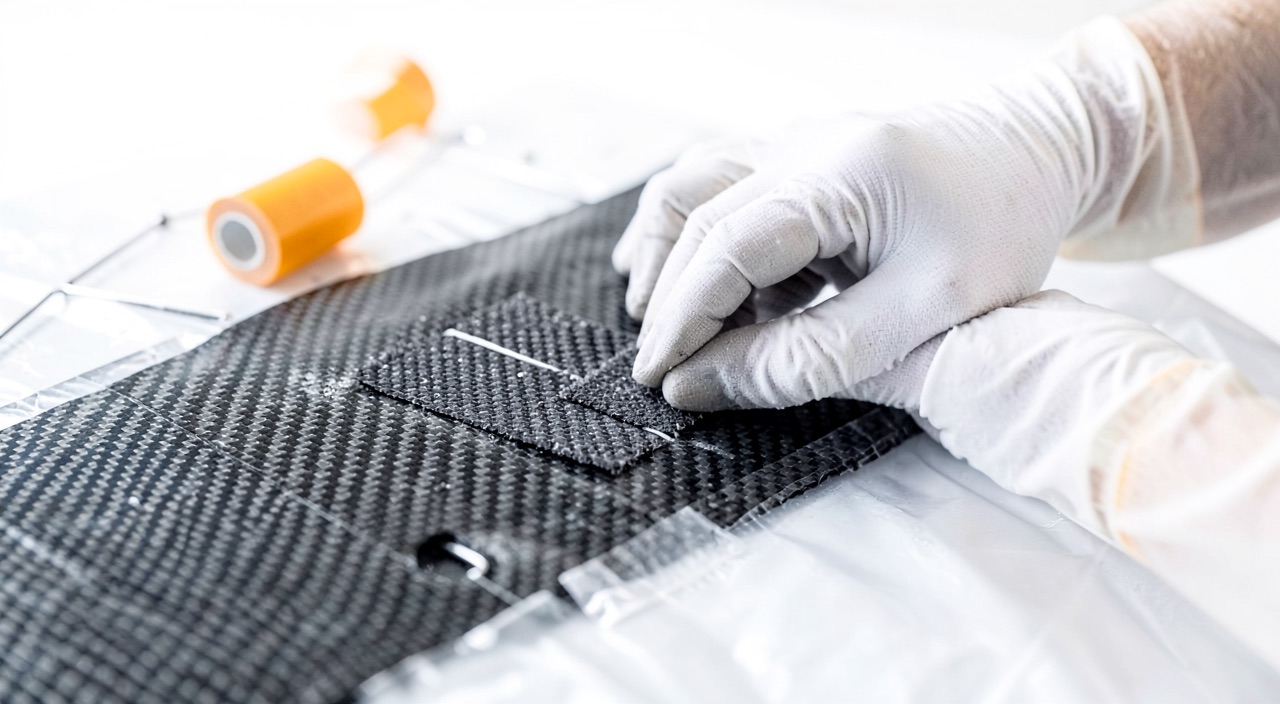
Eine Reparatur mit Keilform auf einer selbsthärtenden Platte, ein vollständiger Aushärtebericht, eine Ultraschallprüfung ohne verdächtige Echos — und, nach Hunderten von Zyklen, ein sauberes Ablösen, genau in der Klebeebene. Dieses Szenario quält die Composite-Werkstätten aus einem einfachen Grund: Keine zerstörungsfreie Prüfung misst die Festigkeit einer Klebeverbindung. Man kann eine Lücke sehen, aber nicht das Fehlen einer Haftung. Die Festigkeit einer geklebten Verbindung wird nach der Herstellung nicht mehr geprüft; sie wird während der Oberflächenvorbereitung aufgebaut und während des Aushärtezyklus realisiert. Der gesamte regulatorische Rahmen für das Kleben leitet sich aus dieser Unmöglichkeit ab.
Das Kleben überträgt die Scherspannung — und entzieht sich der Kontrolle
Eine geklebte Verbindung funktioniert umgekehrt zu einer verschraubten Verbindung. Während die Befestigung die Spannung auf wenige durchbohrte Abschnitte konzentriert, verteilt der Keil sie über eine große Klebefläche, die auf Scherung beansprucht wird. Je sanfter die Neigung, desto länger ist die Klebefläche und desto geringer die mittlere Spannung — auf Kosten eines immer schneller wachsenden Überlappungsbereichs, wobei jede zusätzliche Falte, die verbunden werden muss, die zu entfettende Zone verlängert. Die Verteilung ist nicht gleichmäßig: Die Enden tragen Scherspitzen und Abzugsspitzen, daher die Aufmerksamkeit für die Ränder des hinzugefügten Teils und die Überlappungsfalten.
Die Schwierigkeit besteht darin, dass diese Mechanik auf einer chemischen Verbindung basiert, die niemand vor Ort messen kann. Ultraschall, Thermografie oder Tomografie erkennen Geometrien: eine Lücke, eine Porosität, eine Delamination. Eine kontaminierte Verbindung, deren Oberflächen in engem Kontakt bleiben — der « Kissing Bond » Kissing Bond — leitet die Welle fast normal weiter und besteht die Prüfung. Ihre tatsächliche Festigkeit kann jedoch fast null sein.
Die Falle: Ein Kleben ohne Haftung besteht die Prüfung. Zwei Oberflächen in engem Kontakt leiten die Ultraschallwelle fast normal weiter, obwohl nichts sie verbindet. Ein sauberer Prüfbericht nach dem Aushärten sagt nur eines: Es gibt keine Lücke. Er sagt nie, dass die Verbindung hält — es ist der Nachweis des Verfahrens, nicht die Prüfung, der die Demonstration trägt.
Die Ultraschallprüfung kann nur Lücken erkennen, aber nicht, ob die Klebefläche wirklich haftet. Eine kontaminierte Oberfläche kann zwar gut aussehen, aber keine Festigkeit haben. Die echte Haftung wird durch die Oberflächenvorbereitung und den Aushärtezyklus bestimmt, nicht durch die Prüfung danach.
Bei einer Reparatur eines Airbus A350 Rumpfsegments mit einer 200 mm langen Keilverbindung wird die Klebefläche nach dem Schleifen mit einem Wasserbenetzbarkeitstest geprüft. Obwohl die Oberfläche optisch sauber erscheint, zeigt das Wasser Perlenbildung — ein Zeichen für Verunreinigungen. Die Reparatur wird abgebrochen, da die Haftung sonst nicht gewährleistet wäre.
Die Oberfläche: ein chemisches Fenster, kein Reinheitszustand
Kleben bedeutet, einen Klebstoff auf eine Oberfläche mit hoher Energie aufzutragen und dann Bindungen an der Grenzfläche zu schaffen. Aber ein Laminat, das aus dem Betrieb kommt, ist weit davon entfernt, reaktiv zu sein: Restentformungsmittel, Hydraulikflüssigkeiten, silikonhaltige Reinigungsprodukte, Fingerabdrücke — einige Nanometer Verunreinigung reichen aus, um die Oberflächenenergie zu zerstören. Das Entfetten allein ändert nichts: Ein Lösungsmittel verdrängt Silikone mehr, als es sie entfernt. Die funktionierende Sequenz ist immer dieselbe: zuerst reinigen, um die Verunreinigung beim Schleifen nicht zu verbreiten; dann abtragen, um neues Material freizulegen; entstauben durch Absaugen; schnell kleben.
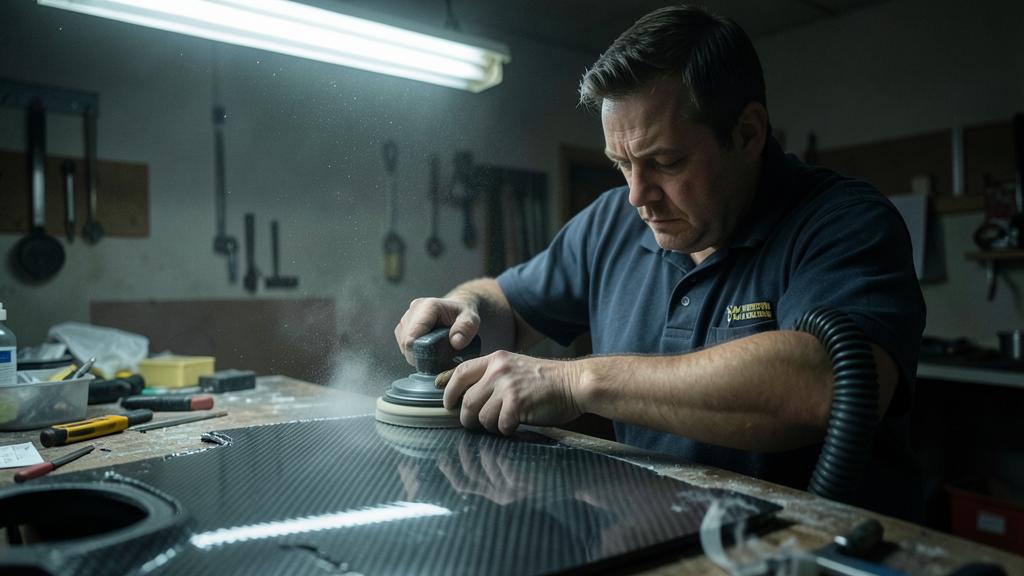
Schnell kleben, weil die erzeugte Oberfläche vergänglich ist. Ein frisch abgetragenes Material adsorbiert alles, was vorbeikommt: Feuchtigkeit, Werkstattdämpfe, Aerosole. Die Anwendungsspezifikationen definieren ein Zeitfenster zwischen dem Ende der Vorbereitung und dem Auflegen; darüber hinaus wird die Abtragung wiederholt, nicht nur die Reinigung. Deshalb haben silikonhaltige Produkte — Sprühschmiermittel, Polituren — in der gleichen Werkstatt wie eine Klebereparatur nichts zu suchen.
Das Urteil des Wasserbenetzbarkeitstests ist sofort, aber es beweist nicht die Haftung — es offenbart das Gegenteil, und das ist schon viel.
Der richtige Reflex: die vorbereitete Oberfläche wie ein verderbliches Produkt behandeln. Neue Handschuhe ab dem Ende der Abtragung, Absaugen statt Ausblasen, Wasserbenetzbarkeitstest bei jedem Zweifel, Auflegen innerhalb des durch die Spezifikation definierten Fensters. Fenster überschritten, auch wenn es sauber aussieht: Abtragung wiederholen. Zehn Minuten Schleifen kosten weniger als eine « Kissing Bond »-Verbindung.
Der Rissgewebe verdient besonderen Misstrauen: Der abgerissene Falz legt eine Oberfläche frei, die nie der Werkstatt ausgesetzt war, aber texturiert bedeutet nicht aktiviert — einige Gewebe hinterlassen selbst ein Mittel, das das direkte Kleben verhindert. Die anwendbare Spezifikation sagt, ob eine leichte Abtragung durchgeführt werden muss; im Zweifelsfall wird sie durchgeführt.
| Methode | Tatsächliches Mechanismus | Assoziierte Falle | Nützliche Kontrolle |
|---|---|---|---|
| Reinigung mit Lösungsmittel allein | Entfernt bewegliche Verschmutzungen | Aktiviert nichts und verteilt Silikone; vor der Abtragung, niemals am Ende | Aussehen, dann Wasserbenetzbarkeitstest nach der Abtragung |
| Rissgewebe | Legt eine nie exponierte Oberfläche frei | Texturiert ist nicht aktiviert; einige Gewebe hinterlassen ein Entformungsmittel | Rückverfolgbarkeit des Gewebes, zusätzliche Abtragung, wenn spezifiziert |
| Manuelle Abtragung | Bricht die oberste Schicht auf, schafft eine Oberfläche mit hoher Energie | Eingebettetes Korn, das die Verunreinigung umverteilt; Staub wird ausgeblasen statt abgesaugt | Wasserbenetzbarkeitstest, Gleichmäßigkeit des Schleifbildes |
| Feines Schleifmittel auftragen | Gleichmäßigkeit, auch in den Vertiefungen | Zu viel Energie legt die Fasern frei und frisst die ersten Falten an | Visuelle Prüfung, Wasserbenetzbarkeitstest |
Die Feuchtigkeit des Laminats wirkt sich auf das Aushärten aus
Eine organische Matrix nimmt während ihrer gesamten Betriebszeit Feuchtigkeit aus der Umgebung auf: ein kleiner Wasseranteil in der Masse, aber über die gesamte Dicke verteilt. Sie stört nicht, solange sie gelöst bleibt. Bei Aushärtetemperatur verdampft sie; der Dampf sucht einen Ausweg, bläht die Klebelinie auf und erzeugt Porositäten und Mikroablösungen. Er kann auch das Laminat um den erhitzten Bereich herum blasen.
Daher die vorherigen Trocknungszyklen, lang, weil die Diffusion langsam ist: Es wird in Stunden, manchmal Tagen, je nach Dicke und Historie des Teils gerechnet. Das Trocknen hinterlässt eine Spur im Protokoll auf demselben Niveau wie das Aushärten — Temperatur, Dauer und Massenverfolgung, wenn die Spezifikation dies verlangt. Das Überspringen dieses Schrittes sieht man nicht beim Auflegen; es wird im Plateau bezahlt, wenn niemand mehr eingreifen kann.
Der Zyklus: die reale Komponente steuern, nicht die Vorgabe
Der Klebehalter regelt, was seine Sonden messen, nicht was der Klebstoff erlebt. An einer realen Struktur saugen eine Verstärkung, ein Metallteil oder ein Holm unter dem Reparaturbereich Wärme ab, und zwei Thermopaare, nur wenige Zentimeter voneinander entfernt, können zwei unterschiedliche Aushärtungen anzeigen. Die Werkstattregel leitet sich daraus ab: Das Plateau wird an der kältesten Sonde gemessen — sie garantiert, dass der Klebstoff seine Temperatur lange genug gesehen hat — während die wärmste Sonde die nicht zu überschreitende Grenze überwacht. Zwischen beiden ist die Aufheizgeschwindigkeit kein Detail: Sie steuert die Viskosität des Klebstoffs im Moment, in dem er fließen und die Oberfläche benetzen muss.
Unterhärtung ist der subtilste Defekt, weil er unsichtbar ist: Das Teil ist hart, klingt voll, besteht die Ultraschallprüfung. Nur eine Umwandlungsmessung — Glasübergangstemperatur in einer Probe, zum Beispiel — sagt, ob das Netz den erwarteten Zustand erreicht hat. Eine niedrige Glasübergangstemperatur kündigt eine Verbindung an, die ihre Steifigkeit bei Hitze verlieren und in feuchter Atmosphäre schlecht altern wird.
Das Heizmedium beeinflusst auch die Endqualität: Unter Vakuum allein ist der Kompaktierungsdruck auf den atmosphärischen Druck begrenzt, und die Porosität der Klebelinie ist strukturell wahrscheinlicher als in einer Autoklave. Es ist ein Designparameter der Reparatur, keine Werkstattanpassungsvariable.
| Methode | Thermische Gleichmäßigkeit | Verfügbarer Druck | Praktische Grenze |
|---|---|---|---|
| Autoklave | Exzellent, erzwungene Konvektion | Positiver Druck, minimale Porosität | Teil abgelegt, Kammergröße, Immobilisierung |
| Ofen | Gut | Vakuum allein unter Folie | Teil abgelegt, Porosität wahrscheinlicher |
| Heizdecke über Gestell | Lokal, starke Gradienten in der Nähe der Verstärkungen | Vakuum allein | Thermische Senken: Sonden vervielfachen, auf die kälteste steuern |
| Infrarotlampen | Abhängig von der Geometrie und der Emissivität | Keine | Delikate Regelung, nur für explizit abgedeckte Fälle |
Die Testprobe verurteilt die Werkstatt, nicht das Material
Die Testprobe ist die pragmatische Antwort auf die Unmöglichkeit, die Festigkeit zu prüfen: Da man das Teil nicht brechen kann, bricht man einen Gegenstand, der alles mit ihm geteilt hat. Selbst Klebstoffcharge, selbe Akkumulationszeit außerhalb des Kühlschranks, selbe Hände, selbe Vorbereitung, selbe Vakuumtasche, selber Zyklus — die Probe wird neben der Reparatur ausgehärtet, dann auf Bruch, Scherung oder Abzug gemäß der Spezifikation geprüft. Wenn sie sich auf dem erwarteten Niveau und im Klebstoff bricht, beweist sie, dass das Verfahren an diesem Tag in dieser Werkstatt gesunde Klebungen erzeugt hat.
Man muss klug sein, was sie nicht beweist: Sie sieht nicht die reale Oberfläche des Teils, die ihre eigene Kontaminationshistorie hat, noch eine lokale thermische Senke, die ihre eigenen Sonden nicht erlebt haben. Deshalb verurteilt sie zuerst die Werkstatt: Ein Bruch an der Grenzfläche mit niedrigem Wert wirft die gesamte Vorbereitungskette in Frage, fast nie den Klebstoffkanister. Und eine konforme Probe entlastet kein Teil, dessen Klebefenster überschritten wurde.
Die Rückverfolgbarkeit ist Teil der Verbindung: Chargennummern, Kühlschrankprotokoll, Akkumulationszeit bei Raumtemperatur, Luftfeuchtigkeit in der Werkstatt während des Auflegens. Ein Klebstoff in Folienform, der zu lange außerhalb des Kühlschranks gelebt hat, wird wie ein neuer ausgehärtet — und bricht wie ein toter.
Dimensionieren, als ob die Verbindung nachgeben könnte
Die Zertifizierungsanforderungen ziehen die logische Konsequenz aus allem Vorherigen. Für eine Klebung in kritischer Struktur sind die zugelassenen Konformitätsmittel auf eine bekannte Alternative gestützt: die Festigkeit jeder Verbindung durch eine Prüfung nachweisen — was der Stand der Technik nicht kann —, jedes Teil durch eine Belastungsprüfung prüfen oder so dimensionieren, dass die Struktur ihre Kapazität bei Grenzkräften beibehält, auch wenn die Verbindung innerhalb der definierten Grenzen versagt. Es ist diese dritte Option, die die Größe der Klebereparaturen in der Primärstruktur bestimmt: Jenseits einer bestimmten Überlappung würde die Reststruktur die Grenzkraft im Falle eines Ablösens nicht aushalten, und die Klebung ist ohne zusätzliche Maßnahmen nicht mehr zulässig.
Konkret begrenzt das strukturelle Reparaturhandbuch die Klebereparaturen in Bereich, Tiefe und Überlappung; alles, was darüber hinausgeht, geht an das Designbüro und seine genehmigten Daten. Der Praktiker sollte sich der umgekehrten Lesart widersetzen — « Kleben ist eleganter, also besser »: Eine schwerere, aber nachweisbare verschraubte Reparatur ist manchmal einer Klebung vorzuziehen, die niemand garantieren kann.
Was man in der eigenen Dokumentation überprüfen sollte
Drei Überprüfungen lohnen sich, kalt zu machen, bevor die nächste Reparatur erfolgt. Das Fenster zuerst: Gibt die Verfahrensspezifikation eine maximale Frist zwischen Abtragung und Auflegen vor, und erlaubt das Protokoll, dies nachzuweisen? Die Sonden, dann: Deckt die Regel für die Platzierung der Thermopaare explizit die thermischen Senken ab, und archiviert der Aushärtebericht alle Wege, nicht nur einen Mittelwert? Die Testprobe schließlich: Unterscheiden die Akzeptanzkriterien das Aussehen des Bruchs — kohäsiv im Klebstoff oder adhäsiv an der Grenzfläche — oder begnügen sie sich mit einem Wert? Ein Grenzflächenaussehen mit gerade noch konformem Wert ist ein Hinweis, kein Erfolg. Es bleibt eine Grauzone: Fortgeschrittene Aktivierungsbehandlungen, atmosphärisches Plasma an der Spitze, verlassen die Labore, und ihre Einbindung in die Reparaturdaten ist noch ungleich. Wer eine Qualifizierung an Verbundstrukturen vorbereitet, hat Interesse daran zu wissen, wo seine Dokumentation diese Behandlungen einordnet.
Diese Mechanismen erhellen die Regel, ersetzen sie aber nicht: Die anwendbaren Texte, die Daten des Inhabers des Typenzertifikats und die genehmigte Dokumentation des Betreibers oder des Wartungsorgans gehen in jeder Hinsicht über den vorliegenden Artikel vor.


Schreibe einen Kommentar
Du musst angemeldet sein, um einen Kommentar abzugeben.