
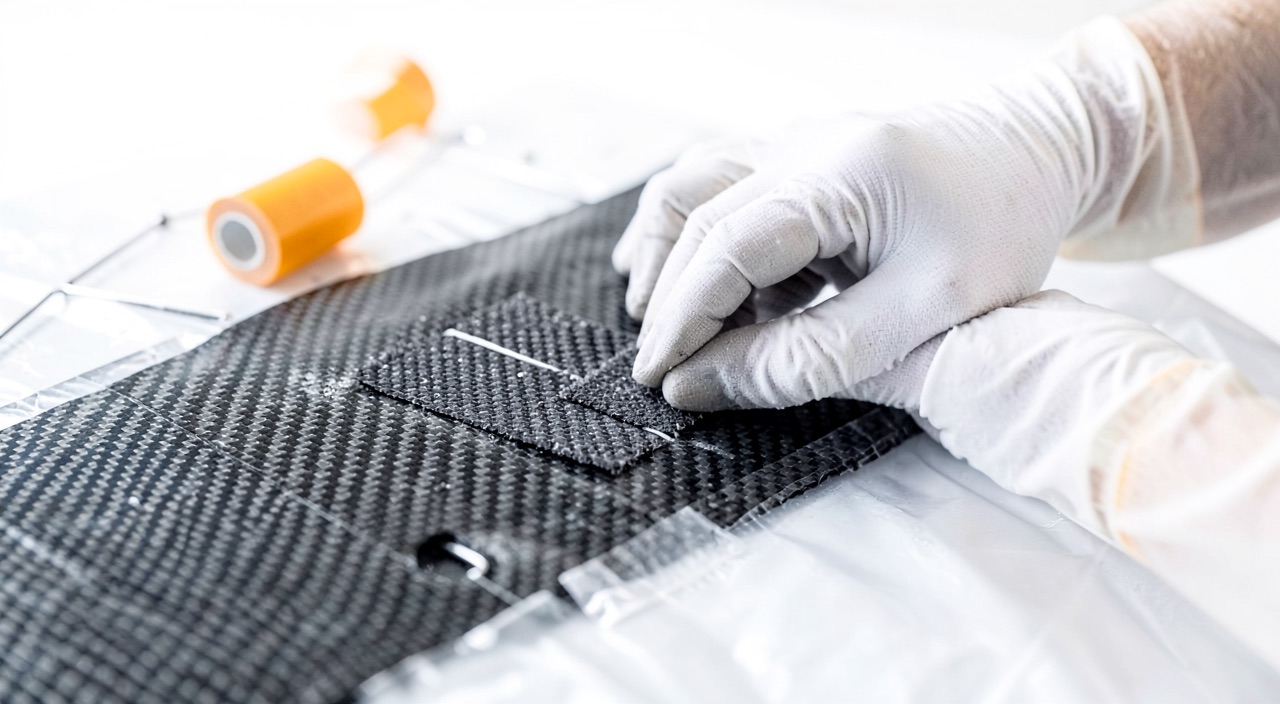
Una reparación en bisel sobre un panel autoendurecido, un informe de cocción completo, un control por ultrasonidos sin eco sospechoso — y, cientos de ciclos después, un desprendimiento neto, exactamente en el plano de pegado. Este escenario atormenta a los talleres de composites por una razón simple: ningún control no destructivo mide la resistencia de un pegado. Se puede ver un vacío, pero no una adhesión ausente. La resistencia de un ensamblaje pegado no se inspecciona después; se construye durante la preparación de la superficie y se realiza durante el ciclo de cocción. Todo el marco regulatorio del pegado se deriva de esta imposibilidad.
La resistencia de un pegado no se puede medir después de hecho. Solo se construye bien si la superficie está perfectamente preparada y el ciclo de cocción es correcto. Si algo falla en estos pasos, el pegado puede parecer bueno pero fallar después.
En un Airbus A350, una reparación en bisel en un panel de fibra de carbono de 5 mm de espesor, con una pendiente de 1:20, puede fallar después de 500 ciclos si la superficie no fue correctamente abrasada antes del pegado, aunque los ultrasonidos no hayan detectado ningún defecto.
El pegado transfiere el esfuerzo en cortante — y escapa al control
Una unión pegada funciona al revés de un ensamblaje atornillado. Allí donde la fijación concentra el esfuerzo en unas pocas secciones perforadas, el bisel lo distribuye sobre una gran superficie de adhesivo solicitada en cortante. Cuanto más suave es la pendiente, más se alarga la superficie pegada y más baja la tensión media — a costa de un embridado que crece rápidamente, cada pliegue adicional a unir alargando la zona a decapar. La distribución no es uniforme: los extremos soportan picos de cortante y pelado, de ahí la atención a los bordes de la pieza añadida y a los pliegues de cobertura.
La dificultad es que esta mecánica se basa en una unión química que nadie sabe medir in situ. Los ultrasonidos, la termografía o la tomografía detectan geometrías: un vacío, una porosidad, un deslaminado. Una unión contaminada cuyas superficies permanecen en contacto íntimo — el pegado « kissing bond » kissing bond — transmite la onda casi normalmente y pasa el control. Su resistencia real puede ser sin embargo casi nula.
La trampa: un pegado sin adhesión pasa el control. Dos superficies en contacto íntimo transmiten la onda ultrasónica casi normalmente, aunque nada las una. Un informe de control limpio después de la cocción solo dice una cosa: no hay vacío. Nunca dice que la unión aguanta — es el expediente del procedimiento, no el control, el que lleva la demostración.
La superficie: una ventana química, no un estado de limpieza
Pegar es hacer mojar un adhesivo sobre una superficie de alta energía, luego crear enlaces en la interfaz. Pero un laminado que sale de servicio está lejos de ser reactivo: agentes de desmolde residuales, fluidos hidráulicos, productos de limpieza siliconados, huellas dactilares — unos pocos nanómetros de contaminación bastan para derrumbar la energía superficial. El desengrasado solo no cambia nada: un disolvente desplaza los silicones más de lo que los retira. La secuencia que funciona es siempre la misma: limpiar primero, para no extender la contaminación al lijar; abrasar después, para descubrir material nuevo; desempolvar por aspiración; pegar rápido.
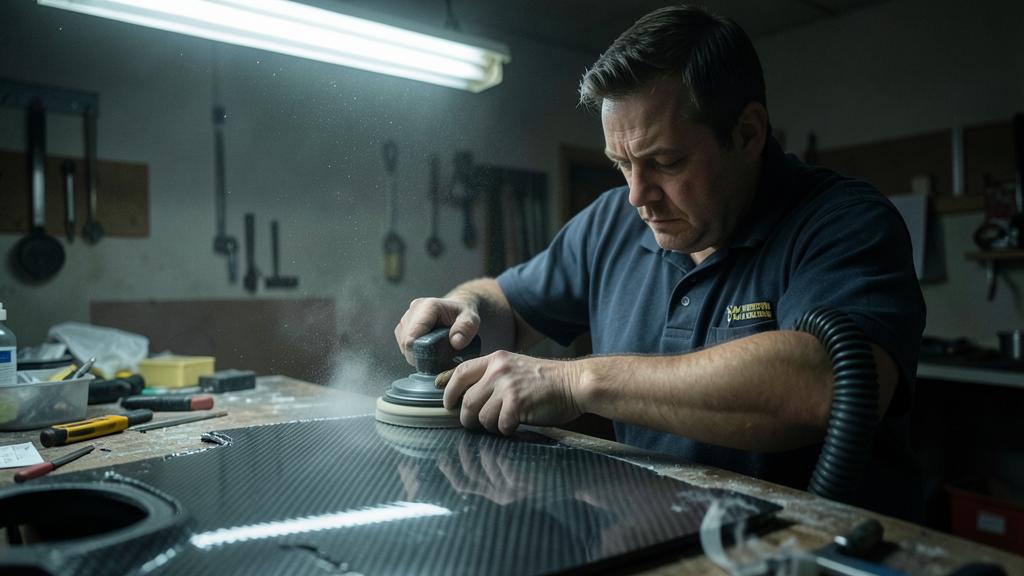
Pegar rápido, porque la superficie creada es perecedera. Un material recién abrasado adsorbe lo que pasa: humedad, vapores de taller, aerosoles. Las especificaciones de aplicación definen una ventana entre el final de la preparación y el drapeado; más allá, se repite la abrasión, no solo el limpiado. Por eso los productos siliconados — lubricantes en spray, pulimentos — no tienen cabida en el mismo taller que una reparación pegada.
El veredicto de la prueba con agua es inmediato, pero no prueba la adhesión — revela su contrario, y eso ya es mucho.
El buen reflejo: tratar la superficie preparada como un producto perecedero. Guantes nuevos desde el final de la abrasión, aspiración en lugar de soplado, prueba con agua ante la menor duda, drapeado dentro de la ventana definida por la especificación. Ventana superada, aunque parezca limpia: se reabrasa. Diez minutos de lijado cuestan menos que una unión « kissing bond ».
El tejido de desgarro merece una desconfianza especial: el pliegue arrancado descubre una superficie nunca expuesta al taller, pero texturizado no significa activado — algunos tejidos depositan ellos mismos un agente que prohíbe el pegado directo. La especificación aplicable dice si debe seguirse una abrasión ligera; en caso de duda, se sigue.
| Método | Mecanismo real | Trampa asociada | Control útil |
|---|---|---|---|
| Desengrasado con disolvente solo | Retira las suciedades móviles | No activa nada y extiende los silicones; antes de la abrasión, nunca al final | Aspecto, luego prueba con agua después de la abrasión |
| Tejido de desgarro | Descubre una superficie nunca expuesta | Texturizado no es activado; algunos tejidos dejan un agente de desmolde | Trazabilidad del tejido, abrasión complementaria si está especificada |
| Abrasión manual | Rompe la capa superficial, crea una superficie de alta energía | Grano encrustrado que redistribuye la contaminación; polvo soplado en lugar de aspirado | Prueba con agua, uniformidad del mat |
| Proyección de abrasivo fino | Uniformidad, incluso en los huecos | Demasiada energía expone las fibras y roe los primeros pliegues | Examen visual, prueba con agua |
La humedad del laminado trabaja contra la cocción
Una matriz orgánica recupera la humedad ambiental durante toda su vida en servicio: una parte de agua pequeña en masa, pero dispersada en todo el espesor. No molesta mientras permanezca disuelta. Llevada a la temperatura de cocción, se vaporiza; el vapor busca una salida, hincha la línea de pegado y crea porosidades y microdesprendimientos. También puede ampollar el laminado alrededor de la zona calentada.
De ahí los ciclos de secado previos, largos porque la difusión es lenta: se cuenta en horas, a veces en días, según el espesor y el historial de la pieza. El secado deja una huella en el expediente al mismo nivel que la cocción — temperatura, duración, y seguimiento de masa cuando la especificación lo exige. Saltarse este paso no se ve en el drapeado; se paga en el palier, cuando ya nadie puede intervenir.
El ciclo: pilotar la pieza real, no la consigna
El bastidor de pegado regula lo que miden sus sondas, no lo que vive el adhesivo. Sobre una estructura real, un refuerzo, una ferralla o un larguero bajo la zona reparada drenan calorías, y dos termopares distantes unos pocos centímetros pueden contar dos cocciones diferentes. La regla de taller se deriva: el palier se cuenta sobre la sonda más fría — es ella la que garantiza que el adhesivo ha visto su temperatura el tiempo suficiente — mientras que la más caliente vigila el límite a no sobrepasar. Entre ambas, la velocidad de subida no es un detalle: gobierna la viscosidad del adhesivo en el momento en que debe fluir y mojar la superficie.
La subcocción es el defecto más sutil porque es invisible: la pieza está dura, suena llena, pasa los ultrasonidos. Solo una medida de conversión — transición vítrea medida en probeta, por ejemplo — dice si la red ha alcanzado el estado esperado. Una transición vítrea baja anuncia una unión que perderá su rigidez al calor y envejecerá mal en atmósfera húmeda.
El medio de calentamiento también condiciona la calidad final: bajo vacío solo, la presión de compactado está limitada a la atmosférica, y la porosidad de la línea de pegado es estructuralmente más probable que en autoclave. Es un parámetro de diseño de la reparación, no una variable de ajuste de taller.
| Medio | Uniformidad térmica | Presión disponible | Límite práctico |
|---|---|---|---|
| Autoclave | Excelente, convección forzada | Presión positiva, porosidad mínima | Pieza depositada, tamaño de cámara, inmovilización |
| Horno | Buena | Vacío solo bajo lámina | Pieza depositada, porosidad más probable |
| Cubierta calefactora sobre bastidor | Local, fuertes gradientes cerca de los refuerzos | Vacío solo | Pozos térmicos: multiplicar las sondas, pilotar sobre la más fría |
| Lámparas infrarrojas | Depende de la geometría y de la emisividad | Ninguna | Regulación delicada, reservada a casos explícitamente cubiertos |
La probeta testigo sanciona al taller, no al material
La probeta testigo es la respuesta pragmática a la imposibilidad de controlar la resistencia: como no se puede romper la pieza, se rompe un objeto que ha compartido todo con ella. Mismo lote de adhesivo, mismo tiempo acumulado fuera del frío, mismas manos, misma preparación, misma bolsa de vacío, mismo ciclo — la probeta se cuece al lado de la reparación, luego pasa a rotura, cortante o pelado según la especificación. Si se rompe al nivel esperado y en el adhesivo, demuestra que el procedimiento, ese día, en ese taller, producía pegados sanos.
Hay que ser lucidos sobre lo que no prueba: no ve la superficie real de la pieza, que tiene su propio historial de contaminación, ni un pozo térmico local que sus propias sondas no han vivido. Por eso sanciona primero al taller: una rotura en la interfaz, con valor bajo, pone en duda toda la cadena de preparación, casi nunca el bidón de adhesivo. Y una probeta conforme no absuelve una pieza cuya ventana de pegado ha sido superada.
La trazabilidad forma parte de la unión: números de lote, diario del congelador, tiempo acumulado a temperatura ambiente, humedad del taller durante el drapeado. Un adhesivo en película que ha vivido demasiado fuera del frío se cuece como uno nuevo — y se rompe como uno muerto.
Dimensionar como si la unión pudiera ceder
Los requisitos de certificación extraen la consecuencia lógica de todo lo anterior. Para un pegado en estructura crítica, los medios de conformidad admitidos se basan en una alternativa conocida: demostrar la resistencia de cada unión por un control — lo que el estado del arte no sabe hacer —, probar cada pieza mediante una prueba de carga, o dimensionar de modo que la estructura conserve su capacidad a las cargas límite aunque la unión se desune dentro de los límites definidos. Es esta tercera opción la que gobierna el tamaño de las reparaciones pegadas en estructura primaria: más allá de cierta embridada, la estructura residual no aguantaría la carga límite en caso de desprendimiento, y el pegado deja de ser admisible sin disposiciones complementarias.
Concretamente, el manual de reparación estructural limita las reparaciones pegadas en zona, profundidad y embridada; todo lo que excede sube al organismo de diseño y sus datos aprobados. El practicante debe resistirse a la lectura inversa — « el pegado es más elegante, por tanto mejor »: una reparación atornillada más pesada pero demostrable a veces es preferible a un pegado que nadie puede garantizar.
Lo que hay que ir a verificar en su propia documentación
Tres verificaciones valen la pena hacerlas en frío, antes de la próxima reparación. La ventana, primero: ¿su especificación de procedimiento fija un plazo máximo entre abrasión y drapeado, y el expediente permite probar que se ha respetado? Las sondas, después: ¿la regla de colocación de los termopares cubre explícitamente los pozos térmicos, y el informe de cocción archiva todas las vías, no solo una media? La probeta, finalmente: ¿los criterios de aceptación distinguen el aspecto de la rotura — cohesivo en el adhesivo, o adhesivo en la interfaz — o se conforman con un valor? Un aspecto interfacial con valor justo conforme es una señal, no un éxito. Queda una zona gris: los tratamientos de activación avanzados, el plasma atmosférico en cabeza, salen de los laboratorios, y su encuadre en los datos de reparación sigue siendo desigual. Quien prepara una cualificación sobre estructuras compuestas tiene interés en saber dónde sitúa su documentación estos tratamientos.
Estos mecanismos iluminan la regla, no se la sustituyen: los textos aplicables, los datos del titular del certificado de tipo y la documentación aprobada del explotador o del organismo de mantenimiento prevalecen en toda circunstancia sobre el presente artículo.


Deja una respuesta
Lo siento, debes estar conectado para publicar un comentario.