
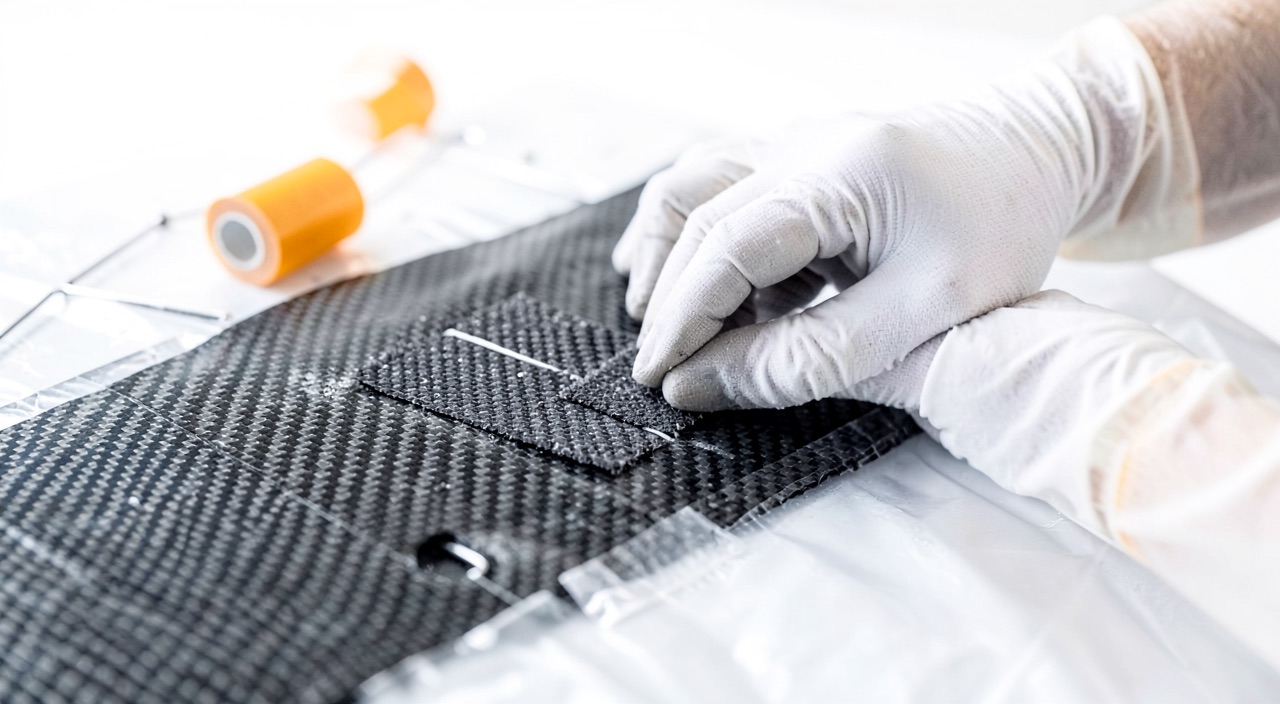
Une réparation en biseau sur un panneau auto-raidi, un dossier de cuisson complet, un contrôle ultrasons sans écho suspect — et, quelques centaines de cycles plus tard, un décollement net, exactement dans le plan de collage. Ce scénario hante les ateliers composites pour une raison simple : aucun contrôle non destructif ne mesure la tenue d’un collage. On sait voir un vide, pas une adhésion absente. La résistance d’un joint collé ne s’inspecte pas après coup ; elle se construit pendant la préparation de surface et se réalise pendant le cycle de cuisson. Tout l’encadrement réglementaire du collage découle de cette impossibilité.
Le collage transfère l’effort en cisaillement — et échappe au contrôle
Un joint collé travaille à l’inverse d’un assemblage boulonné. Là où la fixation concentre l’effort sur quelques sections percées, le biseau le répartit sur une grande surface d’adhésif sollicitée en cisaillement. Plus la pente est faible, plus la surface collée s’allonge et plus la contrainte moyenne baisse — au prix d’une emprise qui grandit vite, chaque pli supplémentaire à raccorder allonge la zone à décaper. La distribution n’est pas uniforme : les extrémités encaissent des pointes de cisaillement et de pelage, d’où l’attention portée aux bords de la pièce rapportée et aux plis de couverture.
L’ennui, c’est que cette mécanique repose sur une liaison chimique que personne ne sait mesurer en place. L’ultrason, la thermographie ou la tomographie détectent des géométries : un vide, une porosité, un délaminage. Un joint pollué dont les surfaces restent en contact intime — le collage embrassé, kissing bond — transmet l’onde presque normalement et passe le contrôle. Sa tenue réelle peut pourtant être quasi nulle.
Le piège : un collage sans adhésion passe le contrôle. Deux surfaces en contact intime transmettent l’onde ultrasonore presque normalement, même si rien ne les lie. Un rapport de contrôle vierge après cuisson ne dit qu’une chose : il n’y a pas de vide. Il ne dit jamais que le joint tient — c’est le dossier de procédé, pas le contrôle, qui porte la démonstration.
On ne peut pas vérifier si un collage tient vraiment après l’avoir fait. Les tests comme les ultrasons ne voient que les défauts visibles, pas la qualité de la liaison chimique. La seule façon de s’assurer que le collage est solide, c’est de bien préparer les surfaces avant de coller et de suivre précisément les étapes de cuisson.
Sur un Airbus A350, une réparation collée sur un longeron de voilure a échoué après quelques centaines de cycles de fatigue. Les ultrasons n’avaient rien montré, mais le joint s’est décollé exactement dans le plan de collage. L’enquête a révélé que la surface n’avait pas été correctement préparée avant le collage, malgré un contrôle ultrasonore sans défaut apparent.
La surface : une fenêtre chimique, pas un état de propreté
Coller, c’est faire mouiller un adhésif sur une surface à haute énergie, puis créer des liaisons à l’interface. Or un stratifié qui sort de service est tout sauf réactif : agents de démoulage résiduels, fluides hydrauliques, produits d’entretien siliconés, empreintes digitales — quelques nanomètres de pollution suffisent à effondrer l’énergie de surface. Le dégraissage seul n’y change rien : un solvant déplace les silicones plus qu’il ne les retire. La séquence qui fonctionne est toujours la même : nettoyer d’abord, pour ne pas étaler la pollution en ponçant ; abraser ensuite, pour découvrir une matière neuve ; dépoussiérer par aspiration ; coller vite.
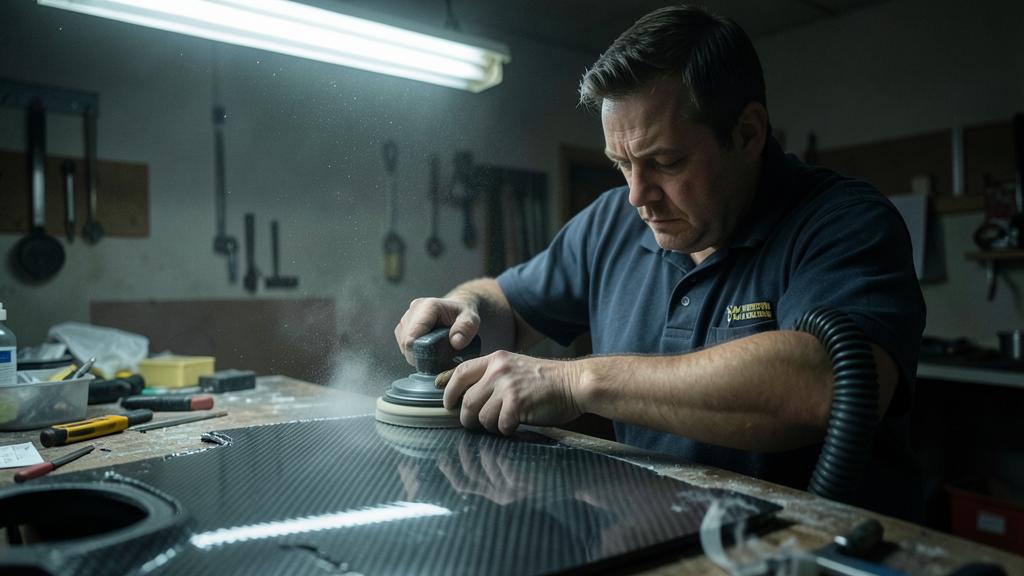
Coller vite, parce que la surface créée est périssable. Une matière fraîchement abradée adsorbe ce qui passe : humidité, vapeurs d’atelier, aérosols. Les spécifications de mise en œuvre définissent une fenêtre entre la fin de la préparation et le drapage ; au-delà, on recommence l’abrasion, pas seulement l’essuyage. C’est aussi pour cela que les produits siliconés — lubrifiants en bombe, polish — n’ont rien à faire dans le même hall qu’une réparation collée.
Le verdict du test à l’eau est immédiat, mais il ne prouve pas l’adhésion — il révèle son contraire, et c’est déjà beaucoup.
Le bon réflexe : traiter la surface préparée comme un produit périssable. Gants neufs dès la fin de l’abrasion, aspiration plutôt que soufflette, test à l’eau au moindre doute, drapage dans la fenêtre définie par la spécification. Fenêtre dépassée, même d’apparence propre : on réabrase. Dix minutes de ponçage coûtent moins cher qu’un joint embrassé.
Le tissu d’arrachage mérite une méfiance à part : le pli arraché découvre une surface jamais exposée à l’atelier, mais texturée ne veut pas dire activée — certains tissus déposent eux-mêmes un agent qui interdit le collage direct. La spécification applicable dit si une abrasion légère doit suivre ; dans le doute, elle suit.
| Méthode | Mécanisme réel | Piège associé | Contrôle utile |
|---|---|---|---|
| Dégraissage solvant seul | Retire les salissures mobiles | N’active rien et étale les silicones ; avant l’abrasion, jamais en finale | Aspect, puis test à l’eau après abrasion |
| Tissu d’arrachage | Découvre une surface jamais exposée | Texturé n’est pas activé ; certains tissus laissent un démoulant | Traçabilité du tissu, abrasion complémentaire si spécifiée |
| Abrasion manuelle | Rompt la couche superficielle, crée une surface à haute énergie | Grain encrassé qui redistribue la pollution ; poussières soufflées au lieu d’être aspirées | Test à l’eau, uniformité du mat |
| Projection d’abrasif fin | Uniformité, y compris dans les creux | Trop d’énergie expose les fibres et ronge les premiers plis | Examen visuel, test à l’eau |
L’humidité du stratifié travaille contre la cuisson
Une matrice organique reprend l’humidité ambiante pendant toute sa vie en service : une part d’eau faible en masse, mais dispersée dans toute l’épaisseur. Elle ne gêne pas tant qu’elle reste dissoute. Portée à la température de cuisson, elle se vaporise ; la vapeur cherche une issue, gonfle la ligne de colle et y crée porosités et micro-décollements. Elle peut aussi cloquer le stratifié autour de la zone chauffée.
D’où les cycles de séchage préalables, longs parce que la diffusion est lente : on compte en heures, parfois en jours, selon l’épaisseur et l’historique de la pièce. Le séchage laisse une trace au dossier au même titre que la cuisson — température, durée, et suivi de masse quand la spécification l’exige. Sauter cette étape ne se voit pas au drapage ; cela se paie au palier, quand plus personne ne peut intervenir.
Le cycle : piloter la pièce réelle, pas la consigne
Le bâti de collage régule ce que mesurent ses sondes, pas ce que vit l’adhésif. Sur une structure réelle, un raidisseur, une ferrure ou un longeron sous la zone réparée drainent les calories, et deux thermocouples distants de quelques centimètres peuvent raconter deux cuissons différentes. La règle d’atelier en découle : le palier se compte sur la sonde la plus froide — c’est elle qui garantit que l’adhésif a vu sa température assez longtemps — pendant que la plus chaude surveille la limite à ne pas franchir. Entre les deux, la vitesse de montée n’est pas un détail : elle gouverne la viscosité de l’adhésif au moment où il doit fluer et mouiller la surface.
La sous-cuisson est le défaut le plus sournois parce qu’il est invisible : la pièce est dure, sonne plein, passe l’ultrason. Seule une mesure de conversion — transition vitreuse relevée sur éprouvette, par exemple — dit si le réseau a atteint l’état attendu. Une transition vitreuse basse annonce un joint qui perdra sa raideur à chaud et vieillira mal en atmosphère humide.
Le moyen de chauffe conditionne aussi la qualité finale : sous vide seul, la pression de compactage plafonne à l’atmosphère, et la porosité de la ligne de colle est structurellement plus probable qu’en autoclave. C’est un paramètre de conception de la réparation, pas une variable d’ajustement d’atelier.
| Moyen | Uniformité thermique | Pression disponible | Limite pratique |
|---|---|---|---|
| Autoclave | Excellente, convection forcée | Pression positive, porosité minimale | Pièce déposée, taille de cuve, immobilisation |
| Étuve | Bonne | Vide seul sous bâche | Pièce déposée, porosité plus probable |
| Couverture chauffante sur bâti | Locale, gradients forts près des raidisseurs | Vide seul | Puits thermiques : multiplier les sondes, piloter sur la plus froide |
| Lampes infrarouges | Dépend de la géométrie et de l’émissivité | Aucune | Régulation délicate, réservée aux cas explicitement couverts |
L’éprouvette témoin sanctionne l’atelier, pas le matériau
L’éprouvette témoin est la réponse pragmatique à l’impossibilité de contrôler la tenue : puisqu’on ne peut pas casser la pièce, on casse un objet qui a tout partagé avec elle. Même lot d’adhésif, même temps cumulé hors froid, mêmes mains, même préparation, même poche à vide, même cycle — l’éprouvette cuit à côté de la réparation, puis passe en rupture, en cisaillement ou en pelage selon la spécification. Si elle casse au niveau attendu et dans l’adhésif, elle démontre que le procédé, ce jour-là, dans cet atelier, produisait des collages sains.
Il faut être lucide sur ce qu’elle ne prouve pas : elle ne voit ni la surface réelle de la pièce, qui a son propre historique de contamination, ni un puits thermique local que ses propres sondes n’ont pas vécu. C’est pourquoi elle sanctionne d’abord l’atelier : une rupture à l’interface, à valeur faible, met en cause la chaîne de préparation entière, presque jamais le bidon d’adhésif. Et une éprouvette conforme n’absout pas une pièce dont la fenêtre de collage a été dépassée.
La traçabilité fait partie du joint : numéros de lot, journal du congélateur, temps cumulé à l’ambiante, hygrométrie du hall pendant le drapage. Un adhésif filmé qui a trop vécu hors du froid cuit comme un adhésif neuf — et casse comme un adhésif mort.
Dimensionner comme si le joint pouvait céder
Les exigences de certification tirent la conséquence logique de tout ce qui précède. Pour un collage sur structure critique, les moyens de conformité admis reposent sur une alternative connue : démontrer la tenue de chaque joint par un contrôle — ce que l’état de l’art ne sait pas faire —, éprouver chaque pièce par un essai de charge, ou dimensionner de sorte que la structure conserve sa capacité aux charges limites même si le collage se désunit dans les limites définies. C’est cette troisième branche qui gouverne la taille des réparations collées sur structure primaire : au-delà d’une certaine emprise, la structure résiduelle ne tiendrait plus la charge limite en cas de décollement, et la réparation collée cesse d’être admissible sans dispositions complémentaires.
Concrètement, le manuel de réparation structurale borne les réparations collées en zone, en profondeur et en emprise ; tout ce qui en sort remonte vers l’organisme de conception et ses données approuvées. Le praticien doit résister à la lecture inverse — « le collage est plus élégant, donc meilleur » : une réparation boulonnée plus lourde mais démontrable reste parfois préférable à un collage que personne ne peut garantir.
Ce qu’il faut aller vérifier dans sa propre documentation
Trois vérifications valent d’être menées à froid, avant la prochaine réparation. La fenêtre, d’abord : votre spécification de procédé fixe-t-elle un délai maximal entre abrasion et drapage, et le dossier permet-il de prouver qu’il a été tenu ? Les sondes, ensuite : la règle de placement des thermocouples couvre-t-elle explicitement les puits thermiques, et le rapport de cuisson archive-t-il toutes les voies, pas seulement une moyenne ? L’éprouvette, enfin : les critères d’acceptation distinguent-ils le faciès de rupture — cohésif dans l’adhésif, ou adhésif à l’interface — ou se contentent-ils d’une valeur ? Un faciès interfacial à valeur tout juste conforme est un signal, pas un succès. Reste une zone grise : les traitements d’activation avancés, plasma atmosphérique en tête, sortent des laboratoires, et leur encadrement dans les données de réparation reste inégal. Qui prépare une qualification sur structures composites a intérêt à savoir où sa documentation place ces traitements.
Ces mécanismes éclairent la règle, ils ne la remplacent pas : les textes applicables, les données du titulaire du certificat de type et la documentation approuvée de l’exploitant ou de l’organisme d’entretien prévalent en toute circonstance sur cet article.
Questions fréquentes
Pourquoi un contrôle ultrasons satisfaisant ne vaut-il pas preuve de tenue du collage ?
Parce que l’ultrason détecte des géométries, pas des liaisons chimiques. Un vide ou une porosité renvoient un écho et se voient ; un joint pollué dont les surfaces restent en contact intime transmet l’onde presque normalement. Ce collage embrassé peut avoir une tenue quasi nulle tout en produisant un rapport de contrôle vierge. La démonstration de tenue repose donc sur la maîtrise du procédé et sur l’éprouvette témoin, jamais sur le contrôle final seul.
Que démontre exactement l'éprouvette témoin, et que ne démontre-t-elle pas ?
Elle démontre que la chaîne complète — lot d’adhésif, temps hors froid, préparation, poche à vide, cycle thermique — produisait ce jour-là des collages conformes, puisqu’elle a tout partagé avec la pièce avant de passer en rupture. Elle ne prouve en revanche ni l’état réel de la surface de la pièce, qui a son propre historique, ni l’absence d’un puits thermique local. Une éprouvette conforme n’absout donc pas un écart de procédé documenté par ailleurs.
Pourquoi sécher un stratifié qui paraît parfaitement sec ?
L’eau absorbée par la matrice en service est invisible et dispersée dans l’épaisseur. Portée à la température de cuisson, elle se vaporise et gonfle la ligne de colle, y créant porosités et micro-décollements, voire un cloquage du stratifié autour de la zone chauffée. Le séchage préalable, long parce que la diffusion est lente, s’impose donc même sur une pièce d’apparence saine, et il se documente au dossier comme le cycle lui-même.
Quel thermocouple pilote réellement le palier de cuisson ?
Le palier se compte sur la sonde la plus froide, car c’est elle qui garantit que l’adhésif de toute la zone réparée a vu la température requise assez longtemps ; les puits thermiques — raidisseurs, ferrures, longerons — peuvent creuser un écart notable entre deux sondes voisines. La sonde la plus chaude joue l’autre rôle : surveiller la limite à ne pas franchir. Piloter sur une moyenne revient à sous-cuire une zone tout en risquant d’en surchauffer une autre.
Peut-on réparer par collage une structure primaire sans limite d'emprise ?
Non. Faute de pouvoir contrôler la tenue de chaque joint, les moyens de conformité admis exigent soit un essai de charge de chaque pièce, soit un dimensionnement tel que la structure conserve sa capacité aux charges limites même si le collage se désunit dans les limites définies. C’est ce qui borne la taille des réparations collées admissibles sur structure primaire ; au-delà des limites du manuel de réparation, le dossier remonte vers l’organisme de conception.
Le test à l'eau suffit-il à valider une préparation de surface ?
Il est nécessaire mais pas suffisant. Un film d’eau qui se rétracte en gouttes révèle à coup sûr une surface à basse énergie, donc une préparation à reprendre. Un film continu montre seulement que la surface est mouillable à cet instant : il ne garantit ni l’absence de contamination légère, ni le respect de la fenêtre entre abrasion et drapage. C’est la combinaison test, fenêtre tenue et éprouvette témoin qui porte la démonstration.


Laisser un commentaire
Vous devez vous connecter pour publier un commentaire.