
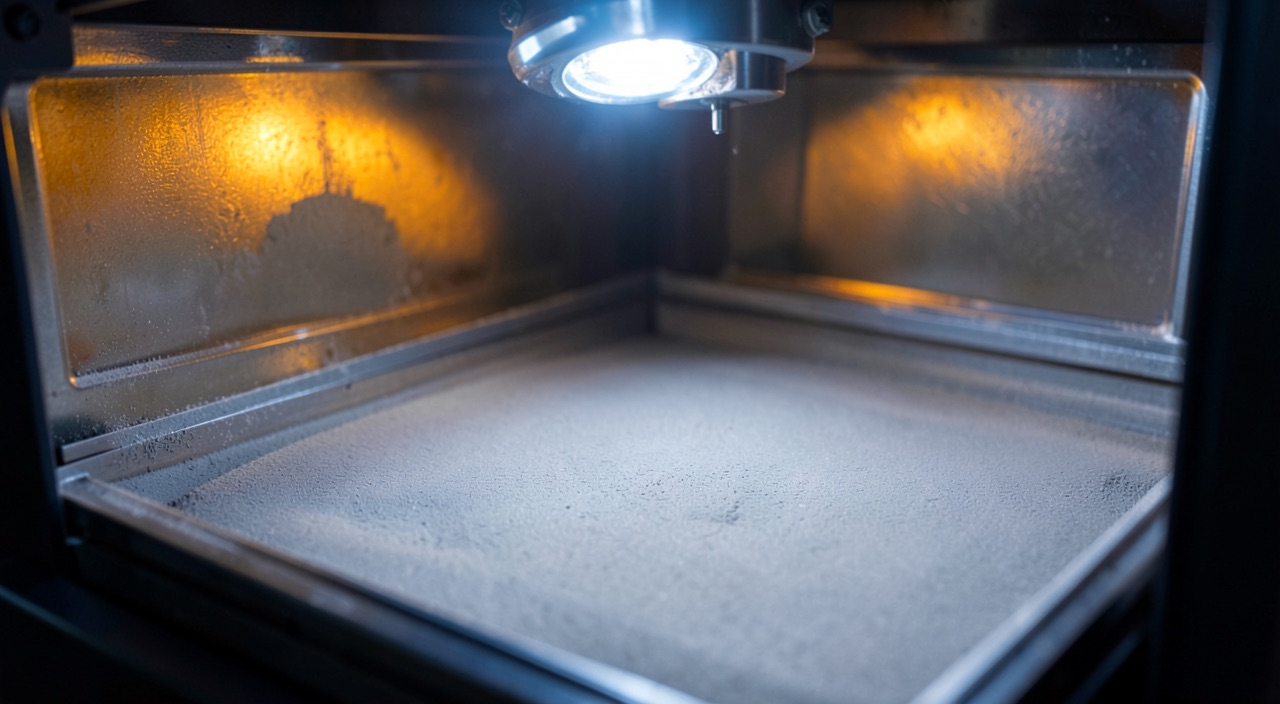
El taller transfiere un build a la máquina vecina — mismo modelo, misma versión del software, misma familia de polvo — porque la primera va a mantenimiento. En una pieza mecanizada, el evento no merecería una línea en el expediente: la pieza saldrá, será medida, será conforme o no. En una pieza de fusión sobre lecho de polvo destinada a volar, este traslado acaba de sacar la producción de su dominio calificado, sin que ningún plan se haya movido. Comprender por qué la máquina, el juego de parámetros y el lote de polvo pertenecen a la definición de la pieza, al mismo nivel que la geometría, evita descubrirlo en una auditoría — o peor, en explotación.
La materia nace en la máquina, y eso lo cambia todo
Toda la lógica de conformidad de las piezas metálicas convencionales se basa en una separación: la materia de un lado, la forma del otro. El semiproducto — barra, chapa, pieza forjada — llega con sus propiedades demostradas, vinculadas a una especificación de materia y a valores admisibles establecidos por ensayos. El mecanizado elimina materia, no la crea: si la geometría final está dentro de las tolerancias y si la trazabilidad del lote de materia está establecida, la pieza es conforme. El control final lleva la mayor parte de la demostración.
La fusión sobre lecho de polvo rompe esta separación. La microestructura, la porosidad, las tensiones residuales, el estado de superficie nacen durante la fabricación, en la interacción entre la fuente de energía, la estrategia de barrido y el lecho de polvo — capa tras capa, a escala del baño de fusión. Sin embargo, gran parte de este resultado escapa al control final: la salud interna del material se sondea mediante CND, pero las propiedades estáticas y, sobre todo, la resistencia a la fatiga no se miden en la pieza sin destruirla.
La demostración cambia de naturaleza. Se demuestra una vez, mediante una campaña de ensayos, que tal procedimiento en tal máquina con tal polvo produce un material con propiedades conocidas y reproducibles; luego se demuestra en cada fabricación que nada ha cambiado. La conformidad de una pieza impresa se lee tanto en la identidad de su procedimiento como en la pieza misma — es exactamente lo que la cualificación viene a fijar.
En impresión 3D, la máquina, los parámetros y el polvo no son solo herramientas, sino parte esencial de la pieza. Cambiar cualquiera de ellos sin validación puede alterar las propiedades del material, incluso si la geometría parece correcta.
| Aspect | Pieza mecanizada | Pieza impresa |
|---|---|---|
| Origen de las propiedades del material | Semiproducto certificado aguas arriba | Creadas capa a capa, durante la fabricación |
| Peso del control final | Decisivo: la medición demuestra la conformidad | Parcial: parte de las propiedades no puede verificarse en la pieza |
| Estatus de la máquina | Medio de producción intercambiable | Componente de la definición, cualificada por número de serie |
| Cambio de máquina | Transparente si la pieza mide bien | Demostración de equivalencia o recualificación |
| Trazabilidad exigida | Lote de material y gama | Lotes de polvo, mezcla, máquina, parámetros, build |
Lo que la cualificación realmente fija
El expediente de cualificación no bloquea ajustes: bloquea un sistema completo, del cual la pieza es solo la salida. La máquina, en primer lugar, como individuo y no como modelo: calibración del escáner y de la focalización, potencia realmente entregada, flujo de gas protector, estado del rastrillo, comportamiento térmico de la plataforma. El juego de parámetros, a continuación, en una versión identificada: potencia, velocidad de barrido, separación entre vectores, grosor de capa, estrategia de barrido — pero también todo lo que gobierna la historia térmica de la pieza: orientación de fabricación, soportes, posición en la plataforma, piezas vecinas del mismo build.
El polvo, finalmente, con su historia: especificación química y granulométrica, pero también regla de vida del lote — proporción de polvo virgen, número de reutilizaciones, tamizados, condiciones de almacenamiento. A esto se añaden los postratamientos, que forman parte de la gama al mismo nivel que la fusión: alivio de tensiones, compactación isostática a caliente en su caso, tratamientos térmicos, acabado de superficies. Y la cadena numérica que vincula el modelo a la máquina, hasta la versión del software de preparación y del firmware de control. La ficha de definición de una pieza impresa no es un plano: es un plano respaldado por una especificación de procedimiento bloqueada.
Una pieza de aleación de titanio Ti-6Al-4V para un motor de avión se imprime en una máquina EOS M290 con parámetros específicos (potencia 300W, velocidad de barrido 1200 mm/s, capa de 30 micras). Si se cambia a una máquina idéntica pero con firmware actualizado, aunque los parámetros sean los mismos, la pieza debe requalificarse porque el firmware modifica la estrategia de barrido, afectando la microestructura.
La ventana de procedimiento, o por qué los parámetros no se negocian
El mecanismo físico que impide improvisar se resume en una curva. A baja densidad de energía, el baño de fusión no refunde completamente las capas anteriores: quedan faltas de fusión, porosidades irregulares y angulosas — exactamente el tipo de defecto que inicia una grieta por fatiga. A densidad demasiado alta, el baño profundiza y atrapa gas: porosidades denominadas keyhole, esféricas pero numerosas. Entre ambos se abre una ventana donde el material es denso y reproducible — y es esta ventana, no un punto de ajuste, la que la campaña de cualificación ha demostrado.
Dos consecuencias prácticas. La primera: un margen « en el buen sentido » no existe. Aumentar la energía « para asegurarse de fundir bien » sale de la ventana tan seguro como reducirla para acelerar el build. La segunda: la ventana no es portable. Se ha demostrado en una máquina cuya potencia real, diámetro del haz y flujo de gas son los del día de los ensayos, con un polvo cuya granulometría condiciona la absorción de energía. El mismo juego de parámetros, en otro lugar, describe otro procedimiento.
La máquina « idéntica » no existe
Dos máquinas del mismo modelo, compradas el mismo mes, calibradas por el mismo técnico, no imprimen el mismo material. Las diferencias son individualmente pequeñas — calibración del sistema óptico, focalización real, homogeneidad del flujo de argón, desgaste del rastrillo, cartografía térmica de la plataforma — pero se expresan precisamente donde se juega la salud del material: en la geometría del baño de fusión. Por eso la cualificación se vincula al número de serie, y por qué un traslado a una máquina « idéntica » requiere una demostración de equivalencia: ensayos reales, reducidos respecto a la cualificación inicial, pero suficientes para probar que la segunda máquina produce el mismo material en la misma ventana.
El firmware forma parte de la máquina al mismo nivel que su óptica. Una actualización del fabricante que modifica la gestión de los vectores de barrido, el ordenamiento de los sectores o la compensación de potencia cambia la historia térmica de las piezas sin que ningún archivo del lado del operador se haya movido.
La trampa: la actualización silenciosa. Una intervención de mantenimiento que incluye una actualización de versión del firmware puede modificar el comportamiento de barrido sin que nada cambie en la ficha de definición ni en los parámetros mostrados. Los builds siguientes salen de un procedimiento que ya no es el del expediente — y nada, en el control dimensional, lo mostrará. El contrato de mantenimiento debe prohibir cualquier actualización de versión sin acuerdo previo de calidad.
El polvo es un material que tiene una historia
Un lote de polvo no se reduce a su certificado de recepción. La química y la granulometría de entrada cuentan, pero lo esencial ocurre después: en cada build, el polvo no fundido se expone al calor, a las eyecciones del baño de fusión y al oxígeno residual de la cámara. Captura oxígeno — punto especialmente vigilado en las aleaciones de titanio, donde la ductilidad depende de ello —, su distribución granulométrica deriva, aparecen partículas deformadas o aglomeradas. Reutilizado sin regla, termina produciendo un material que ya no es el de los ensayos.
La cualificación fija, por tanto, una regla de vida del lote: número de ciclos admitidos, tamizado entre builds, proporción de polvo nuevo reincorporado, análisis periódicos, umbrales de rechazo. Esta regla ha sido demostrada como el resto — típicamente cualificando el material con polvo al final de su vida autorizada, no solo con polvo virgen. Y exige trazabilidad en ambos sentidos: de la pieza, remontar al build, a la mezcla de polvo y a los lotes de origen; de un lote sospechoso, descender hacia todas las piezas que ha servido.
Vigilar lo que no se puede inspeccionar
Dado que el control final no lo ve todo, la liberación de un build se basa en tres familias de pruebas. Los registros del procedimiento, en primer lugar: potencia medida, tasa de oxígeno de la cámara, temperatura de la plataforma, incidentes del rastrillo — la huella de que la fabricación se ha realizado en el dominio calificado. La supervisión in situ del baño de fusión, mediante fotodiodos o imagen, completa útilmente esta huella; hoy sirve principalmente para detectar y localizar anomalías, rara vez para liberar una pieza por sí sola.
Las probetas testigo, a continuación, fabricadas en el mismo build que las piezas, en las posiciones menos favorables de la plataforma: ensayos mecánicos, metalografía, medición de densidad. Muestran el material realmente producido ese día, con ese polvo, en esa máquina. El control no destructivo adaptado, finalmente — la tomografía para geometrías cerradas que la radiografía convencional no cubre — en las zonas críticas definidas en el expediente.
La liberación de un build es la conjunción de las tres: pieza controlada, testigos conformes, registros en el dominio. Un testigo no conforme no condena solo una pieza — cuestiona todo el build, y a veces los builds vecinos que comparten la misma mezcla de polvo.
El buen reflejo: cuatro identidades antes de cada lanzamiento. Verificar la concordancia entre el número de serie de la máquina, la versión del juego de parámetros, la mezcla de polvo con su contador de ciclos, y la versión del firmware — comparados con el expediente calificado, no con la costumbre del taller. Cuatro líneas en la ficha de lanzamiento: es el control menos costoso de toda la cadena, y el que corrige las derivas silenciosas.
Lo que desencadena el menor cambio
Tan pronto como el procedimiento forma parte de la definición, cualquier desviación del expediente es un cambio de definición — y se trata como tal: identificación, clasificación, demostración. La clasificación no depende del tamaño aparente del cambio, sino de la capacidad para delimitar su efecto en el material. Un cambio cuyo impacto se demuestra despreciable o cubierto por el dominio calificado va acompañado de ensayos dirigidos y de un expediente modificado; un cambio cuyo impacto no puede delimitarse reabre la cualificación. En caso de duda, la presunción juega en contra del cambio.
| Elemento modificado | Exemple courant | Effet typique |
|---|---|---|
| Juego de parámetros | Velocidad aumentada para acortar el build | Recualificación del proceso en la máquina afectada |
| Máquina, de modelo idéntico | Traslado a la máquina contigua | Demostración de equivalencia mediante ensayos, o recualificación |
| Firmware, software de preparación | Actualización de versión del fabricante | Análisis de impacto y ensayos de verificación antes de reanudar |
| Polvo, nueva fuente | Cambio de proveedor o de atomización | Recualificación del material, a menudo del proceso completo |
| Polvo, misma fuente | Ciclo de reutilización adicional | Cubierto si la regla de reciclado cualificada lo admite |
| Configuración de la plataforma | Pieza desplazada o reorientada | Demostración si la configuración sale del dominio cubierto |
Esta clasificación supone que el cambio sea visto. Ahí es donde la fabricación aditiva se distingue: en mecanizado, un error de procedimiento suele verse en la pieza; aquí, puede pasar todos los controles. La disciplina de gestión de configuración — quién tiene derecho a modificar qué, con qué trazabilidad — no es un barniz de calidad: es la barrera principal.
Lo que hay que ir a verificar en su propio expediente
Tres verificaciones valen la pena realizarse en frío, antes de que una auditoría o un incidente las impongan. ¿La especificación del procedimiento designa la máquina por su número de serie y el juego de parámetros por una versión controlada, o mediante formulaciones genéricas que permitirían un traslado? ¿El contrato de mantenimiento enmarca explícitamente las actualizaciones de versión del firmware? ¿La regla de reciclaje del polvo corresponde a lo realmente calificado — incluyendo la tasa de reincorporación practicada en el taller, que puede haber derivado desde la campaña de ensayos?
Quedan zonas grises, que los referenciales aún no han cerrado: el alcance exacto de una demostración de equivalencia entre máquinas, el valor probatorio de los datos de supervisión in situ para la liberación, la portabilidad de una cualificación entre sitios de un mismo grupo. Sobre estos temas, la posición de la autoridad y la del titular del certificado de diseño se construyen expediente por expediente — razón de más para que el suyo sea irreprochable en lo que, sí, no se discute.
Estas líneas describen un mecanismo, no una base de aprobación: las exigencias aplicables al proyecto, las especificaciones retenidas y la documentación aprobada por el organismo prevalecen sobre este artículo para cualquier decisión de cualificación, producción o liberación.


Deja una respuesta
Lo siento, debes estar conectado para publicar un comentario.