
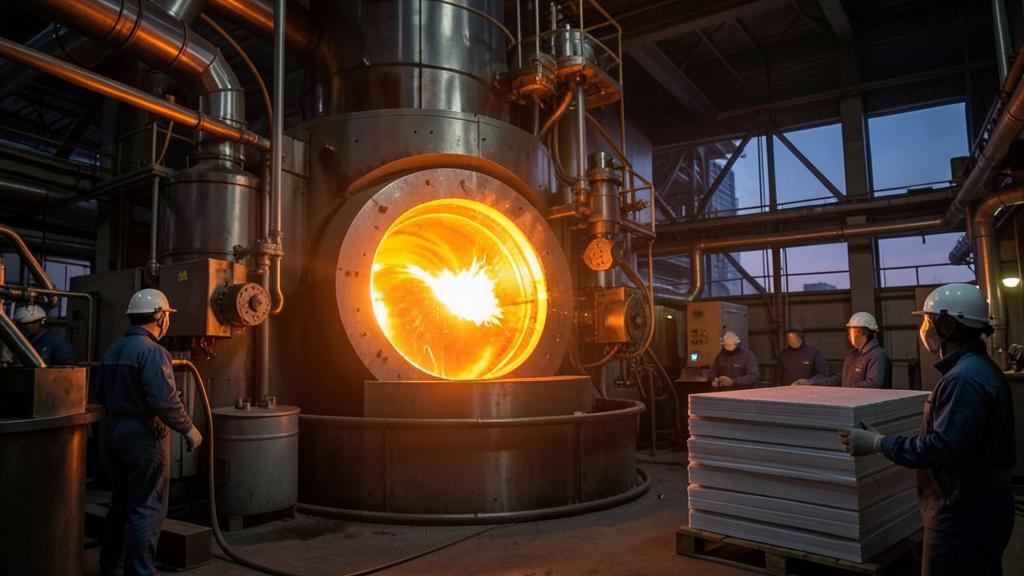
Ein Fahrwerksbeschlag, dessen angekündigte Lieferzeit weit über ein Jahr hinausgeht, und der Einkäufer, der fragt, warum man nicht einfach den anderen Lieferanten nimmt: Diese Szene wiederholt sich bei jeder Titan-Verknappung. Die Antwort ist weder kaufmännischer noch logistischer Natur. Sie liegt darin, was man beim Kauf von Luftfahrt-Titan tatsächlich erwirbt – kein Metall, sondern eine Schmelzpraxis, eine Rückverfolgbarkeitskette und eine statistische Eigenschaftsbasis, deren Aufbau Jahre gedauert hat. Solange diese drei Dinge beim zweiten Lieferanten nicht bestehen, ist er keine Bezugsquelle, sondern nur ein Hersteller.
Vom Schwamm zum Knüppel: vier Umwandlungsschritte, vier Zulassungen
Titan kommt nicht in metallischer Form vor. Es liegt als Oxid vor, in Ilmenit und Rutil, und der Weg von diesem dunklen Sand bis zu einem bearbeiteten Beschlag umfasst vier wesentliche Umwandlungsschritte, jeder in einem anderen Werk durchgeführt und jeder separat zugelassen.
Erste Stufe, die Chlorierung. Das Oxid reagiert mit Chlor in Gegenwart von Kohlenstoff zu Titantetrachlorid, das durch Destillation gereinigt wird. Die Reinheit des Endmetalls entscheidet sich bereits hier: Was in dieser Stufe nicht entfernt wird, lässt sich später nie mehr ganz beseitigen.
Zweite Stufe, die Reduktion. Das Tetrachlorid wird unter Schutzgasatmosphäre mit Magnesium reduziert, in Retorten, die mehrtägige Chargenzyklen fahren. Das Produkt ist eine poröse Masse, der Schwamm, der extrahiert, zerkleinert und sortiert wird. Das entstandene Magnesiumchlorid wird elektrolysiert, um Magnesium und Chlor zurückzugewinnen: Der Kreislauf schließt sich, ist aber sehr stromintensiv. Deshalb siedeln sich diese Werke dort an, wo Energie reichlich und günstig ist, nicht dort, wo die Flugzeughersteller sitzen.
Dritte Stufe, das Schmelzen. Der Schwamm wird mit den Legierungselementen und einem Anteil an Kreislaufmaterial vermischt, zu Presslingen verdichtet, zu einer abschmelzenden Elektrode zusammengesetzt und anschließend im Vakuum-Lichtbogenverfahren umgeschmolzen. Ein einziges Schmelzen genügt nie: Bei den kritischsten Teilen wird zwei-, dreimal umgeschmolzen, und mitunter wird ein Kalttiegel-Schmelzverfahren mit Elektronenstrahl oder Plasma eingeschoben, dessen Aufgabe nicht das Legieren, sondern das Einfangen alles dessen ist, was im Schmelzbad nichts zu suchen hat.
Vierte Stufe, die Umformung. Der Barren wird zu Knüppel, Stange, Blech oder Platte umgeformt, durch thermomechanische Zyklen, die die Mikrostruktur ebenso festlegen wie die Geometrie. Erst danach folgen Gesenkschmieden, Zerspanung und Oberflächenbehandlungen.
Luftfahrt-Titan ist kein einfaches Metall, sondern ein hochkomplexer Prozess. Jeder Schritt – von der Chlorierung bis zum Schmelzen – erfordert spezielle Anlagen und Zulassungen. Diese Schritte können nicht einfach verdoppelt werden, weil die Maschinen extrem teuer und langlebige Investitionen sind. Deshalb dauert es Jahre, um neue Kapazitäten aufzubauen.
Ein Airbus A350 benötigt etwa 36 Tonnen Titan. Die Fanscheibe einer Triebwerksgondel wird aus einer speziellen Titanlegierung hergestellt, die dreimal umgeschmolzen und streng geprüft wird. Ein Defekt in dieser Scheibe kann katastrophale Folgen haben, deshalb wird jedes Stück einzeln geprüft und zurückverfolgt.
Keine dieser Stufen kann eine andere ersetzen, und keine lässt sich in wenigen Monaten verdoppeln. Eine Reduktionsretorte, ein Vakuum-Lichtbogenofen, eine Gesenkschmiedepresse mit hoher Kapazität sind Investitionen, deren Horizont in Jahren gemessen wird und deren Auftragsbuch Quartale im Voraus gefüllt ist. Das ist der erste strukturelle Grund für die Trägheit: die vorgelagerte Kapazität ist physisch starr.
Was tatsächlich bezahlt wird: die Schmelzpraxis
Die Legierungsbezeichnung steht auf der Zeichnung, doch sie ist es nicht, die den Wert des Barrens ausmacht. Ausschlaggebend ist das Fehlen von Defekten, die die Chemie nicht erkennt.
Zwei Fehlerfamilien verfolgen das Gewerbe. Einschlüsse hoher Dichte stammen aus Werkzeugen oder unzureichend getrenntem Schrott: ein Fragment aus feuerfestem Metall, das im Schmelzbad nicht schmilzt und im Barren eingeschlossen bleibt. Sogenannte Hard-Alpha-Defekte sind tückischer: mit Stickstoff oder Sauerstoff angereicherte, in der Alpha-Phase stabilisierte Zonen, sehr hart, sehr spröde, mit einem vom umgebenden Metall abweichenden Modul. Unter zyklischer Belastung reißt eine solche Zone zuerst und leitet einen Bruch ein, ohne dass irgendetwas ihre Anwesenheit angezeigt hätte. Der Bruch einer Titan-Fanscheibe Ende der Achtzigerjahre, der einem Defekt dieser Art zugeschrieben wurde, hat die Praktiken der Branche dauerhaft geprägt: mehrfaches Umschmelzen, Kalttiegel-Schmelzen, Ultraschallprüfung der Knüppel an mehreren Zonen, Begrenzung und Rückverfolgbarkeit des Fertigungs-Kreislaufmaterials.
Daraus ergibt sich eine Unterscheidung, die der Praktiker dem Namen nach kennt, deren Kosten er aber selten wirklich beziffert: die sogenannte rotierende Qualität und die Strukturqualität stammen nicht aus derselben Werksführung. Erstere verlangt eine aufwendigere Schmelzpraxis, einen geringeren und besser rückverfolgbaren Kreislaufmaterialanteil, feinere zerstörungsfreie Prüfungen und eine Dokumentation, die über die gesamte Lebensdauer des Bauteils geführt werden muss. Beide Qualitäten können dieselbe Legierungsbezeichnung tragen. Sie sind nicht austauschbar, und der Preis pro Kilogramm lässt sich nicht von einer Spalte auf die andere übertragen.
Legierungssorten sind keine Varianten derselben Sache
Luftfahrt-Titan ist kein einzelner Werkstoff, sondern eine Familie, deren Mitglieder weder die Prozesse noch die Einsatztemperaturen noch die Bezugsquellen teilen.
| Familie | Was sie bietet | Ihre Grenze | Üblicher Einsatz |
|---|---|---|---|
| Unlegiertes Titan, technisch reine Sorten | Umformbarkeit, Schweißbarkeit, Korrosionsbeständigkeit | Geringe mechanische Festigkeit | Leitungen, Warmblechteile, Lufthutzen, Niederdruckrohrleitungen |
| Gängige Alpha-Beta-Legierung, Typ 6-4 | Am besten dokumentiertes Verhältnis von Festigkeit zu Masse, reichlich zulässige Werte | Begrenzte Durchhärtbarkeit bei großen Wanddicken | Beschläge, Spanten, Triebwerksaufhängungen, Niederdruckverdichterschaufeln |
| Stark legierte metastabile Beta-Legierungen | Hohe Festigkeit auch in dicken Querschnitten erhalten | Anspruchsvolle Wärmebehandlungen, schwierige Zerspanung, seltene Bezugsquellen | Große Fahrwerksteile, hoch belastete Beschläge |
| Warmfeste Legierungen | Eigenschaften bleiben über den Bereich der gängigen Legierungen hinaus erhalten | Temperaturobergrenze deutlich unter der von Nickelbasislegierungen, oberhalb derer eine andere Werkstofffamilie erforderlich ist | Vordere Verdichterstufen, heiße rotierende Bauteile |
| Rohrleitungslegierung mit geringem Legierungselementanteil | Nahtlos, biegbar, Druckfestigkeit bei geringer Masse | Stark konzentrierte Rohr-Bezugsquellen | Hydraulikkreise mit hohem Druck |
Eine Legierungssorte durch eine andere zu ersetzen, weil das Datenblatt ähnliche Eigenschaften ausweist, bedeutet, alles zu ignorieren, was das Datenblatt nicht sagt: die Kerbempfindlichkeit, das Rissverhalten, das Ansprechen auf die Wärmebehandlung in der tatsächlichen Wanddicke des Bauteils, die Verträglichkeit mit bereits qualifizierten Schweiß- und Oberflächenbehandlungsverfahren. Hinzu kommt eine für Titan spezifische Einschränkung: Oberhalb einer bestimmten Temperatur und bei Reibung entzündet es sich. Diese Grenze bestimmt die Architektur von Verdichtern weit mehr als die Kosten des Metalls.
Schließlich lässt sich Titan schlecht zerspanen. Seine geringe Wärmeleitfähigkeit konzentriert die Hitze an der Schneidkante, seine Reaktivität greift das Werkzeug an, sein relativ niedriger Elastizitätsmodul begünstigt elastische Rückfederung und Rattern. Die Schnittgeschwindigkeiten liegen eine Größenordnung unter denen von Aluminium: Die Zerspanungskapazität ist ebenso ein Engpass wie die Schmelzkapazität.
Warum Verbundwerkstoffe die Titannachfrage steigen ließen
Der Punkt ist kontraintuitiv für alle, die Verbundwerkstoff mit metallischer Gewichtsreduzierung gleichsetzen: Jeder zusätzliche Quadratmeter Kohlefaser an einer Zelle erhöht die Menge an Titan, die ihn umgibt.
Der Grund ist elektrochemischer Natur. Kohlenstoff ist stark kathodisch. In Kontakt mit einer Aluminiumlegierung und bei Feuchtigkeit macht er diese zur Opferanode, und die Korrosion setzt sich genau an der Grenzfläche fest, wo die Kräfte verlaufen. Titan hingegen ist gegenüber Kohlenstoff praktisch inert, und sein Wärmeausdehnungskoeffizient liegt deutlich näher an dem eines Laminats als der von Aluminium: Die Verbindung wird bei jedem Temperaturzyklus nicht auf Ermüdung beansprucht. Die Folge: Alles, was ein Verbundwerkstoff-Panel durchdringt oder hält – Anschlussbeschläge, Laschen, Verbindungselemente, Ausschnittrahmen – wandert zum Titan.
Diese Verschiebung lässt sich nicht durch die Konstruktion korrigieren: Sie ergibt sich aus einer zehn Jahre zuvor getroffenen Entscheidung für den primären Werkstoff. Sie erklärt auch, warum die Anspannung beim Titan eher dem Programmzyklus als dem Taktzyklus folgt: Eine Taktratenerhöhung bei einer Zelle mit hohem Verbundwerkstoffanteil verbraucht pro Flugzeug mehr Titan als eine gleichwertige Erhöhung bei einer metallischen Zelle.
Eine zweite Bezugsquelle zu qualifizieren heißt, eine Statistik zu kaufen
Dann kommt die Frage, die jede Diskussion auslöst: Warum nicht einfach einen zweiten Lieferanten aufmachen, der dieselbe Spezifikation erfüllt?
Eine zweite Bezugsquelle zu qualifizieren, bedeutet nicht nur, einen neuen Lieferanten zu finden, sondern auch eine Statistik aufzubauen. Man muss viele Chargen schmelzen und testen, um sicherzustellen, dass das Material die geforderten Eigenschaften zuverlässig erfüllt. Das dauert Jahre, weil man genug Daten braucht, um sicher zu sein.
Angenommen, ein Hersteller möchte eine zweite Quelle für Titan-Fanscheiben qualifizieren. Er muss mindestens 30 Chargen schmelzen und testen, um sicherzustellen, dass die Eigenschaften konsistent sind. Jede Charge dauert etwa drei Monate, also dauert die Qualifikation etwa zweieinhalb Jahre. Erst danach kann die neue Quelle verwendet werden.
Weil die Spezifikation nicht ausreicht, um das Produkt zu definieren. Das Konstruktionsbüro dimensioniert nicht mit dem an einer Probe gemessenen Wert, sondern mit einem zulässigen Wert: einer unteren Grenze der Grundgesamtheit, verbunden mit einem Vertrauensniveau. Anerkannte Eigenschaftssammlungen unterscheiden eine Basis, die nahezu die gesamte Grundgesamtheit abdeckt und für Elemente gefordert wird, deren alleiniges Versagen die Struktur gefährden würde, und eine weniger strenge Basis, zulässig für redundante Elemente. Diese Grenze hängt jedoch von der Streuung ab, und die Streuung lässt sich nur durch die Vervielfachung von Schmelzen, Positionen im Barren, Wanddicken und Bedienern ermitteln. Bei drei Chargen erzwingt die statistische Unsicherheit einen derart starken Abschlag, dass das Metall mittelmäßig erscheint, obwohl es hervorragend ist.
Zu dieser Eigenschaftsbasis kommen die Sonderverfahren hinzu. Wärmebehandlung, zerstörungsfreie Prüfung, chemische Oberflächenbehandlung, Schweißen: Jedes unterliegt einer eigenen branchenspezifischen Akkreditierung und einer Verfahrensqualifikation beim gewählten Lieferanten, mit seinen Kontrollkarten, kalibrierten Pyrometern und zertifizierten Bedienern. Danach folgt die Erstmusterprüfung, die Merkmal für Merkmal alles abarbeitet, was die Definition vorschreibt, und je nach Kritikalität anschließend Prüfungen am realen Bauteil statt an der Probe.
Schließlich zählt all das nichts ohne die Entscheidung des Inhabers der Baumusterdefinition. Das Hinzufügen einer Bezugsquelle bei einem kritischen Artikel stellt eine Änderung der Definition dar, deren Einstufung die Tiefe der Nachweisführung und das erforderliche Genehmigungsniveau bestimmt. Es ist der zugelassene Entwicklungsbetrieb, der einstuft, nachweist und die Verantwortung trägt; Betreiber und Werkstatt tragen den daraus folgenden Zeitplan.
Drei Auswege, drei Zeithorizonte
Angesichts einer anhaltenden Verknappung gibt es nicht eine, sondern drei Optionen, und sie spielen sich nicht auf derselben Zeitskala ab.
| Weg | Was nachzuweisen ist | Wer entscheidet | Realistischer Zeithorizont |
|---|---|---|---|
| Eine Bezugsquelle für dieselbe Spezifikation und dieselbe Legierungssorte hinzufügen | Gleichwertigkeit der Schmelzpraxis, Versuchsschmelzen, Proben, Erstmusterprüfung | Inhaber der Baumusterdefinition, mit Behörde je nach Einstufung | Größenordnung zwei bis drei Jahre für ein kritisches Bauteil |
| Legierungssorte bei gleichbleibender Geometrie wechseln | Neue Basis zulässiger Werte, Ermüdungs- und Rissverhalten, Neuqualifizierung der Sonderverfahren | Inhaber der Baumusterdefinition, in der Regel größere Änderung | Länger als das Hinzufügen einer Bezugsquelle, Bauteilprüfungen nahezu systematisch |
| Herstellungsweg bei gleichbleibender Legierungssorte wechseln, vom Gesenkschmieden zur additiven Fertigung | Beherrschung von Porosität, Anisotropie, Wirkung des isostatischen Pressens, geeignete zerstörungsfreie Prüfung | Inhaber der Baumusterdefinition und Behörde, Verfahren bei belasteten Bauteilen noch jung | Zunächst glaubwürdig bei sekundären Teilen und Ersatzteilen |
| Das Bauteil in einem anderen Werkstoff neu konstruieren | Vollständige Neuauslegung, Schnittstellen, galvanische Korrosion, Masse, wiederkehrende Kosten | Konstruktionsbüro, Programmentscheidung | Vollständiger Entwicklungszyklus, außerhalb der Reichweite einer Versorgungskrise |
Die Falle. Eine Werkstoffspezifikation ist keine Einkaufsfreigabe. Eine Zeichnung ruft eine Spezifikation auf, doch die genehmigte Definition ist fast immer mit einer Liste zugelassener Bezugsquellen verbunden, mitunter bis auf die Ebene des Schmelzwerks benannt und nicht nur des Schmiedebetriebs. Ein chemisch konformes Produkt, geliefert mit einem einwandfreien Werkstoffzertifikat, aber von einem in dieser Liste fehlenden Schmelzwerk stammend, ist nicht der genehmigte Artikel. Auf der Instandhaltungsseite gilt dieselbe Überlegung umgekehrt: Ein Bauteil, dessen Rückverfolgbarkeitskette einen Bruch aufweist, darf unabhängig von der scheinbaren Qualität des begleitenden Dokuments nicht wieder in Betrieb genommen werden.
Der richtige Reflex. Bevor Sie einen Preis oder eine Lieferzeit verhandeln, gehen Sie zur Quellenklausel zurück. Lesen Sie in der Werkstoffspezifikation die Klausel zur Schmelzpraxis und den zulässigen Kreislaufmaterialanteil, prüfen Sie den in der Definition enthaltenen Quellenvermerk, und bitten Sie den Inhaber der Baumusterdefinition um eine schriftliche Stellungnahme zur ins Auge gefassten Bezugsquelle. Öffnet die Antwort eine Qualifizierung, starten Sie diese parallel zur kaufmännischen Verhandlung und nicht danach: Der kritische Pfad ist die Statistik, nicht der Vertrag.
Was man bei sich selbst überprüfen sollte
Drei konkrete Überprüfungen, je nach der Position, die man einnimmt.
- Auf der Produktions- und Einkaufsseite. Ermitteln Sie für Ihre Titan-Artikel mit langer Lieferzeit, ob der Engpass beim Schmelzwerk, beim Schmiedebetrieb oder beim Zerspaner liegt: Oft gehen Monate verloren, weil mit dem falschen Glied der Kette verhandelt wird. Das Verhältnis zwischen eingekaufter und gelieferter Masse ist ein guter Indikator: Oberhalb einer bestimmten Schwelle besteht die nützliche Maßnahme darin, den Rohling näher an die Endmaße heranzuführen, nicht darin, einen zweiten Lieferanten zu suchen.
- Auf der Instandhaltungs- und Lufttüchtigkeitsseite. Stellen Sie sicher, dass Ihre Annahmeverfahren die dokumentarische Konformität von der Rückverfolgbarkeit der Bezugsquelle unterscheiden, und dass Ihre Mitarbeiter wissen, dass ein konformes Zertifikat keine Quellenfreigabe ersetzt. Prüfen Sie die Position Ihrer Dokumentation zu alternativen Konstruktionsteilen bei Artikeln hoher Kritikalität.
- Auf der Ingenieurseite. Was der Behörde vorgelegt wird, ist kein Werk, sondern ein Dossier. Die Anzahl der Schmelzen, die Abdeckung der Wanddicken und die Repräsentativität der Proben bestimmen den festgelegten zulässigen Wert und damit die endgültige Masse des Bauteils. Ein zu knapp bemessener Prüfplan wird über die gesamte Lebensdauer des Programms mit einem Abschlag bezahlt.
Eine Grauzone bleibt, die niemand schließt: das Fertigungs-Kreislaufmaterial. Späne und Verschnitt zu recyceln ist wirtschaftlich naheliegend, doch ihre Rückverfolgbarkeit ist fragil und ihre Zulassung zur rotierenden Qualität eng begrenzt. Solange diese Grenze nicht durch feinere Sortier- und Prüfmittel zurückgedrängt wird, wird ein erheblicher Teil des von der Branche gekauften Titans weiterhin als Span die Werkstatt verlassen und zu weniger anspruchsvollen Anwendungen absteigen. Wahrscheinlich liegt genau dort, mehr als in der Eröffnung eines zusätzlichen Werks, der Handlungsspielraum der kommenden Jahre. Praktiker, die diese Art von Dossier vorbereiten, tauschen ihre Erfahrungen im FL330-Forum aus.
Dieser Text beschreibt allgemeine industrielle und regulatorische Mechanismen. Im Falle einer Abweichung haben die anwendbaren Spezifikationen, die vom Inhaber genehmigte Baumusterdefinition und die genehmigte Dokumentation des Betreibers oder des Instandhaltungsbetriebs Vorrang vor allem oben Genannten.
Questions fréquentes
Warum kann man nicht einfach spezifikationskonformes Titan bei einem anderen Schmelzwerk kaufen?
Weil die Spezifikation die Zusammensetzung und Mindesteigenschaften beschreibt, nicht die Schmelzpraxis oder die tatsächliche Streuung des Produkts. Die Dimensionierung stützt sich auf zulässige Werte, also untere Grenzen mit einem zugehörigen Vertrauensniveau, die sich nur mit einer ausreichenden Anzahl von Schmelzen und repräsentativen Wanddicken rechtfertigen lassen. Die genehmigte Definition trägt zudem bei kritischen Artikeln eine Liste zugelassener Bezugsquellen, die nur der Inhaber der Definition ändern darf.
Was ist der konkrete Unterschied zwischen rotierender Qualität und Strukturqualität bei derselben Legierung?
Die Legierungsbezeichnung ist dieselbe, die Werksführung jedoch nicht. Die rotierende Qualität erfordert zusätzliche Umschmelzungen, oft ein Kalttiegel-Schmelzverfahren, einen geringeren und vollständig rückverfolgbaren Kreislaufmaterialanteil, eine feinere Ultraschallprüfung des Knüppels und eine über die gesamte Lebensdauer des Bauteils geführte Dokumentation. Die beiden Produkte sind daher weder austauschbar noch pro Kilogramm vergleichbar.
Warum verbraucht eine Zelle mit hohem Verbundwerkstoffanteil mehr Titan?
Kohlenstoff ist stark kathodisch: In Kontakt mit einer Aluminiumlegierung und bei Feuchtigkeit verursacht er galvanische Korrosion an der Grenzfläche, genau dort, wo die Kräfte verlaufen. Titan ist gegenüber Kohlenstoff praktisch inert, und sein Ausdehnungskoeffizient liegt näher an dem eines Laminats. Alle Beschläge, Laschen und Verbindungselemente, die ein Verbundwerkstoff-Panel halten, wandern deshalb zum Titan, was die Titanmasse pro Flugzeug erhöht.
Wie viel Zeit muss man für die Qualifizierung einer zweiten Schmiede-Bezugsquelle bei einem kritischen Bauteil einplanen?
Größenordnungsmäßig zwei bis drei Jahre für ein störungsfrei verlaufendes Programm: Vereinbarung und Spezifikation, Versuchsschmelzen und Umformung, eine Probenkampagne zur Ermittlung der zulässigen Werte, erste Teile mit Erstmusterprüfung, dann Bauteilprüfungen, Dossier und Genehmigung. Die rein demonstrativen Phasen wiegen schwerer als die Fertigung selbst. Eine verworfene Schmelze zu Beginn des Prozesses verschiebt alles Folgende.
Löst die additive Fertigung das Problem der Titanversorgung?
Sie verringert die je Kilogramm Lieferung eingesetzte Masse erheblich und damit den Druck auf Schmelz- und Zerspanungskapazität, was einen echten Beitrag darstellt. Sie beseitigt jedoch nicht die vorgelagerte Abhängigkeit, da auch das Pulver aus demselben Metall und denselben Verfahren stammt. Bei stark belasteten Bauteilen hält die Beherrschung von Porosität, Anisotropie und geeigneter zerstörungsfreier Prüfung den Einsatz vorerst auf sekundäre Artikel und Ersatzteile beschränkt.
Was sollte bei der Annahme eines Titanteils in einer Instandhaltungswerkstatt vorrangig geprüft werden?
Die Durchgängigkeit der Rückverfolgbarkeitskette bis zu einer zugelassenen Bezugsquelle, und nicht nur die scheinbare Konformität des Werkstoffzertifikats. Ein einwandfreies Dokument, ausgestellt von einem in der Liste zugelassener Bezugsquellen fehlenden Glied, macht das Bauteil nicht wiederinbetriebnahmefähig. Ihre Annahmeverfahren müssen dokumentarische Konformität und Rückverfolgbarkeit der Bezugsquelle ausdrücklich unterscheiden, und Ihre Mitarbeiter müssen wissen, dass Letztere Vorrang hat.


Schreibe einen Kommentar
Du musst angemeldet sein, um einen Kommentar abzugeben.