
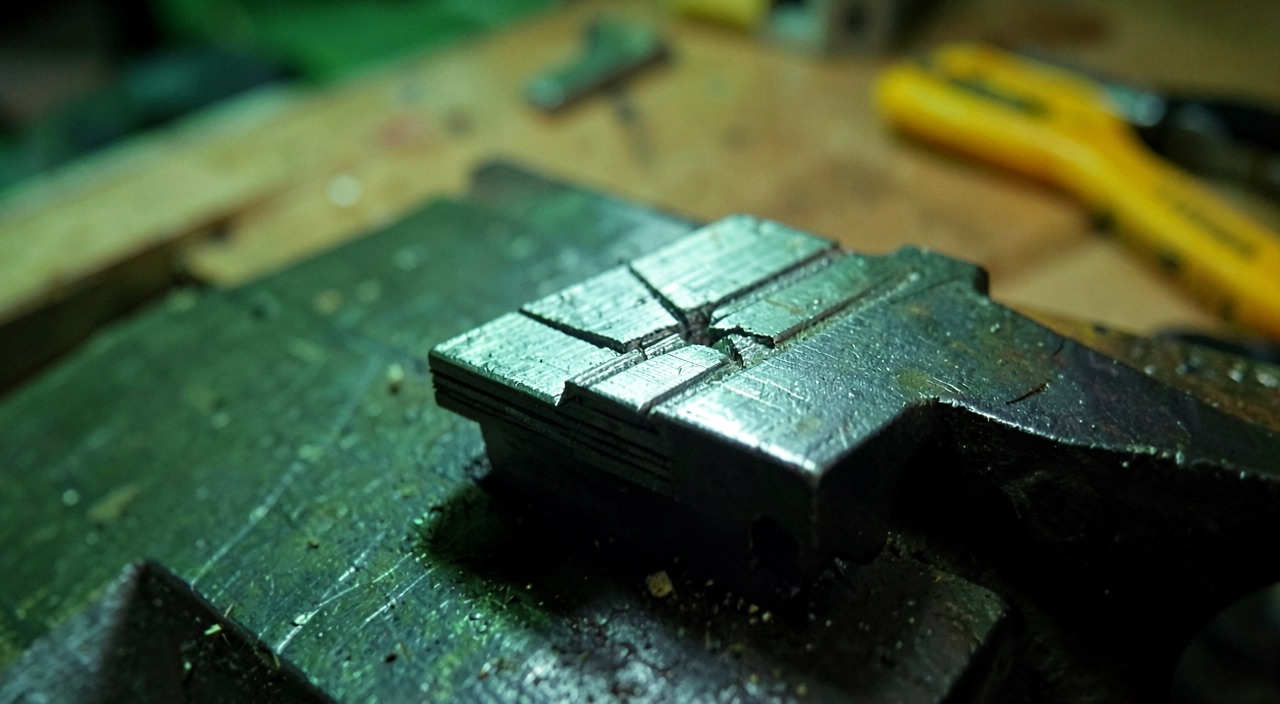
Zwei Chargen desselben Beschlags, auf derselben Maschine mit demselben Pulver, derselben Wärmebehandlung und demselben Plan gedruckt, werden auf dem Ermüdungsprüfstand getestet: Die erste erreicht ihr Ziel, die zweite zeigt deutlich früher einen Riss. Alle Maße sind in Ordnung, das Material ist konform, und der einzige Unterschied liegt in einem Winkel – die Achse des Teils lag bei dem einen auf der Plattform, bei dem anderen aufrecht. Solange dieser Winkel nicht mit einer Referenz, einem Wert und einer Toleranz auf dem Plan steht, ist die Definition unvollständig, genau wie eine Bohrung ohne Maß.
Die Schicht ist eine wiederholte Schweißung tausender Male
Das Aufschmelzen auf Pulverbett gießt kein Teil: Es schweißt es, Schicht für Schicht. Jeder Durchgang des Strahls erzeugt ein winziges Schmelzbad, das sich auf dem bereits verfestigten Material abstützt. Die Wärme wird hauptsächlich nach unten, durch die vorherigen Schichten, abgeleitet: Der Temperaturgradient ist im Durchschnitt auf die Baurichtung ausgerichtet. Die Körner wachsen entlang dieses Gradienten, oft durch Epitaxie auf der unteren Schicht, und das Wachstum setzt sich von Schicht zu Schicht fort. Das Ergebnis ist eine kolonare, texturierte Mikrostruktur, durchzogen von den Grenzen der Schmelzbäder – ein Material, das eine Richtung hat, wie Holz eine Faser.
Die Wärmebehandlungen mildern diese Textur, ohne sie notwendigerweise zu beseitigen, und das heißisostatische Pressen schließt Hohlräume, ohne die Körner neu anzuordnen. Die aus der Gießerei stammende Intuition muss umgekehrt werden: Das Material entsteht gleichzeitig mit der Geometrie, und es entsteht ausgerichtet – Physik der gerichteten Erstarrung, die man in anderen Ausprägungen beim gerichteten Energiedeposition findet.
Zu dieser Anisotropie des gesunden Materials kommt die der Defekte hinzu. Ein Schweißmangel zwischen zwei Schichten oder zwischen zwei benachbarten Bahnen hat keinen Grund, kugelförmig zu sein: Er ist flach, in der Schichtebene ausgebreitet, mit scharfen Kanten. Die Defektpopulation ist daher selbst ausgerichtet – und sie bestimmt die Ermüdung.
Beim 3D-Druck entsteht das Material schichtweise wie geschweißt, nicht wie gegossen. Diese Schichten geben dem Material eine Richtung, ähnlich wie Holzfasern. Defekte wie Schweißfehler sind flach und liegen in den Schichten – das macht sie gefährlicher, wenn Kräfte quer zu den Schichten wirken.
Ein Turbinenschaufel-Prototyp (z.B. für einen CFM LEAP-1A-Triebwerk) aus Inconel 718 wird auf zwei Arten gedruckt: einmal flach (Schichten parallel zur Belastungsrichtung) und einmal aufrecht (Schichten senkrecht zur Belastung). Bei 650°C und 1000 MPa Belastung hält die flach gedruckte Schaufel 50.000 Zyklen, die aufrecht gedruckte nur 5.000 Zyklen – obwohl beide Teile identische Maße haben.
Beim Zugversuch wird der Unterschied diskutiert; bei der Ermüdung entscheidet er
Bei den statischen Eigenschaften bleibt die Anisotropie ein klassisches Thema der Abschläge: Nach angepasster Wärmebehandlung nähern sich die Elastizitätsgrenzen und Festigkeiten der verschiedenen Richtungen an. Die Ermüdung folgt einer anderen Logik: Die Lebensdauer wird nicht durch den Mittelwert des Materials, sondern durch sein schwächstes Glied bestimmt – den ungünstigsten Defekt im belasteten Volumen oder die schwerwiegendste Oberflächenunregelmäßigkeit. Eine Statistik der Extremwerte, nicht der Mittelwerte.
Direkte Folge: Alles, was die Defektpopulation ausrichtet, beeinflusst auch die Ermüdungsfestigkeit. Bei gleicher Spannungsamplitude brechen Probekörper, die aufrecht gebaut wurden – die Last durchquert die Schichten – früher als Probekörper, die flach gebaut wurden, und die Streuung vergrößert sich, da jedes Leben von seinem schlimmsten Defekt abhängt. Auf einer Ermüdungskurve wird der Unterschied nicht in Punkten auf der Spannungsachse gelesen: Er kann in Dekaden auf der Zyklusachse liegen.
Hinzu kommt die Oberfläche. Ein rohes Fertigungsteil trägt eine Rauheit, die von der lokalen Neigung abhängt: Die Oberflächen in Hinterschneidungen, die über den Stützen gebaut wurden, sind notorisch unruhiger als die oberen Oberflächen. Die Ausrichtung entscheidet also auch, wo sich die ungünstigste Haut befindet – und in einem Arbeitsbereich summiert sich dieser Abschlag mit dem des Volumens.
Der Defekt ändert sich nicht; es ist die Belastung, die ihn anders sieht
Warum wirkt sich derselbe Defekt so unterschiedlich aus, je nach Richtung der Belastung? Weil beim Rissbeginn nicht das Volumen des Defekts, sondern seine senkrecht zur Hauptspannung projizierte Fläche zählt. Ein Schweißmangel ist eine flache Linse, die in der Schichtebene liegt. Belastet in dieser Ebene, bietet er der Spannung nur seine Dicke – eine Projektion in der Größenordnung der Schichtdicke, ein bescheidener Konzentrator. Belastet senkrecht zu den Schichten, zeigt derselbe Defekt seine gesamte Ausdehnung: Er verhält sich wie ein bereits vorhandener Riss der Größe der Linse.
Das heißisostatische Pressen verändert dieses Bild, ohne es zu neutralisieren: Es schließt innere, nicht durchgehende Hohlräume, aber es tut nichts für die mit der Oberfläche verbundenen Defekte oder für die Rauheit. Die Bearbeitung entfernt die rohe Haut, wo das Werkzeug hinreicht; ein Teil mit optimierter Topologie behält fast immer unzugängliche Rohflächen, und das Innere behält seine ausgerichtete Population. Keine Nachbehandlung macht ein gerichtetes Material isotrop: Man verringert den Unterschied, man erklärt ihn nicht für verschwunden.
Was eine Maßeinheit tatsächlich auf einem Plan bewirkt
Eine Maßeinheit ist kein auf einer Linie platzierter Wert, sondern ein vollständiges System: eine Referenz, die angibt, von wo aus gemessen wird; ein Nennwert; eine Toleranz, die das Akzeptable begrenzt; ein vereinbartes Prüfmittel; ein kodierter Ausweg, wenn das Ergebnis außerhalb der Grenzen liegt – Nachbearbeitung, Abweichung, Ausschuss. Entfernen Sie ein Element, und die Maßeinheit schützt nichts mehr: Eine Toleranz ohne Referenz ist nicht überprüfbar, eine Prüfung ohne Nichtkonformitätsweg ist eine Formalität.
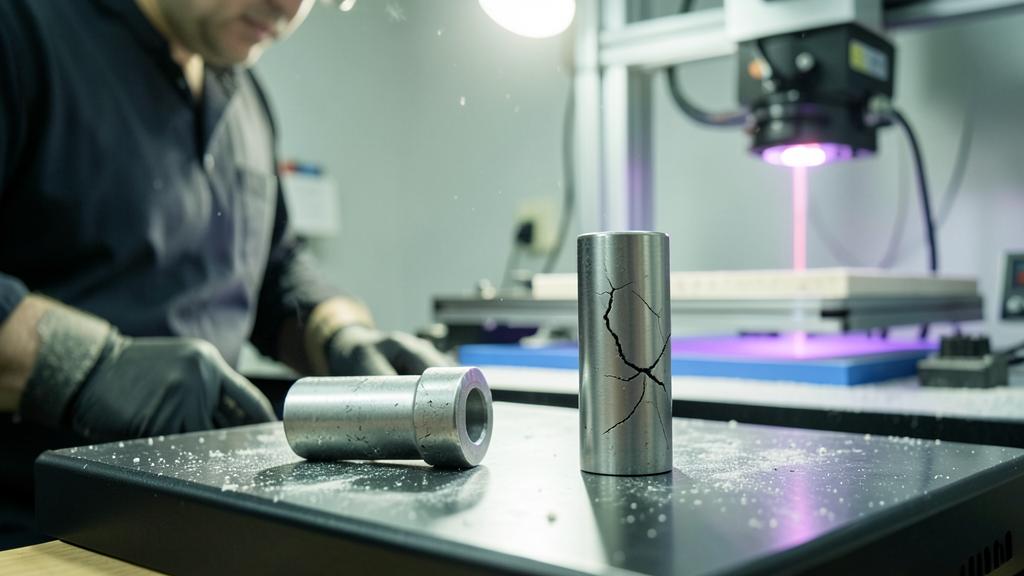
Sobald die Ermüdungsfestigkeit von der Ausrichtung abhängt, erfüllt die Baurichtung genau dieselben Funktionen. Die Referenz ist das Maschinenkoordinatensystem: Plattformebene, Bauachse, Abtastrichtung. Der Wert ist die Ausrichtung des Teils in diesem Koordinatensystem – die gemeinsamen Normen für additive Fertigung bieten eine Bezeichnung der Koordinatensysteme und Ausrichtungen, die jede Mehrdeutigkeit beseitigt. Die Toleranz ist der zulässige Winkelabweichung, oft null in der Praxis, weil die Qualifikation für eine bestimmte Anordnung durchgeführt wurde. Die Prüfung und die Nichtkonformität erfolgen über das Verfahren und seine Probekörper – nicht durch ein Instrument, das auf das Teil gesetzt wird.
| Element des Systems | Für ein Maß | Für die Baurichtung |
|---|---|---|
| Bezug | Bezugssystem des Bauteils | Maschinenkoordinatensystem: Ebene der Bauplattform, Bauachse, Scanrichtung |
| Valeur | Nominal | Winkel zwischen den Bauteilachsen und der Bauachse, Position auf der Plattform, sofern festgelegt |
| Toleranz | Toleranzbereich | Zulässige Winkelabweichung – oft null, da die Qualifizierung für eine bestimmte Anordnung durchgeführt wurde |
| Prüfung | Messtechnik am Bauteil | Begleitproben der Plattform, Prozessüberwachung; Metallografie und Tomografie bei der Begutachtung |
| Nichtkonformität | Nacharbeit, Sonderfreigabe, Ausschuss | Sonderfreigabe nach Analyse der Ermüdungsfestigkeit – niemals eine stillschweigende Akzeptanz |
Es auf den Plan schreiben – und das, was es umgibt, festlegen
Konkret legt die Definitionsakte vier Dinge fest. Die Ausrichtung selbst: die Achsen des Teils in Bezug auf das Baukoordinatensystem, mit der zulässigen Abweichung. Der eingefrorene Umfang, der sie begleitet: Position auf der Plattform und Anordnung der Charge, wenn die Qualifikation darauf angewiesen ist – die thermische Vorgeschichte eines Teils hängt davon ab, was um es herum schmilzt. Die Strategie der Stützen und die belassenen Rohflächen, die entscheiden, wo sich die ungünstigsten Oberflächen befinden: die Arbeitsbereiche, die roh geliefert werden, sind auf dem Plan mit ihrer Oberflächenanforderung identifiziert. Schließlich der Verweis auf die Verfahrensspezifikation, die Parameter, Pulver und Nachbehandlungen festlegt: Der Plan trägt die Anforderung, die Spezifikation das Rezept.
Die Falle: Ein Plan, der über die Ausrichtung schweigt, erlaubt alle. Der Lieferant, der ein Teil aufrichtet, um mehr auf die Plattform zu setzen, verstößt gegen keine Anforderung: Jede Maßeinheit bleibt gut, das Materialzertifikat bleibt gut, die Annahme sieht nichts – und die Ermüdungsreserve hat sich geändert, ohne dass ein Dokument es aufzeichnet. Der Unterschied ist gerade deshalb nicht erkennbar, weil es kein Feld gibt, in dem er stehen sollte.
Die Qualifikation fixiert einen Satz; die Ausrichtung gehört dazu
Die additive Fertigung fällt unter die Sonderverfahren im Sinne der Luftfahrtqualitätsreferenzen: Das Ergebnis kann nicht vollständig an dem fertigen Teil überprüft werden – man misst keine Lebensdauer bei der Annahme. Das Vertrauen wird im Voraus aufgebaut: Die Materialwerte, die in der Berechnung verwendet werden, gelten nur für das Verfahrensfenster, das sie erzeugt hat. Maschine, Schmelzparameter, Pulverspezifikation und Wiederverwendungsregeln, Anordnung, Ausrichtung, Wärmebehandlungen, Endbearbeitung: Es ist dieser Satz, den die Qualifikation festlegt, und die in der Berechnung berücksichtigten Richtungsabschläge sind untrennbar mit der qualifizierten Ausrichtung verbunden.
Die laufende Prüfung stützt sich auf Probekörper, die auf derselben Plattform wie die Teile in repräsentativen Ausrichtungen gebaut werden – einschließlich der kritischen Belastungsrichtung, nicht nur der bequemsten zum Drucken. Ihr Test bestätigt, dass das Verfahren des Tages in seinem Fenster geblieben ist. Die Metallographie kann die Baurichtung eines gelieferten Teils wiederherstellen – die Grenzen der Schmelzbäder lügen nicht – und die Tomographie lokalisiert die inneren Defekte; aber es sind Expertisen, keine Serienprüfungen.
Der richtige Reflex: Jede Änderung der Ausrichtung als Änderung der Definition behandeln, nie als Werkstattoptimierung. Durch den Modifikationsprozess, Bewertung der Ermüdungsauswirkung durch das Berechnungsbüro, Aktualisierung der Qualifikation vor dem ersten gelieferten Teil. Und der Erstartikelbericht fotografiert die Anordnung der Plattform, einschließlich der Ausrichtung: Es ist die Basislinie aller zukünftigen Abweichungen.
Was man in den eigenen Unterlagen überprüfen muss
Für denjenigen, der additive, ermüdungsbelastete Teile konzipiert, kauft oder zertifiziert, stellt sich die Frage in Bezug auf die Prüfung und lässt sich in fünf Punkten zusammenfassen. Gibt der Plan oder das annotierte Modell die Ausrichtung in einem bezeichneten Baukoordinatensystem mit einer Toleranz an? Legt die Verfahrensspezifikation die Anordnung der Plattform fest oder nur die Parameter? Decken die Probekörper die kritische Richtung des Teils ab oder nur die Vertikale aus Gewohnheit? Sind die roh gelieferten Arbeitsflächen mit ihren eigenen Anforderungen identifiziert? Fängt der Modifikationsprozess eine Änderung der Anordnung beim Lieferanten oder schlüpft sie durch?
Es bleiben drei Grauzonen, die man lieber im Voraus als im Betrieb entdeckt: die Übertragung auf eine andere Maschine desselben Modells, behandelt mit unterschiedlichen Anforderungen an die erneute Demonstration; lokale Nachschweißungen und Reparaturen, singuläre thermische Vorgeschichten in einem ansonsten qualifizierten Teil; die langsame Drift der Parameter, die nur regelmäßige Probekörper erkennen. Die richtige Antwort ist nicht universell: Sie ist – oder sollte sein – in der Qualifikationsakte jeder Organisation, und ihre Abwesenheit ist der erste Fund eines gut geführten Audits.
Die anwendbaren Zertifizierungsspezifikationen, die vom Definitionsdokument zitierten Normen und die genehmigte Dokumentation der Konstruktions- oder Produktionsorganisation gelten in allen Fällen vor diesem Artikel, der nur einen technischen Erläuterungswert hat.


Schreibe einen Kommentar
Du musst angemeldet sein, um einen Kommentar abzugeben.