
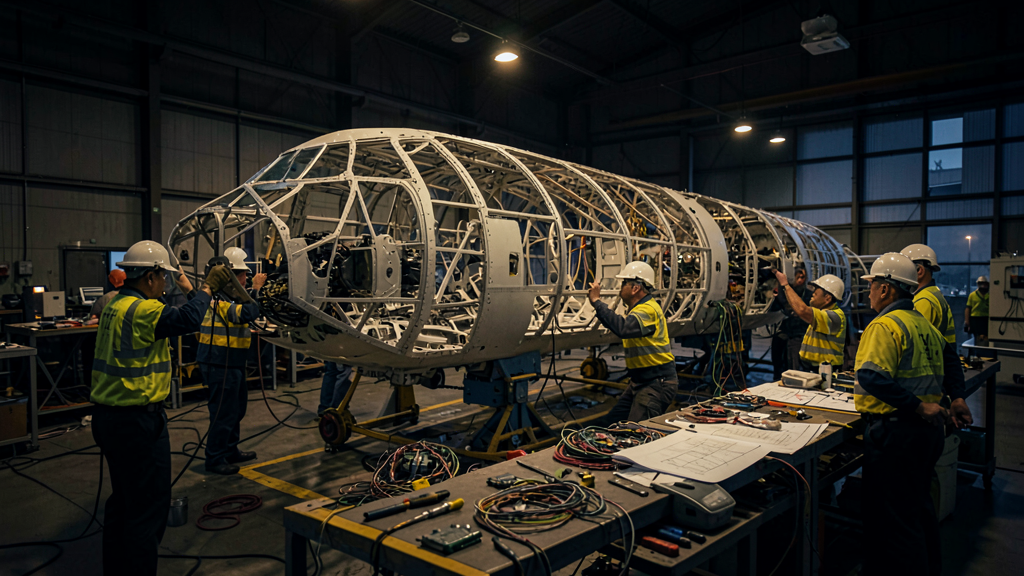
Tout programme d’avion neuf perd de l’argent sur ses premiers appareils, et ce n’est pas parce que les premiers clients ont bien négocié — bien qu’ils l’aient fait. C’est parce que le nombre d’heures de travail nécessaires pour construire le numéro de série 5 est plusieurs fois supérieur à celui nécessaire pour construire le numéro de série 500, et cette diminution suit un mécanisme bien décrit, mesurable et facile à détruire. Comprendre la courbe d’apprentissage explique beaucoup de comportements industriels qui sembleraient sinon irrationnels : pourquoi les constructeurs résistent aux modifications de conception, pourquoi une augmentation de cadence peut augmenter le coût unitaire, et pourquoi une deuxième ligne d’assemblage ne double pas simplement la production.
Une observation faite dans une usine aéronautique en 1936
L’idée vient de l’aviation, ce qui n’est pas un hasard. En février 1936, T. P. Wright a publié « Factors Affecting the Cost of Airplanes » dans le Journal of the Aeronautical Sciences, rapportant quelque chose qu’il avait mesuré plutôt que théorisé : à mesure que le nombre cumulé de cellules construites augmentait, les heures de main-d’œuvre directe moyennes par cellule diminuaient d’un pourcentage à peu près constant chaque fois que la production cumulative doublait. Pour le travail d’assemblage de cellules qu’il observait, ce pourcentage était d’environ vingt — une « courbe à 80 % » dans le vocabulaire qui a suivi.
Trois points de cet énoncé comptent et sont régulièrement déformés. Premièrement, le facteur déterminant est la production cumulée, pas le temps calendaire. Une usine qui ne construit rien n’apprend rien ; une année de production à faible cadence enseigne moins que six mois à cadence élevée. Deuxièmement, la réduction s’applique à un doublement, ce qui signifie qu’elle ralentit de manière spectaculaire en valeur absolue : le passage de l’unité 1 à l’unité 2 représente le même pourcentage que le passage de l’unité 500 à l’unité 1000, mais il y a 500 avions entre la deuxième paire. Troisièmement, elle s’applique à la main-d’œuvre directe — les heures qu’un humain passe sur l’avion. Le contenu en matériaux, les équipements achetés et le temps de machine suivent leurs propres courbes, généralement beaucoup plus plates.
La courbe d’apprentissage montre que plus on construit d’avions, moins il faut d’heures pour en assembler un. Mais cette économie se fait surtout au début : les premiers avions coûtent très cher à produire, et les gains diminuent avec le temps.
Pour un Airbus A350, le premier exemplaire a nécessité environ 100 000 heures de travail, tandis que le 500e n’en a demandé que 30 000. Cela explique pourquoi les premiers avions sont vendus à perte.
L’arithmétique, et ce qu’elle dit des premières unités
La forme unitaire de la relation est simple : H(n) = T1 × n^b, où H(n) est le nombre d’heures nécessaires pour l’unité n, T1 est le nombre d’heures pour la première unité, et b = ln(r) / ln(2) avec r le taux d’apprentissage. Une courbe à 80 % donne b ≈ −0.322 ; une courbe à 85 % donne b ≈ −0.234.
| Unité cumulative | Courbe à 80 % | Courbe à 85 % | Courbe à 90 % | Courbe à 95 % |
|---|---|---|---|---|
| 1 | 100 % | 100 % | 100 % | 100 % |
| 10 | 48 % | 58 % | 70 % | 84 % |
| 50 | 28 % | 40 % | 55 % | 75 % |
| 100 | 23 % | 34 % | 50 % | 71 % |
| 500 | 14 % | 23 % | 39 % | 63 % |
| 1000 | 11 % | 20 % | 35 % | 60 % |
Le tableau répond à la question du titre sans autre commentaire. Sur une courbe à 80 %, l’unité 10 nécessite environ trois fois et demie plus de main-d’œuvre que l’unité 500, et le premier avion de la chaîne plus de sept fois plus. Si l’avion est vendu à un prix cohérent avec l’unité 500 — et il doit l’être, car ce prix a été annoncé des années avant l’existence de l’un ou l’autre avion — alors les premières dizaines sont construites à perte, une perte prévue, budgétisée et acceptée avant le lancement du programme.
Notez également ce que montrent les colonnes de droite. Un programme sur une courbe à 95 % s’améliore à peine : après mille avions, il dépense encore 60 % des heures de la première unité. La différence entre une bonne courbe et une mauvaise n’est pas une question de quelques points de pourcentage de marge ; elle détermine si un programme est viable.
Deux modèles, un nombre, des significations différentes
Une source récurrente de confusion dans les discussions sur les coûts est que « une courbe à 80 % » décrit deux modèles différents. La formulation originale de Wright applique la diminution à la moyenne cumulée des heures pour toutes les unités construites jusqu’à présent. La formulation unitaire — généralement attribuée à Crawford, et de référence dans une grande partie des estimations de coûts de la défense américaine — l’applique aux heures de l’unité individuelle. Le même taux d’apprentissage produit des heures unitaires sensiblement différentes dans les deux modèles.
| Unité cumulative | Heures par unité, modèle unitaire de Crawford | Heures moyennes cumulées, modèle de Wright | Heures par unité impliquées par le modèle de Wright |
|---|---|---|---|
| 10 | 48 % de T1 | 48 % de T1 | environ 32 % de T1 |
| 100 | 23 % de T1 | 23 % de T1 | environ 15 % de T1 |
| 1000 | 11 % de T1 | 11 % de T1 | environ 7 % de T1 |
Les deux premières colonnes portent des chiffres identiques, et c’est toute la difficulté : le même exposant est appliqué à deux quantités différentes. Dans le modèle unitaire, il décrit les heures d’un avion ; dans le modèle de Wright, il décrit la moyenne sur tous les avions construits jusqu’à présent, ce qui signifie que l’unité individuelle à ce stade doit être bien en dessous de la moyenne — la troisième colonne. Un programme annoncé à 80 % selon la convention de Wright prévoit donc moins d’heures à l’unité 100 que le même taux annoncé selon la convention unitaire.
La conséquence pratique est qu’un taux d’apprentissage annoncé sans son modèle n’est pas une information. Deux estimations du même programme, toutes deux honnêtement déclarées à 80 %, peuvent différer d’un tiers à l’unité 100. Lors de la comparaison de chiffres publiés — et les constructeurs, fournisseurs et agences de défense n’utilisent pas tous la même convention — le modèle est la première chose à établir et la dernière que l’on mentionne.
Ce que représentent réellement les heures sur l’unité 1
Il est utile d’être concret sur la raison pour laquelle le premier avion est si coûteux en main-d’œuvre, car « l’inexpérience » n’en est qu’une partie et pas la plus grande.
- Instructions de travail immatures. La méthode écrite existe mais n’a jamais été exécutée ; chaque ambiguïté est résolue dans l’atelier, par conversation, et chaque résolution coûte du temps et génère une demande.
- Outillage non encore éprouvé. Les gabarits, les montages et les gabarits de perçage sont neufs. Ils s’ajustent approximativement ; les retouches se découvrent sur les premiers exemplaires.
- Travaux reportés. Les pièces arrivent en retard ou non conformes, donc le travail est effectué hors poste — dans une position où l’accès est mauvais, à un stade où il interfère avec d’autres travaux. Le travail hors poste est coûteux d’une manière qui est à peu près invisible dans le plan et douloureusement visible dans les heures.
- Reprises et dérogations. Les premières constructions génèrent des non-conformités à un rythme que les constructions ultérieures n’ont pas, chacune nécessitant une analyse, une décision et une réparation.
- Flux de modifications techniques. La définition est encore en mouvement. Chaque modification signifie de nouvelles instructions, de nouveaux outils, et — de manière cruciale — l’opérateur recommence cette opération.
- Immaturité de la chaîne d’approvisionnement. Chaque fournisseur est sur ses premières unités, avec sa propre version de tout ce qui précède.
- Pas de takt stable. Sans un rythme stable, la ligne ne peut pas être équilibrée, donc la main-d’œuvre reste inactive à certains postes et est submergée à d’autres.
Un seul élément de cette liste concerne la compétence individuelle. Le reste relève des propriétés du processus, et c’est la clé de tout ce qui suit : la courbe d’apprentissage est une propriété d’une organisation et de son processus, pas d’un numéro de série.
Ce qui fait réellement baisser les heures
La répétition seule ne produit qu’une fraction de la diminution. Le reste est un travail délibéré, et un programme qui ne le fait pas n’obtient pas la courbe.
- Ingénierie des méthodes. Les ingénieurs industriels observent, réordonnent et réécrivent les opérations. C’est la partie de la diminution qui est conçue plutôt qu’accumulée, et un programme qui n’y affecte pas de personnel n’obtient pas la courbe.
- Maturité de l’outillage. Les montages sont corrigés, puis améliorées, puis remplacés par de meilleurs, conçus avec des connaissances que le premier ensemble n’avait pas.
- Retour d’expérience de la fabrication vers la conception. L’atelier signale au bureau d’études qu’une fixation est inaccessible ; la conception change une fois, tôt, et l’opération perd des heures de manière permanente.
- Équilibrage de la ligne et takt. Le travail est redistribué entre les postes afin qu’aucun poste ne soit le goulet d’étranglement permanent.
- Apprentissage des fournisseurs. La courbe de l’avionneur est un agrégat des courbes de ses fournisseurs. Un fournisseur bloqué à faible cadence freine l’ensemble.
- Automatisation, là où elle est justifiée. Le perçage et la fixation automatisés éliminent des heures, mais ne deviennent économiques qu’à une cadence et une stabilité que le programme initial n’a pas — c’est pourquoi l’automatisation arrive généralement après que la courbe a déjà commencé à baisser.
Le réflexe qui fonctionne. Lorsqu’un constructeur annonce une amélioration des coûts, demandez ce qui a changé dans le processus, pas ce qui a changé dans les heures. Les heures sont le résultat ; le processus est la cause. Un programme qui annonce des heures en baisse et peut nommer les changements de méthode, les remplacements d’outillage et les révisions de conception derrière eux a une courbe réelle. Celui qui annonce des heures en baisse après une augmentation de cadence et ne peut pas en nommer la cause décrit généralement un effet de mix qui s’inversera. La mécanique de la montée en puissance des programmes est discutée régulièrement sur les forums FL330.
Ce qui arrête la courbe, ou l’envoie en arrière
La raison pour laquelle la courbe d’apprentissage vaut la peine d’être comprise n’est pas qu’elle fonctionne. C’est qu’elle cesse de fonctionner, de manière prévisible, pour des raisons qui sont généralement des décisions que quelqu’un a prises.
| Mécanisme | Effet sur les heures de travail | Pourquoi |
|---|---|---|
| Définition stable de la conception | Accélère | Une opération répétée de manière identique est la seule qui puisse être apprise |
| Flux de modifications techniques | Réinitialise, opération par opération | De nouvelles instructions et de nouveaux outils ramènent l’opération concernée près de sa propre unité 1 |
| Forte personnalisation entre les unités | Supprime | Si chaque avion diffère, la quantité cumulée effective pour une configuration donnée est faible |
| Augmentation de la cadence avec embauche massive | Inverse temporairement | De nouveaux opérateurs diluent la main-d’œuvre expérimentée ; les heures par unité augmentent avant de diminuer |
| Perturbation de l’approvisionnement | Inverse | Impose une construction hors séquence et des travaux reportés, la main-d’œuvre la plus coûteuse de l’usine |
| Transfert vers une deuxième ligne d’assemblage final | Redémarrage partiel | Seule une partie de l’apprentissage est transférée ; le nouveau site a sa propre main-d’œuvre, son outillage et ses fournisseurs |
| Une longue interruption de production | Inverse | L’oubli organisationnel est mesurable ; les gens partent et les connaissances non documentées partent avec eux |
| Perte de personnel expérimenté | Inverse | Une grande partie de l’apprentissage vit dans les individus, pas dans les documents |
Le piège. L’erreur d’interprétation la plus coûteuse de l’industrie est de traiter la courbe d’apprentissage comme automatique — comme quelque chose à quoi un programme a droit parce qu’il a construit un certain nombre d’unités. Ce n’est pas une loi de la nature ; c’est le résultat cumulé d’une définition stable, d’une main-d’œuvre stable et d’un travail continu sur les méthodes. Changez l’un des trois et les heures cessent de baisser, peu importe ce que disent les numéros de série. Les programmes qui ont budgétisé la courbe comme une hypothèse plutôt que de la mériter comme un résultat ont produit certaines des plus grandes dépréciations de l’aéronautique commerciale.
L’apprentissage n’est pas la cadence, et la cadence n’est pas l’apprentissage
Ces deux notions sont constamment confondues dans les discussions publiques, alors que ce sont des grandeurs distinctes. La courbe d’apprentissage décrit les heures par avion. La cadence décrit les avions par mois. Une usine peut exceller dans l’une et être incapable de l’autre.
La cadence est limitée par la capacité physique — postes, gabarits, espace au sol, le temps de takt que l’outillage permet — par la taille de la main-d’œuvre, et surtout par le fournisseur le plus lent. L’apprentissage est limité par la stabilité du processus. Augmenter la cadence dégrade généralement l’apprentissage à court terme, car l’embauche nécessaire pour le faire dilue la main-d’œuvre expérimentée et la demande supplémentaire met sous tension des fournisseurs qui sont eux-mêmes au début de leur propre courbe. La pression commerciale pour augmenter la production est donc en tension directe avec l’exigence industrielle de laisser la courbe se dérouler — ce qui est tout le drame de chaque montée en puissance dans l’histoire de l’industrie, reformulé avec de nouveaux types d’avions.
Ce que la courbe fait à l’argent
La main-d’œuvre récurrente n’est qu’un composant du coût unitaire, mais sa trajectoire domine l’économie du programme dans les premières années, et le traitement comptable détermine à quel point cela est visible.
Selon les US GAAP, la comptabilité des programmes permet à un constructeur de répartir les coûts sur une quantité comptable définie d’avions plutôt que de les comptabiliser unité par unité — ce qui signifie que la perte sur les premières unités est différée et imputée sur les suivantes, moins chères. Le mécanisme est légitime et repose entièrement sur l’hypothèse que la courbe arrive comme prévu. Lorsqu’elle n’arrive pas, le solde différé augmente : le coût de production différé du programme 787 a atteint des dizaines de milliards de dollars au plus haut — une courbe qui n’est pas arrivée à l’heure, exprimée dans une ligne du bilan. Les IFRS ne permettent pas ce traitement, donc les constructeurs européens comptabilisent les coûts sur chaque unité à sa livraison, et la perte initiale apparaît immédiatement plutôt que d’être reportée.
Deux effets supplémentaires aggravent la perte initiale. Les clients de lancement achètent avec des remises négociées lorsque le programme avait besoin de commandes plus que de marge, donc les avions les moins chers à acheter sont les plus chers à construire. Et les coûts non récurrents — développement, certification, outillage — se superposent à tout cela, nécessitant d’être récupérés à partir d’un flux de livraisons qui n’a pas encore commencé à être rentable. Le seuil de rentabilité cumulatif d’un programme commercial neuf est généralement à plusieurs centaines d’avions, parfois bien plus, et certains programmes ne l’atteignent jamais.
C’est aussi pourquoi les dérivés sont si attractifs. Une version remotorisée ou allongée hérite d’un processus de cellule mature, d’une main-d’œuvre formée et d’un outillage éprouvé. Elle ne redémarre pas à l’unité 1 ; elle rejoint une courbe existante déjà bien avancée. La logique commerciale qui maintient en production des sections de fuselage vieilles de plusieurs décennies n’est pas du conservatisme. C’est l’arithmétique du premier tableau, lue à partir de l’extrémité droite.


Laisser un commentaire
Vous devez vous connecter pour publier un commentaire.